Katselukerrat: 0 Tekijä: Sivuston editori Julkaisuaika: 2026-10-14 Alkuperä: Sivusto
Tehdaslaitteiden päivittäminen edellyttää välitöntä suuremman suorituskyvyn tarpeen tasapainottamista investointien ja laitosvalmiuden realiteetin kanssa. Väärän laitteen valinta johtaa toiseen kahdesta kalliista tuloksesta. Saatat investoida liikaa monimutkaiseen tekniikkaan, jota tuotantomääräsi ei voi tukea. Vaihtoehtoisesti saatat aliinvestoida manuaalisiin järjestelmiin, jotka luovat pullonkauloja, lisäävät materiaalihävikkiä ja aiheuttavat tuotannon myöhästymisiä. Tämä opas tarjoaa teknisen arvion CNC- (Computer Numerical Control) ja puoliautomaattisista lasinleikkausarkkitehtuureista. Vertailemme näitä järjestelmiä tarkkuuden, materiaalien mukauttavuuden ja toteutusriskien osalta. Tehdaspäälliköt voivat käyttää näitä tietoja tehdäkseen näyttöön perustuvan hankintapäätöksen, joka vastaa heidän tuotantovaatimuksiaan. Puramme jokaisen järjestelmän tukemiseen tarvittavat mekaaniset erot, ohjelmistointegraatiovaatimukset ja laitospäivitykset tehdaskerroksessa.
Tuotantovolyymi vs. monimutkaisuus: CNC-järjestelmät ovat loistavia monimutkaisissa ja suurivolyymeissä ympäristöissä, jotka vaativat monimutkaisia geometrisia leikkauksia, kun taas puoliautomaattiset järjestelmät ovat erittäin tehokkaita standardoituun, suoraviivaiseen eräkäsittelyyn.
Materiaalin tuotto: CNC-koneet integroituvat natiivisti automaattiseen ladonta- ja sisäkkäisohjelmistoon, mikä vähentää merkittävästi lasiromun määrää puoliautomaattisiin menetelmiin verrattuna.
Käyttövalmius: Puoliautomaattiset koneet vaativat vähemmän erikoistunutta kuljettajakoulutusta ja niillä on alhaisemmat infrastruktuurivaatimukset, mikä tarjoaa nopeamman tien käyttöönottoon.
Sisällysluettelo
Ennen kuin ostat uusia laitteita, tunnista olemassa olevat lasinleikkauksen pullonkaulat, kuten hitaat käsittelynopeudet, korkeat rikkoutumisnopeudet tai rajoitetut muotoleikkausominaisuudet. Arvioi päivittäinen tuotanto, leikkaustarkkuus ja loppuvaiheen tuotannon viiveet määrittääksesi tehtaasi tarvitseman kapasiteetin ja automaatiotason.
Lasinleikkauskoneen valinta riippuu käsitellyistä materiaaleista. Tavallinen floatlasi, laminoitu lasi ja Low-E-pinnoitettu lasi vaativat erilaisia leikkauspaineita ja käsittelytapoja. Paksumpi lasi tarvitsee sopivat uurteet ja irrotusjärjestelmät, kun taas herkät pinnoitteet vaativat huolellista käsittelyä pintavaurioiden estämiseksi.
Lasin leikkauksen optimointi auttaa valmistajia parantamaan materiaalin käyttöä ja vähentämään romua. Automaattinen sisäkkäisohjelmisto järjestää erikokoiset ja -muotoiset lasit tehokkaasti suurille arkeille minimoiden leikkaukset. Materiaalisaatojen ja uudelleenkäytettävien jäännösten seuranta auttaa tehtaita hallitsemaan kustannuksia ja parantamaan tuotannon kannattavuutta.
Lasinleikkausautomaatio vähentää riippuvuutta manuaalisesta paikannuksesta ja käyttökokemuksesta. CNC-järjestelmät käyttävät ohjelmoituja leikkausparametreja yhtenäisyyden parantamiseksi, kun taas puoliautomaattiset koneet vaativat enemmän käytännön säätöjä ja materiaalinkäsittelyä. Tehtaiden tulee arvioida työvoiman saatavuus, koulutustarpeet ja tuotantomäärä laitteita valittaessa.
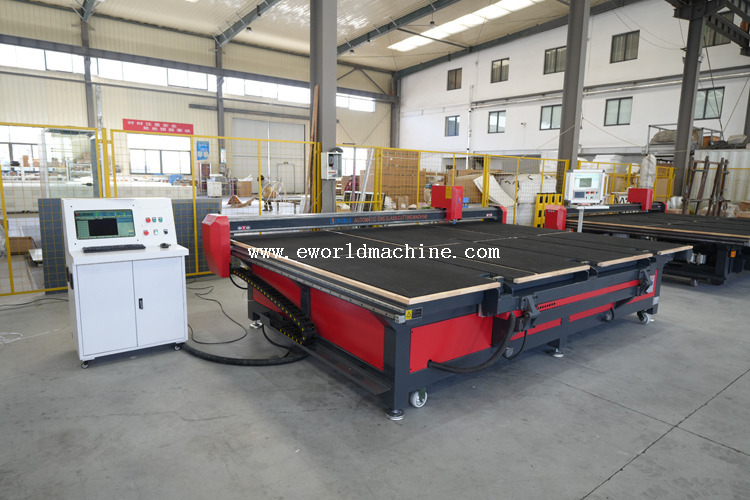
CNC-lasinleikkauskoneet käyttävät automatisoitua liikkeenohjausta, leikkauspolkuohjelmistoa ja säädettävää uuristuspainetta erikokoisten ja -muotoisten lasien käsittelyyn. Ne tukevat monimutkaisia leikkauskuvioita, parantavat tarkkuutta ja vähentävät manuaalisia toimenpiteitä. Tutustu Eworldiin automaattiset lasinleikkauskoneet sopiviin tuotantokokoonpanoihin.
Puoliautomaattiset lasinleikkauskoneet yhdistävät moottoroidun pisteytyksen lasin manuaaliseen sijoitteluun, parametrien säätöihin ja irrotustoimintoihin. Ne soveltuvat yleensä pienempiin työpajoihin, joissa käsitellään tavallisia suorakaiteen muotoisia lasilevyjä. Verrattuna CNC-järjestelmiin ne tarjoavat pienemmän alkuinvestoinnin, mutta vaativat enemmän operaattorin osallistumista ja tarjoavat vähemmän joustavuutta monimutkaisiin muotoihin.
CNC-lasinleikkauskoneet tarjoavat automaattisen paikantamisen ja tasaisen leikkauspaineen, mikä auttaa saavuttamaan suuremman tarkkuuden kuin puoliautomaattiset järjestelmät. Koneen spesifikaatioista riippuen CNC-laitteet voivat tukea toleransseja noin ±0,15 mm, kun taas puoliautomaattisessa leikkauksessa voi olla suurempi vaihtelu. Tarkka pisteytys vähentää reunojen halkeilua, materiaalihukkaa ja jälkikäsittelyvirheitä.
CNC-lasinleikkauskoneet parantavat tuotannon tehokkuutta automatisoitujen leikkauspolkujen, optimoidun pään liikkeen ja tasaisten käyttönopeuksien ansiosta. Puoliautomaattiset koneet ovat enemmän riippuvaisia kuljettajan käsittelystä ja manuaalisista säädöistä, mikä voi lisätä syklin ajan vaihtelua. CNC-automaatio on erityisen hyödyllinen suuren volyymin lasinkäsittelyssä ja ennakoitavissa tuotantoaikatauluissa.
Lasinleikkauksen optimointiohjelmisto käyttää automaattista sisäkkäisyyttä eri muotojen ja mittojen järjestämiseksi tehokkaasti lasilevyille. CNC-järjestelmät voivat optimoida leikkausreitit ja materiaalin käytön vähentäen leikkausta ja hukkaa. Manuaaliseen asettelusuunnitteluun verrattuna automaattinen optimointi on erityisen arvokasta erikokoisissa tilauksissa ja laajamittaisessa tuotannossa.
CNC-lasinleikkuukoneen huolto sisältää anturien puhdistuksen, servojärjestelmän tarkastukset, ohjelmistotarkastukset ja säännöllisen kalibroinnin. Puoliautomaattiset koneet vaativat yleensä yksinkertaisempaa huoltoa, kuten ohjauskiskojen voitelu, pneumaattisen järjestelmän tarkastus ja leikkuulaikan vaihto. Molemmat konetyypit hyötyvät ennaltaehkäisevästä huollosta leikkaustarkkuuden ylläpitämiseksi ja seisokkien minimoimiseksi.
Huoltokohde |
CNC-lasinleikkauskone |
Puoliautomaattinen kone |
|---|---|---|
Päivittäin |
Puhdista anturit, tarkista leikkuuöljyn ja ilmanpaine |
Puhdista leikkuupöytä ja tarkasta mekaaniset rajoittimet |
Viikoittain |
Tarkasta käyttökomponentit ja tyhjiöjärjestelmät |
Voitele kiskot ja tarkista pneumaattiset letkut |
Kuukausittain |
Tarkista akselien kohdistus ja sähköliitännät |
Tarkasta hihnat ja leikkuupyörät |
Säännöllinen palvelu |
Järjestelmän diagnostiikka ja kalibrointi |
Mekaaniset säädöt ja komponenttien vaihto |
CNC-lasinleikkauskoneet vaativat suurempia alkuinvestointeja, mutta voivat vähentää pitkän aikavälin kustannuksia säästämällä työvoimaa, parantamalla materiaalin käyttöä ja lisäämällä tuotantokapasiteettia. Puoliautomaattiset laitteet tarjoavat pienemmät alkukustannukset pienemmille toiminnoille. Ostajien tulee verrata laitteiden hintoja, odotettua tuotantoa, romun vähennystä ja ylläpitokustannuksia laskettaessa sijoitetun pääoman tuottoprosenttia.
CNC-lasinleikkauslaitteet kuluttavat tyypillisesti enemmän sähköä servomoottorien, tyhjiöjärjestelmien ja automaattisten ohjainten ansiosta. Puoliautomaattisilla koneilla on yleensä alhaisemmat tehovaatimukset. CNC-järjestelmillä voidaan kuitenkin saavuttaa parempi energiatehokkuus käsitellyn lasin neliömetriä kohden suuren volyymin tuotannossa. Todellinen kulutus riippuu koneen kokoonpanosta ja käyttöolosuhteista.
CNC-lasinleikkausautomaatio vähentää manuaalista käsittelyä, mutta vaatii käyttäjiä, jotka tuntevat leikkausohjelmistot, koneen asetukset ja vianetsinnän. Puoliautomaattisissa koneissa on yleensä yksinkertaisempi ohjaus, mutta suurempi työpanos. Valmistajien tulee arvioida käyttäjien koulutusta, henkilöstövaatimuksia, tuotantomäärää ja työvoimakustannuksia valitessaan laitteita.
CNC-lasinleikkauskoneiden integrointi edellyttää yhteensopivuutta olemassa olevien tuotantoohjelmistojen ja digitaalisten leikkaustiedostojen kanssa. Ostajien tulee tarkistaa tuetut muodot, kuten DXF, ja saatavilla olevat ERP- tai MES-yhteydet tarvittaessa. Ohjelmiston yhteensopivuuden testaus ennen asennusta auttaa estämään tiedonsiirtovirheet ja tuotannon keskeytykset.
CNC-lasinleikkauskoneiden koulutuksen tulee kattaa ohjelmiston käyttö, leikkauspolun optimointi, koneen kalibrointi ja turvallisuustoimenpiteet. Valmistajien tukema koulutus ja asteittainen laitteiden käyttöönotto auttavat käyttäjiä sopeutumaan automatisoituihin työnkulkuihin. Olemassa olevien laitteiden ylläpito siirtymän aikana voi vähentää tuotantohäiriöitä.
CNC-lasinleikkauskoneen asennus edellyttää riittävää lattiatilaa, vakaata sähkötehoa ja sopivaa paineilman syöttöä. Jotkut järjestelmät vaativat myös tyhjiölaitteita ja lisälataustilaa. Valmistajien tulee tarkistaa konekohtaiset apuohjelmavaatimukset ja tehdasasetelma ennen ostamista asennusviivästysten välttämiseksi.
Infrastruktuurivaatimus |
CNC:n tekniset tiedot |
Puoliautomaattiset tekniset tiedot |
|---|---|---|
Sähkönsyöttö |
3-vaiheinen, 400V/480V, vakaa jännite vaaditaan. |
Yksi- tai 3-vaiheinen, pienempi jännitetoleranssi. |
Paineilma |
6-8 bar, täysin kuiva ja öljytön. |
4-6 bar, normaali myymäläilma hyväksyttävä. |
Lattiatila |
Suuri jalanjälki lastaus-, leikkaus- ja irrotuspöytiin. |
Pieni koko, usein yksi erillinen pöytä. |
Verkkoyhteydet |
Kiinteä Ethernet ERP- ja MES-integraatiota varten. |
Ei vaadita. |
Kaikille tehtaille ei ole olemassa yleisesti ylivoimaista konetta. Oikean valinnan sanelevat täysin tuotevalikoimasi, volyymivaatimukset ja pääomarajoitukset. Valitse CNC-järjestelmä, jos laitoksesi käsittelee suuria määriä, mukautettuja muotoja, vaihtelevia lasipaksuuksia tai vaatii tiukkaa integrointia tehtaan hallintaohjelmistoon. Valitse puoliautomaattinen kone, jos tuotantosi koostuu standardoiduista, suoraviivaisista leikkauksista, joissa nopea käyttöönotto ja alhaisemmat alkukustannukset ovat välitön prioriteetti.
Tee seuraavat toimenpiteet ennen lopullisen hankintapäätöksen tekemistä:
Pyydä aikatutkimusta ja tuoton optimointia laitevalmistajilta käyttämällä todellisia historiallisia tuotantotietojasi.
Suorita kattava laitostarkastus varmistaaksesi, että sähkö- ja paineilmajärjestelmäsi vastaavat automatisoitujen laitteiden vaatimuksia.
Arvioi nykyiset romumääräsi määrittääksesi 5–10 prosentin tuottoparannuksen tarkan taloudellisen arvon.
Vaadi ohjelmistointegraatiokonseptitodistus toimittajalta varmistaaksesi yhteensopivuuden olemassa olevan ERP-järjestelmän kanssa.
V: Ennaltaehkäisevien huoltoaikataulujen tiukasti noudattamalla teollisuuskoneen käyttöikä on tyypillisesti 10–15 vuotta. CNC-mallit vaativat tietokone- ja ohjelmistopäivityksiä tämän elinkaaren aikana, jotta ne ovat yhteensopivia nykyaikaisten tehdasverkkojen kanssa. Mekaaniset komponentit, kuten ohjauskiskot, hammastanko- ja hammaspyörävaihteet ja servomoottorit, on vaihdettava ajoittain vuorokäytön ja leikkuumäärän perusteella.
V: Ei. Puoliautomaattiset koneet on suunniteltu erityisesti suoria leikkauksia varten. Moottoroitu silta liikkuu yhtä akselia pitkin, kun käyttäjä asettaa vastakkaisen ulottuvuuden. Monimutkaisten käyrien, ympyröiden tai mukautettujen geometristen muotojen käsittely vaatii täysin automatisoidun CNC-järjestelmän moniakseliset interpolointiominaisuudet.
V: Automaattinen sisäkkäisohjelmisto parantaa materiaalin saantoa tyypillisesti 5–15 % manuaalisten prosessien tehokkuudesta riippuen. Ohjelmisto käyttää algoritmeja muotojen lukitsemiseen, leikkausviivojen jakamiseen ja jumbo-arkin enimmäispinta-alan hyödyntämiseen. Tämä vähentää merkittävästi luurankojätettä ja maksimoi käyttökelpoisen materiaalin.
V: CNC-järjestelmät vaativat yleensä vakaan 3-vaiheisen sähkönsyötön, usein 400 V tai 480 V alueesta riippuen. Ne vaativat myös erillisen puhtaan, kuivan ja öljyttömän paineilman lähteen, joka toimitetaan tyypillisesti 6–8 baarin paineella. Ilmalinjojen kosteus tai öljy vaurioittaa vakavasti herkkiä suhteellisia venttiilejä.
V: CNC-koneet käyttävät elektronisia suhteellisia venttiileitä säätämään pneumaattista painetta dynaamisesti. Ohjelmisto lukee materiaaliprofiilin leikkauslistasta ja lisää tai vähentää automaattisesti pisteytyspyörään kohdistuvaa alaspäin kohdistuvaa voimaa. Tämä varmistaa optimaalisen tunkeutumisen murskaamatta herkkiä pinnoitteita tai jättämättä uurrettua paksuja laminoituja levyjä.
V: Perustoimintataidon saavuttaminen kestää noin yhdestä kahteen viikkoa erityistä koulutusta paikan päällä. Kehittyneen vianmäärityksen, mukautetun muodon ohjelmoinnin ja sadonoptimointiohjelmiston hallitseminen voi kestää useita kuukausia. Toimittajat tarjoavat yleensä alkuasennuskoulutuksen, jota seuraa edistyneet moduulit, kun käyttäjä on tyytyväinen päivittäisiin tuotantoajoihin.