Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-10-14 Alkuperä: Sivusto
Reunojen laatu sanelee ensiluokkaisen lasin valmistuksen onnistumisen. Virheettömän, optisesti selkeän reunan saavuttaminen vaatii jatkuvasti tarkat pääomalaitteet, jotka on räätälöity tuotantotarpeisiisi. Yhteensopimaton a lasinkiillotuskone myymäläsi todellisiin käyttötarpeisiin tuo vakavia taloudellisia ja toiminnallisia riskejä. Väärät karan konfiguraatiot tai väärän konearkkitehtuurin valinta aiheuttaa suoraan tuotannon pullonkauloja, liiallista kiillotuslaikan kulumista ja epästandardinmukaista reunan viimeistelyä, jolle on ominaista mikrohalkeilu, delaminaatio tai himmeät pinnat.
Tämä tekninen arviointikehys auttaa valmistajia ja laitosjohtajia kohdistamaan tietyt reunaprofiilivaatimukset, päivittäiset kapasiteettivaatimukset ja laitoksen rajoitukset oikeisiin koneisiin. Analysoimalla systemaattisesti materiaalityyppejä, tilavuusodotuksia ja mekaanisia ominaisuuksia käyttäjät voivat eliminoida arvailut ja ottaa käyttöön erittäin tehokkaan reunankäsittelylinjan, joka täyttää tiukat laatustandardit ilman turhia lisäkustannuksia.
Karan määrä sanelee kiillotuslaadun: Karojen määrä korreloi suoraan kyvyn kanssa saavuttaa virheetön, optisesti selkeä viimeistely yhdellä ajolla; monimutkaiset reunat vaativat suurempia karalukuja.
Koneen arkkitehtuurin on vastattava tehoa: Suoraviivaiset reunalistat maksimoivat tavallisen tasolasin suorituskyvyn, kun taas CNC-keskipisteet tai muotoreunukset ovat pakollisia mukautetulle, kaarevalle tai moniprofiiliselle arkkitehtuurilasille.
Kulutustarvikkeet aiheuttavat pitkän aikavälin kustannuksia: Alkupääomainvestoinnit ovat vain osa sijoituksesta; Koneen yhteensopivuuden arvioiminen tavallisten timantti-, hartsi- ja huopapyörien kanssa on kriittinen tekijä käyttökustannusten hallitsemiseksi.
Lietteen hallinta ei ole neuvoteltavissa: Tehokas vedensuodatus ja ceriumoksidin talteenottojärjestelmät vaaditaan koneen osien suojaamiseksi ja tasaisen kiillotuskitkan ylläpitämiseksi.
Ohjelmistointegraatio on uusi standardi: Nykyaikaisten lasinkiillotuskoneiden on integroitava tehtaan ERP/MES-järjestelmiin lineaarisen mittarin tehon, pyörän kulumisen ja yleisen laitteiden tehokkuuden (OEE) seuraamiseksi.
Sisällysluettelo
Lasin reunuskoneiden on tuettava vaadittua reunaprofiilia, mukaan lukien litteät, lyijykynällä, viistetyt ja nokkareunat. Tasainen reunus keskittyy turvalliseen käsittelyyn ja sileään viimeistelyyn, kun taas kynäreunat vaativat pyöristetyt kiillotuslaikat. Viistot ja nokkaprofiilit vaativat tarkkaa kulman säätöä ja vakaata hiontapainetta. Sopivien laitteiden valinnalla varmistetaan tasainen reunojen laatu ja viimeistelytarkkuus.
Lasin reunuskoneen valinta riippuu käsiteltävästä materiaalista. Laminoitu lasi vaatii hallittua hiontapainetta ja jäähdytystä välikerrosten suojaamiseksi, kun taas karkaisuun tarkoitettu lasi tarvitsee sileät, virheettömät reunat. Low-E-lasi vaatii naarmuuntumatonta käsittelyä, ja paksu arkkitehtuurilasi vaatii raskaita kuljetusjärjestelmiä.
Lasin tyyppi |
Pääkäsittelyhaaste |
Suositeltu koneominaisuus |
|---|---|---|
Laminoitu lasi |
Lämmön kertyminen ja välikerrosvauriot |
Säädettävä nopeus ja tehokas jäähdytys |
Lasi karkaisuun |
Reunassa mikrohalkeamia |
Progressiivinen hionta ja hieno kiillotus |
Low-E-pinnoitettu lasi |
Pinnoitteen naarmut |
Jälkiä jättämättömät kuljettimet ja puhdas jäähdytysneste |
Paksu arkkitehtoninen lasi |
Raskaat kuormat ja tärinä |
Vahvistettu kuljetus ja vakaa konerunko |
Tutustu Eworldiin lasin reuna- ja kiillotuskoneet erilaisiin lasinkäsittelyvaatimuksiin.
Lasin reunuskoneen tuotantokapasiteetti tulee arvioida käsittelynopeudella, lineaarisilla metreillä tunnissa ja vaihtotehokkuudella. Suuret tehtaat hyötyvät jatkuvasta toiminnasta ja automatisoidusta ohjauksesta, kun taas pienemmät konepajat vaativat joustavia säätöjä eri lasikokoille ja reunaprofiileille. Laitekapasiteetin sovittaminen todelliseen tuotantotarpeeseen auttaa parantamaan tehokkuutta ja hallitsemaan käyttökustannuksia.
Lasin paksuus ja painokapasiteetti vaikuttavat suoraan särmäyskoneen vakauteen ja käsittelytarkkuuteen. Paksu arkkitehtuurilasi vaatii vahvistettuja kuljettimia, kestäviä laakereita ja jäykkiä konerakenteita tärinän ja kohdistusvirheiden estämiseksi. Ohut lasi tarvitsee tarkan paineenhallinnan, hienot hiomalaikat ja vakaan kuljetuksen halkeilun ja reunojen halkeilun minimoimiseksi.
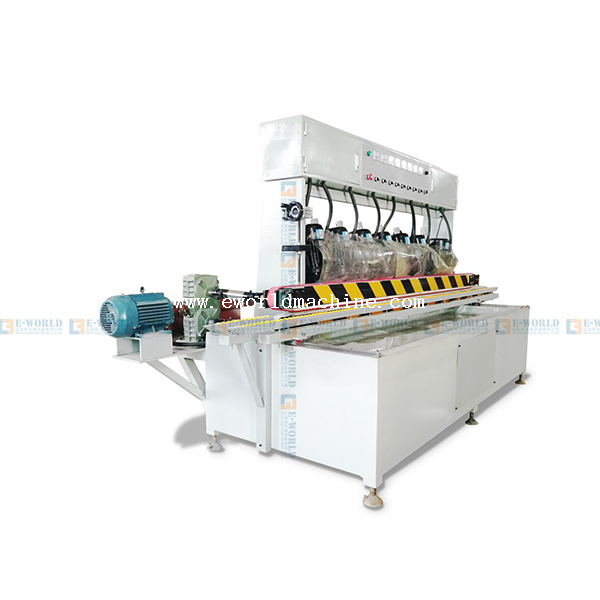
Suoraviivaiset särmäimet edustavat tasolasiteollisuuden työhevosta. Niiden ensisijainen käyttökohde on nopea, suurivolyymiinen litteä reunus ja arrissing. Lasipaneelit ladataan pystysuoraan syöttökuljettimelle ja kulkevat sarjan kiinteiden hionta- ja kiillotuskarojen läpi. Tätä luokkaa arvioidessaan kuljettajien on tarkasteltava telan kestävyyttä ja kuljettimen nopeuden vaihtelua. Kuljetustyynyjen on tartuttava lasiin tukevasti ilman pintavaurioita. Nykyaikaisissa yksiköissä käytetään PLC:n kautta ohjattuja moottoroituja paksuudensäätöjä, mikä eliminoi vanhemmissa mekaanisissa malleissa vaaditun ikävän manuaalisen pyörityksen.
Kaksoisreunakoneet käsittelevät kahta yhdensuuntaista reunaa samanaikaisesti, mikä tekee niistä optimaalisen ratkaisun suurimman suorituskyvyn sovelluksiin, kuten suihkuoviin, kaupallisiin väliseiniin ja laitteiden lasiin. Koska lasi liikkuu vaakasuunnassa kahden vastakkaisen karaparin läpi, kahden sivun välinen synkronointitarkkuus on ensiarvoisen tärkeää. Jos telat kulkevat hieman eri nopeuksilla, lasi vinoutuu, jolloin paneelit muodostuvat neliömäisistä. Ostajien on arvioitava jalanjälkivaatimukset, koska nämä koneet vaativat paljon lattiatilaa, ja arvioitava niiden kyky integroitua saumattomasti täysin automatisoituihin tuotantolinjoihin robottilastaus- ja purkujärjestelmillä.
Räätälöity valmistus, kaareva lasi ja monimutkainen viiste vaatii muotoisia särmäyskoneita. Nämä yksiköt käyttävät pyörivää alipainepöytää tai moniakselista vartta lasin ohjaamiseen hiomapäätä vasten. Arvioinnissa keskitytään hiomapään artikulaatioon ja mallin seurannan tarkkuuteen. Puoliautomaattiset mallit tukeutuvat fyysisiin malleihin ohjaamaan hiontapolkua, kun taas edistyneissä versioissa käytetään digitaalista seurantaa. Valmistajien on punnittava kompromisseja manuaalisen ohjauksen, joka tarjoaa tuntopalautteen herkille mukautetuille kappaleille, ja puoliautomaattisen ohjauksen, joka tarjoaa paremman johdonmukaisuuden pienille tuotantosarjoille, välillä.
CNC-lasinkäsittelykeskukset käsittelevät monimutkaista, monivaiheista valmistusta, joka vaatii jyrsintää, porausta, jyrsintää ja reunustamista yhdellä vaakasuoralla alustalla. Nämä koneet poistavat tarpeen siirtää lasia eri työasemien välillä, mikä vähentää huomattavasti käsittelyvaurioita ja työvoimakustannuksia. CNC-keskusta arvioitaessa ohjelmistojen yhteensopivuus on ensisijainen huolenaihe. Koneen on integroitava sujuvasti standardin CAD/CAM-ohjelmiston kanssa, jotta arkkitehtuuripiirustukset voidaan muuntaa nopeasti konekoodiksi. Ostajien on arvioitava työkalun vaihtonopeus ja tyhjiöpod-järjestelmän luotettavuus, jonka on pidettävä lasi ehdottoman jäykkänä jyrsintätyökalujen aggressiivista vääntömomenttia vastaan.
Luotettavan lasin reunuskoneen valinta edellyttää karakokoonpanon, kiillotusjärjestelmien, automaation ja turvaominaisuuksien arviointia. Nämä tekijät vaikuttavat suoraan lasin reunan laatuun, tuotannon tehokkuuteen ja pitkän aikavälin käyttökustannuksiin. Tutustu Eworldiin lasin reuna- ja kiillotuskoneet erilaisiin käsittelyvaatimuksiin.
Lasin särmäyskoneen karan määrä määrittää hionta- ja kiillotusominaisuudet. 4-karan peruskoneet sopivat yksinkertaiseen reunankäsittelyyn, kun taas 8–11 karakokoonpanot tukevat progressiivista hiontaa, viistettä ja kiiltävää kiillotusta. Enemmän karaa mahdollistavat eri hiomalaikan työtaakan jakamisen, mikä parantaa reunan tasaisuutta ja tuotannon tehokkuutta.
Lasin kiillotuslaikan yhteensopivuus vaikuttaa reunan laatuun ja kulutuskustannuksiin. Pneumaattiset painejärjestelmät tarjoavat säädettävän kiillotusvoiman, kun taas mekaaniset järjestelmät saattavat vaatia useammin säätämistä. Koneet, jotka tukevat laajasti saatavilla olevia timantti-, hartsi- ja kiillotuslaikkoja, tarjoavat enemmän joustavuutta ja voivat yksinkertaistaa vaihtoa ja huoltoa.
Automaattiset lasin reunuskoneet käyttävät PLC-säätimiä, kosketusnäyttöliitäntöjä ja säädettäviä käsittelyparametreja johdonmukaisuuden parantamiseksi. Mallista riippuen lisäominaisuuksia voivat olla vanteiden kulumisen kompensointi, tuotannon valvonta ja tehdasjärjestelmän integrointi. Nämä ominaisuudet auttavat vähentämään manuaalisia säätöjä, parantamaan tuottavuutta ja tukemaan ennaltaehkäisevää huoltoa.
Lasin reunuskoneen turvaominaisuuksiin tulisi kuulua hätäpysäyttimet, suojakotelot, sopiva sähkösuojaus ja lukitut kulkuovet tarvittaessa. Tehokas jäähdytysnesteen hallinta ja turvallinen lasinkäsittely vähentävät myös työpaikan vaaroja. Ostajien tulee tarkistaa kohdemarkkinoidensa asianmukaiset turvallisuussertifikaatit ja vaatimustenmukaisuusvaatimukset.
Lasin reunus- ja kiillotuskoneen asentaminen edellyttää tuotantotilan suunnittelua, vesihuoltoa, sähköä ja kuljettajakoulutusta. Asianmukainen laitoksen valmistelu tukee turvallista materiaalinkäsittelyä, vakaata koneen suorituskykyä ja tehokasta työnkulun integrointia.
Lasin reunuskoneen asennus vaatii riittävästi tilaa laitteille, lasin lastaukselle, purkamiselle ja huollolle. Tehtaiden tulee ottaa huomioon lasin enimmäismitat, kuljettimen pituus ja materiaalinkäsittelylaitteet layoutia suunnitellessaan. Riittävä välys tehostaa työnkulkua ja vähentää käsittelyriskejä.
Lasireunusveden suodatusjärjestelmät poistavat hankaavat lasihiukkaset ja kiillotusjäämät kiertävästä jäähdytysnesteestä. Tehokas suodatus auttaa estämään vesilinjojen tukkeutumista, komponenttien ennenaikaista kulumista ja huonoja reunojen viimeistelyjä. Suljetun kierron vedenkäsittely voi myös vähentää veden kulutusta ja tukea vastuullista lietteen hävittämistä.
Lasin särmäyskoneen energiankulutus riippuu karan määrästä, moottorin tehosta ja käyttöolosuhteista. Energiatehokkaat moottorit ja taajuusmuuttajat (VFD:t), jos niitä on saatavilla, voivat auttaa optimoimaan sähkön käytön. Ostajien tulee tarkistaa tehovaatimukset ja arvioida vedenkierrätysjärjestelmät käyttökustannusten vähentämiseksi.
Lasin särmäyskoneen käyttäjän koulutuksen tulee kattaa laiteasetukset, kiillotuslaikan säädöt, turvatoimenpiteet ja rutiinihuolto. CNC-laitteet voivat vaatia myös ohjelmointiosaamista. Selkeät käyttöohjeet ja valmistajan tukema koulutus auttavat vähentämään virheitä, parantamaan tuottavuutta ja säilyttämään tasaisen lasin reunan laadun.
Lasin särmäyskoneen ostaminen edellyttää tasapainotuslaitteiston ominaisuuksia, tuotannon kysyntää, kulutushyödykekustannuksia ja teknistä tukea. Ostajien tulee arvioida pitkän aikavälin käyttökulut sen sijaan, että keskittyisivät vain koneen alkuperäiseen hintaan.
Lasin reunan kulutusosat, mukaan lukien timanttihiomalaikat, hartsilaikat ja kiillotusmateriaalit, lisäävät jatkuvia käyttökustannuksia. Niiden vaihtotiheys riippuu lasin paksuudesta, käsittelytilavuudesta ja koneen asetuksista. Kulutuskustannusten arvioiminen auttaa valmistajia laskemaan realistiset tuotantokustannukset.
CNC-lasisärmäyskoneet tarjoavat edistynyttä käsittelyjoustavuutta, mutta ne eivät välttämättä ole välttämättömiä jokaiselle tehtaalle. Pienemmät pääosin suorareunaista lasia käsittelevät konepajat voivat usein hyötyä yksinkertaisemmista monikaraisista reunuslaitteistoista. Koneiden valinta todellisten tuotantotarpeiden perusteella auttaa välttämään tarpeettomia investointeja.
Lasin reunakoneiden myynnin jälkeinen tuki on välttämätöntä seisokkien minimoimiseksi. Ostajien tulee varmistaa varaosien saatavuus, huoltoasiakirjat, etätuki ja tekninen tuki ennen ostamista. Luotettava huoltoyhteys auttaa vähentämään korjausviiveitä ja ylläpitämään tuotannon jatkuvuutta.
Lasin reunakoneiden ennaltaehkäisevä huolto sisältää kuljettimien ja vesisuuttimien päivittäisen puhdistuksen, hiomalaikkojen ja voitelujärjestelmien viikoittaisen tarkastuksen sekä karan kohdistuksen, laakereiden ja suodatuskomponenttien säännölliset tarkastukset. Valmistajan suosittelemien huoltoaikataulujen noudattaminen auttaa estämään odottamattomia vikoja ja säilyttämään tasaisen reunan laadun.
Kartoita päivittäinen lineaarimittarin tuotos ja yleisimmät reunaprofiilit määrittääksesi tarkan karan määrän ja tarvittavan konearkkitehtuurin.
Pyydä suoraa esittelyä tai lähetä näytelasi valmistajalle reunojen laadun ja koneen vakauden tarkistamiseksi todellisissa olosuhteissa.
Tarkista valmistajan takuu, paikallinen varaosavarasto ja kenttäteknikon saatavuus ennen ostotilauksen antamista.
Suunnittele laitoksesi pohjapiirros siten, että siihen mahtuu koko sisään- ja ulossyöttöalue, mukaan lukien tila suljetun kierron vedensuodatusjärjestelmille.
V: Ensiluokkaisen, kiiltävän tasaisen reunan saavuttaminen vaatii yleensä 8-11 karakokoonpanon. Tämä mahdollistaa oikean etenemisen karkeasta timanttirouhinnasta hienohartsihiontaan, viimeistelyn huopapyörillä ja ceriumoksidilla maksimaalisen optisen kirkkauden saavuttamiseksi.
V: Vakiomuotoiset suoraviivaiset särmäimet on suunniteltu erityisesti tasaisille ja nouseville reunoille. Lyijykynä- tai härkäprofiilien tuottaminen vaatii erikoistuneita kehäpyöriä ja konearkkitehtuuria, joka on suunniteltu mukautumaan tiettyyn kiertohiontaan, kuten erillinen muotoreuna tai CNC-keskus.
V: Timanttipyörät käsittelevät aggressiivista massapoistoa ja karkeaa muotoilua. Hartsipyörät käyttävät hienompia hioma-aineita timanttinaarmujen poistamiseen ja reunan tasoittamiseen. Huopapyörät, joita käytetään yhdessä ceriumoksidilietteen kanssa, muodostavat lopullisen kemiallis-mekaanisen kiillotuksen läpinäkyvän, kiiltävän pinnan saavuttamiseksi.
V: Vaikka itse kone voi olla 6 metriä pitkä, sinun on otettava huomioon syöttö- ja ulossyöttöalueet. 3 metrin lasipaneelien käsittely vaatii vähintään 3 metrin vapaata tilaa molemmista päistä, mikä johtaa vähintään 12 metrin lineaariseen kokonaisjalanjälkiin.
V: Pyörän käyttöikä vaihtelee suuresti lasin paksuuden ja pyörän laadun mukaan. Segmentoidut timanttilaikat käsittelevät kymmeniä tuhansia lineaarimetrejä, kun taas pehmeämmät kiillotushartsit on vaihdettava 2 000 - 5 000 lineaarimetrin välein. Kulumisasteiden seuranta on välttämätöntä budjetin suunnittelussa.
V: Kyllä, suuren volyymin toimintoihin. Suljetun kierron järjestelmä sentrifugilla poistaa hankaavan lasipölyn jäähdytysnesteestä. Ilman sitä kierrätetyt lasihiukkaset tuhoavat karalaakerit, tukkivat vesilinjoja ja heikentävät huomattavasti lopullisen reunakiillotuksen laatua.