Pregleda: 0 Autor: Urednik stranice Vrijeme objave: 2026-10-14 Porijeklo: stranica
Nadogradnja tvorničke opreme zahtijeva uspostavljanje ravnoteže između trenutne potrebe za većom propusnošću i realnosti kapitalnih izdataka i spremnosti pogona. Odabir pogrešne opreme dovodi do jednog od dva skupa ishoda. Možda ćete previše ulagati u složenu tehnologiju koju vaš obujam proizvodnje ne može podržati. Alternativno, možda premalo ulažete u sustave koji se oslanjaju na ručni rad koji stvaraju uska grla, povećavaju rasipanje materijala i uzrokuju propuštanje proizvodnih rokova. Ovaj vodič pruža tehničku procjenu CNC (računalno numeričko upravljanje) i poluautomatskih arhitektura rezanja stakla. Uspoređujemo te sustave s obzirom na točnost, prilagodljivost materijala i rizike implementacije. Upravitelji tvornica mogu upotrijebiti te podatke kako bi donijeli odluku o nabavi utemeljenu na dokazima koja je usklađena s njihovim specifičnim proizvodnim zahtjevima. Rastavljamo mehaničke razlike, zahtjeve za integraciju softvera i nadogradnje postrojenja potrebne za podršku svakom sustavu u tvornici.
Opseg proizvodnje u odnosu na složenost: CNC sustavi briljiraju u okruženjima s velikim brojem miješanja i volumena koja zahtijevaju složene geometrijske rezove, dok su poluautomatski sustavi vrlo učinkoviti za standardiziranu, pravolinijsku serijsku obradu.
Iskorištenje materijala: CNC strojevi izvorno se integriraju sa softverom za automatsko slaganje i ugniježđivanje, značajno smanjujući stakleni otpad u usporedbi s poluautomatskim metodama.
Operativna spremnost: Poluautomatski strojevi zahtijevaju manje specijaliziranu obuku operatera i imaju niže zahtjeve za infrastrukturu objekta, nudeći brži put do postavljanja.
Sadržaj
Prije kupnje nove opreme, identificirajte postojeća uska grla u proizvodnji rezanja stakla, kao što su male brzine obrade, visoke stope lomljenja ili ograničene mogućnosti rezanja oblika. Procijenite dnevnu proizvodnju, točnost rezanja i kašnjenja u daljnjoj proizvodnji kako biste odredili kapacitet i razinu automatizacije koje vaša tvornica zahtijeva.
Odabir stroja za rezanje stakla ovisi o materijalima koji se obrađuju. Standardno float staklo, laminirano staklo i staklo s Low-E premazom zahtijevaju različite pritiske rezanja i metode rukovanja. Deblje staklo zahtijeva odgovarajuće kotačiće za rezanje i sustave za lomljenje, dok osjetljivi premazi zahtijevaju pažljivo rukovanje kako bi se spriječilo oštećenje površine.
Optimizacija rezanja stakla pomaže proizvođačima da poboljšaju iskoristivost materijala i smanje otpad. Automatizirani softver za ugniježđivanje učinkovito raspoređuje različite veličine i oblike stakla na velike listove, smanjujući ostatke. Praćenje prinosa materijala i ostataka za ponovno korištenje pomaže tvornicama u kontroli troškova i poboljšanju profitabilnosti proizvodnje.
Automatizacija rezanja stakla smanjuje ovisnost o ručnom pozicioniranju i iskustvu operatera. CNC sustavi koriste programirane parametre rezanja za poboljšanje dosljednosti, dok poluautomatski strojevi zahtijevaju više praktičnih podešavanja i rukovanja materijalom. Tvornice bi trebale procijeniti dostupnost radne snage, zahtjeve za obukom i obujam proizvodnje pri odabiru opreme.
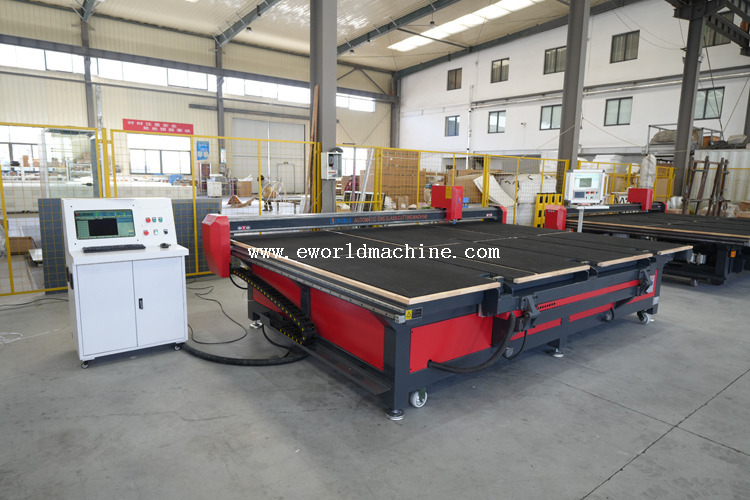
CNC strojevi za rezanje stakla koriste automatiziranu kontrolu kretanja, softver za stazu rezanja i podesivi pritisak zarezivanja za obradu različitih veličina i oblika stakla. Podržavaju složene uzorke rezanja, poboljšavaju točnost i smanjuju ručnu intervenciju. Istražite Eworld's automatski strojevi za rezanje stakla za odgovarajuće proizvodne konfiguracije.
Poluautomatski strojevi za rezanje stakla kombiniraju motorizirano urezivanje s ručnim pozicioniranjem stakla, podešavanjem parametara i operacijama lomljenja. Općenito su prikladni za manje radionice koje obrađuju standardne pravokutne staklene ploče. U usporedbi s CNC sustavima, oni nude manja početna ulaganja, ali zahtijevaju veću uključenost operatera i pružaju manju fleksibilnost za složene oblike.
CNC strojevi za rezanje stakla pružaju automatizirano pozicioniranje i dosljedan pritisak rezanja, pomažući u postizanju veće preciznosti od poluautomatskih sustava. Ovisno o specifikacijama stroja, CNC oprema može podržavati tolerancije od oko ±0,15 mm, dok poluautomatsko rezanje može imati veće varijacije. Precizno označavanje smanjuje pucanje rubova, rasipanje materijala i nedostatke u daljnjoj obradi.
CNC strojevi za rezanje stakla poboljšavaju učinkovitost proizvodnje kroz automatizirane staze rezanja, optimizirano kretanje glave i dosljedne radne brzine. Poluautomatski strojevi više ovise o rukovanju operatera i ručnim podešavanjima, što može povećati varijaciju vremena ciklusa. CNC automatizacija posebno je korisna za obradu stakla velikih količina i predvidljive proizvodne rasporede.
Softver za optimizaciju rezanja stakla koristi automatizirano ugniježđivanje za učinkovito raspoređivanje različitih oblika i dimenzija na staklenim pločama. CNC sustavi mogu optimizirati putanje rezanja i korištenje materijala, smanjujući ostatke i otpad. U usporedbi s ručnim planiranjem izgleda, automatska optimizacija posebno je vrijedna za narudžbe mješovite veličine i proizvodnju velikih razmjera.
Održavanje CNC stroja za rezanje stakla uključuje čišćenje senzora, inspekcije servo sustava, provjere softvera i redovitu kalibraciju. Poluautomatski strojevi općenito zahtijevaju jednostavnije održavanje, kao što je podmazivanje vodilice, pregled pneumatskog sustava i zamjena reznog kotača. Obje vrste strojeva imaju koristi od preventivnog održavanja kako bi se održala točnost rezanja i smanjilo vrijeme zastoja.
Stavka održavanja |
CNC stroj za rezanje stakla |
Poluautomatski stroj |
|---|---|---|
Dnevno |
Očistite senzore, provjerite tlak ulja za rezanje i zraka |
Očistite rezni stol i pregledajte mehaničke graničnike |
Tjedni |
Pregledajte komponente pogona i vakuumske sustave |
Podmažite tračnice i provjerite pneumatska crijeva |
Mjesečno |
Provjerite poravnanje osi i električne spojeve |
Pregledajte remene i rezne ploče |
Periodični servis |
Dijagnostika i kalibracija sustava |
Mehanička podešavanja i zamjena komponenti |
CNC strojevi za rezanje stakla zahtijevaju veća početna ulaganja, ali mogu smanjiti dugoročne troškove kroz uštedu rada, poboljšanu iskoristivost materijala i povećani proizvodni kapacitet. Poluautomatska oprema nudi niže početne troškove za manje operacije. Kupci bi trebali usporediti cijene opreme, očekivani učinak, smanjenje otpada i troškove održavanja pri izračunu povrata ulaganja.
CNC oprema za rezanje stakla obično troši više električne energije zbog servo motora, vakuumskih sustava i automatiziranih kontrola. Poluautomatski strojevi općenito imaju manje zahtjeve za snagom. Međutim, CNC sustavi mogu postići bolju energetsku učinkovitost po kvadratnom metru obrađenog stakla tijekom proizvodnje velikih količina. Stvarna potrošnja ovisi o konfiguraciji stroja i uvjetima rada.
CNC automatizacija rezanja stakla smanjuje ručno rukovanje, ali zahtijeva operatere koji su upoznati sa softverom za rezanje, postavkama stroja i rješavanjem problema. Poluautomatski strojevi obično uključuju jednostavnije kontrole, ali veću radnu snagu. Proizvođači bi pri odabiru opreme trebali procijeniti obuku operatera, zahtjeve za osobljem, obujam proizvodnje i troškove rada.
Integracija CNC stroja za rezanje stakla zahtijeva kompatibilnost s postojećim proizvodnim softverom i digitalnim datotekama za rezanje. Kupci bi trebali provjeriti podržane formate, kao što je DXF, i dostupnost ERP ili MES povezivosti gdje je to potrebno. Testiranje kompatibilnosti softvera prije instalacije pomaže u sprječavanju pogrešaka u prijenosu podataka i prekida proizvodnje.
Obuka za CNC stroj za rezanje stakla trebala bi obuhvatiti rad sa softverom, optimizaciju putanje rezanja, kalibraciju stroja i sigurnosne postupke. Obuka koju podržava proizvođač i postupna implementacija opreme pomažu operaterima da se prilagode automatiziranim radnim procesima. Održavanje postojeće opreme tijekom prijelaza može smanjiti prekide u proizvodnji.
Ugradnja CNC stroja za rezanje stakla zahtijeva dovoljno prostora, stabilno električno napajanje i odgovarajući dovod komprimiranog zraka. Neki sustavi također zahtijevaju vakuumsku opremu i dodatni prostor za utovar. Proizvođači bi trebali prije kupnje provjeriti uslužne zahtjeve specifične za stroj i tvornički izgled kako bi izbjegli kašnjenja pri instalaciji.
Infrastrukturni zahtjev |
CNC specifikacije |
Poluautomatski specifikacije |
|---|---|---|
Opskrba električnom energijom |
3-fazni, 400V/480V, potreban stabilan napon. |
Jednofazni ili trofazni, niža tolerancija napona. |
Komprimirani zrak |
6-8 bara, strogo suho i bez ulja. |
4-6 bara, prihvatljiv standardni radni zrak. |
Površina |
Veliki otisak za utovar, rezanje i stolove za rastavljanje. |
Kompaktan otisak, često jedan samostalni stol. |
Mrežna povezanost |
Žičani Ethernet za ERP i MES integraciju. |
Nije potrebno. |
Ne postoji univerzalno superioran stroj za svaku tvornicu. Pravi izbor u potpunosti je diktiran vašom specifičnom kombinacijom proizvoda, zahtjevima za količinom i ograničenjima kapitala. Odlučite se za CNC sustav ako vaš pogon obrađuje velike količine, prilagođene oblike, različite debljine stakla ili zahtijeva strogu integraciju sa softverom za upravljanje tvornicom. Odlučite se za poluautomatski stroj ako se vaša proizvodnja sastoji od standardiziranih, ravnih rezova gdje su brza implementacija i niži početni troškovi neposredni prioritet.
Poduzmite sljedeće radnje prije donošenja konačne odluke o nabavi:
Zatražite vremensku studiju i simulaciju optimizacije prinosa od proizvođača opreme koristeći vaše stvarne povijesne podatke o proizvodnji.
Provedite sveobuhvatnu reviziju objekta kako biste provjerili zadovoljavaju li vaši električni sustavi i sustavi komprimiranog zraka specifikacije automatizirane opreme.
Procijenite svoje trenutne stope otpada kako biste odredili točnu financijsku vrijednost poboljšanja prinosa od 5% do 10%.
Zatražite od dobavljača dokaz koncepta integracije softvera kako biste osigurali kompatibilnost s vašim postojećim ERP sustavom.
O: Uz strogo pridržavanje rasporeda preventivnog održavanja, industrijski stroj obično traje između 10 i 15 godina. CNC modeli zahtijevaju nadogradnju računala i softvera tijekom ovog životnog ciklusa kako bi ostali kompatibilni s modernim tvorničkim mrežama. Mehaničke komponente kao što su vodilice, zupčanici i servo motori trebaju povremenu zamjenu na temelju korištenja smjene i količine rezanja.
O: Ne. Poluautomatski strojevi su dizajnirani posebno za pravocrtne rezove. Motorizirani most pomiče se duž jedne osi dok operater postavlja suprotnu dimenziju. Obrada složenih krivulja, krugova ili prilagođenih geometrijskih oblika zahtijeva mogućnosti interpolacije s više osi potpuno automatiziranog CNC sustava.
O: Softver za automatsko ugniježđivanje obično poboljšava prinos materijala za 5% do 15%, ovisno o osnovnoj učinkovitosti vaših ručnih procesa. Softver koristi algoritme za spajanje oblika, dijeljenje reznih linija i iskorištavanje maksimalne površine jumbo lista. Ovo drastično smanjuje otpad od kostura i maksimalno povećava iskoristiv materijal.
O: CNC sustavi općenito zahtijevaju stabilno 3-fazno električno napajanje, često 400 V ili 480 V, ovisno o vašoj regiji. Također zahtijevaju namjenski izvor čistog, suhog i bezuljnog komprimiranog zraka, koji se obično isporučuje pri 6 do 8 bara. Vlaga ili ulje u zračnim vodovima ozbiljno će oštetiti osjetljive proporcionalne ventile.
O: CNC strojevi koriste elektroničke proporcionalne ventile za dinamičko podešavanje pneumatskog tlaka. Softver čita profil materijala s popisa za rezanje i automatski povećava ili smanjuje silu prema dolje na kotaču za bodovanje. Ovo osigurava optimalno prodiranje bez drobljenja osjetljivih premaza ili neuspjeha u rezanju debelih laminiranih ploča.
O: Osnovna operativna stručnost traje otprilike jedan do dva tjedna posvećene obuke na licu mjesta. Savladavanje naprednog softvera za rješavanje problema, prilagođenog programiranja oblika i optimizacije prinosa može potrajati nekoliko mjeseci. Prodavači obično pružaju početnu obuku za instalaciju nakon koje slijede napredni moduli nakon što se operater upozna s dnevnim proizvodnim ciklusima.