Pregleda: 0 Autor: Urednik stranice Vrijeme objave: 2026-10-14 Izvor: stranica
Kvaliteta rubova diktira uspjeh vrhunske proizvodnje stakla. Postizanje besprijekornog, optički čistog ruba dosljedno zahtijeva preciznu kapitalnu opremu prilagođenu vašim specifičnim proizvodnim zahtjevima. Nepodudaranje a stroj za poliranje stakla stvarnim operativnim potrebama vaše trgovine predstavlja ozbiljne financijske i operativne rizike. Pogrešne konfiguracije vretena ili odabir pogrešne arhitekture stroja izravno uzrokuju uska grla u proizvodnji, prekomjerno trošenje kotača za poliranje i završne obrade rubova ispod standarda koje karakteriziraju mikrokrhotine, raslojavanje ili dosadne površine.
Ovaj okvir za tehničku procjenu pomaže proizvođačima i upraviteljima pogona uskladiti specifične zahtjeve profila rubova, dnevne zahtjeve za protokom i ograničenja pogona s ispravnim strojevima. Sustavnom analizom vrsta materijala, očekivanog volumena i mehaničkih značajki, operateri mogu eliminirati nagađanja i implementirati visoko učinkovitu liniju za obradu rubova koja zadovoljava stroge standarde kvalitete bez nepotrebnih troškova.
Broj vretena diktira kvalitetu poliranja: Broj vretena izravno je u korelaciji sa sposobnošću postizanja besprijekorne, optički čiste završne obrade u jednom prolazu; složeni rubovi zahtijevaju veći broj osovina.
Arhitektura stroja mora odgovarati izlazu: Ravni rubovi povećavaju propusnost za standardno ravno staklo, dok su CNC centri ili profilni rubovi obavezni za prilagođeno, zakrivljeno ili višeprofilno arhitektonsko staklo.
Potrošni materijali pokreću dugoročne troškove: početni kapitalni izdaci samo su dio ulaganja; procjena kompatibilnosti stroja sa standardnim dijamantnim, smolastim i filcanim kotačima ključna je za kontrolu operativnih troškova.
O upravljanju gnojnicom se ne može pregovarati: Za zaštitu komponenti stroja i održavanje dosljednog trenja pri poliranju potrebni su učinkoviti sustavi za filtriranje vode i oporavak cerijevog oksida.
Softverska integracija je novi standard: Moderni strojevi za poliranje stakla moraju se integrirati s ERP/MES sustavima u radnji kako bi pratili linearni izlazni metar, istrošenost kotača i ukupnu učinkovitost opreme (OEE).
Sadržaj
Strojevi za rubove stakla moraju podržavati potrebni profil rubova, uključujući ravne rubove, rubove u obliku olovke, skošene rubove i rubove s oštrim vrhom. Ravni rubovi usmjereni su na sigurno rukovanje i glatku završnu obradu, dok oštri rubovi zahtijevaju zaobljene kotačiće za poliranje. Zakošeni profili i profili s oštrim vrhom zahtijevaju preciznu kontrolu kuta i stabilan pritisak brušenja. Odabir odgovarajuće opreme osigurava dosljednu kvalitetu rubova i točnost završne obrade.
Odabir stroja za rubove stakla ovisi o materijalu koji se obrađuje. Laminirano staklo zahtijeva kontrolirani pritisak brušenja i hlađenje za zaštitu međuslojeva, dok staklo namijenjeno kaljenju treba glatke rubove bez oštećenja. Low-E staklo zahtijeva rukovanje otporno na ogrebotine, a debelo arhitektonsko staklo zahtijeva teške transportne sustave.
Vrsta stakla |
Glavni izazov obrade |
Preporučena značajka stroja |
|---|---|---|
Laminirano staklo |
Nakupljanje topline i oštećenje međusloja |
Podesiva brzina i učinkovito hlađenje |
Staklo za kaljenje |
Rubne mikropukotine |
Progresivno brušenje i fino poliranje |
Low-E obloženo staklo |
Premazivanje ogrebotina |
Transporteri bez tragova i čista rashladna tekućina |
Debelo arhitektonsko staklo |
Teška opterećenja i vibracije |
Ojačani transport i stabilan okvir stroja |
Istražite Eworld's strojevi za rubove i poliranje stakla za različite zahtjeve obrade stakla.
Proizvodni kapacitet stroja za rubove stakla treba procijeniti brzinom obrade, dužnim metrima po satu i učinkovitošću promjene. Tvornice velike količine imaju koristi od kontinuiranog rada i automatiziranih kontrola, dok manje radionice zahtijevaju fleksibilne prilagodbe za različite veličine stakla i profile rubova. Usklađivanje kapaciteta opreme sa stvarnim proizvodnim zahtjevima pomaže poboljšati učinkovitost i kontrolirati operativne troškove.
Debljina stakla i težina izravno utječu na stabilnost stroja za rubove i točnost obrade. Debelo arhitektonsko staklo zahtijeva ojačane transportere, izdržljive ležajeve i krute strukture stroja kako bi se spriječile vibracije i neusklađenost. Tanko staklo treba preciznu kontrolu pritiska, fine brusne ploče i stabilan transport kako bi se smanjilo pucanje i pucanje rubova.
Ravni rubovi predstavljaju radnu snagu industrije ravnog stakla. Njihova primarna primjena je ravno obrubljivanje velikih brzina i velikih volumena. Staklene ploče utovaruju se okomito na ulazni transporter i prolaze kroz niz stacionarnih vretena za brušenje i poliranje. Prilikom ocjenjivanja ove kategorije, operateri moraju pomno ispitati trajnost staze i varijabilnost brzine pokretne trake. Transportni jastučići moraju čvrsto uhvatiti staklo bez oštećenja površine. Moderne jedinice koriste motorizirane prilagodbe debljine kojima se upravlja putem PLC-a, eliminirajući zamorno ručno okretanje potrebno na starijim mehaničkim modelima.
Strojevi s dvostrukim rubovima obrađuju dva paralelna ruba istovremeno, što ih čini optimalnim rješenjem za aplikacije s maksimalnom propusnošću kao što su vrata tuš kabine, komercijalne pregrade i stakla za uređaje. Budući da se staklo pomiče vodoravno kroz dva suprotna niza vretena, točnost sinkronizacije između dviju strana je najvažnija. Ako se staze kreću neznatno različitim brzinama, staklo će se iskriviti, što će rezultirati neuglatim pločama. Kupci moraju procijeniti zahtjeve za otiskom, budući da ovi strojevi zahtijevaju značajan podni prostor, te procijeniti njihovu sposobnost da se neprimjetno integriraju u potpuno automatizirane proizvodne linije s robotskim sustavima za utovar i istovar.
Izrada po narudžbi, zakrivljeno staklo i zamršeno skošenje zahtijevaju strojeve za rubove. Ove jedinice koriste rotirajući vakuumski stol ili višeosnu ruku za manevriranje stakla na brusnoj glavi. Ocjenjivanje se fokusira na artikulaciju glave za brušenje i točnost praćenja predloška. Poluautomatski modeli oslanjaju se na fizičke šablone za vođenje putanje mljevenja, dok napredne verzije koriste digitalno praćenje. Proizvođači moraju odvagnuti kompromise između ručne kontrole, koja nudi taktilnu povratnu informaciju za osjetljive komade po narudžbi, i poluautomatske kontrole, koja pruža bolju dosljednost za male proizvodne serije.
CNC centri za obradu stakla obrađuju složenu proizvodnju u više koraka koja zahtijeva glodanje, bušenje, glodanje i rubove na jednom horizontalnom postolju. Ovi strojevi eliminiraju potrebu za premještanjem stakla između različitih radnih stanica, drastično smanjujući štetu pri rukovanju i troškove rada. Prilikom ocjenjivanja CNC centra, kompatibilnost softvera je primarna briga. Stroj se mora glatko integrirati sa standardnim CAD/CAM softverom za brzo prevođenje arhitektonskih crteža u strojni kod. Kupci moraju procijeniti brzinu izmjene alata i pouzdanost sustava vakuumskih podova, koji mora držati staklo apsolutno čvrstim protiv agresivnog momenta alata za glodanje.
Odabir pouzdanog stroja za rubove stakla zahtijeva procjenu konfiguracije vretena, sustava za poliranje, automatizaciju i sigurnosne značajke. Ovi čimbenici izravno utječu na kvalitetu ruba stakla, učinkovitost proizvodnje i dugoročne operativne troškove. Istražite Eworld's strojevi za rubove i poliranje stakla za različite zahtjeve obrade.
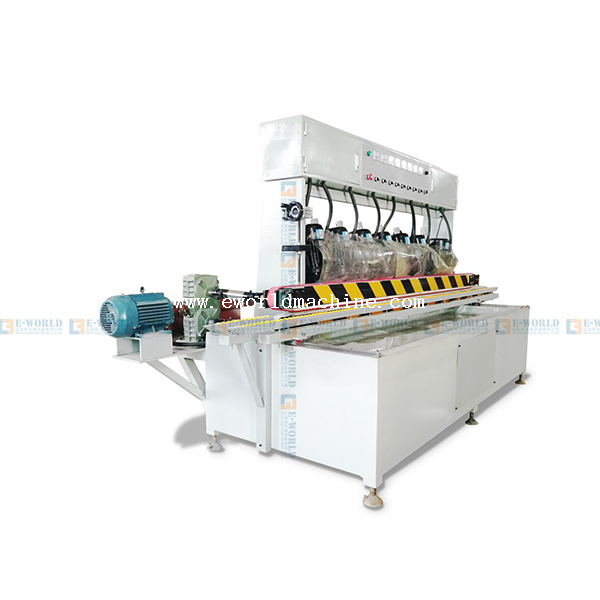
Broj vretena stroja za rubove stakla određuje mogućnosti brušenja i poliranja. Osnovni strojevi s 4 vretena odgovaraju jednostavnoj obradi rubova, dok konfiguracije s 8–11 vretena podržavaju progresivno brušenje, skošenje i poliranje visokog sjaja. Više vretena omogućuje različitim brusnim pločama dijeljenje radnog opterećenja, poboljšavajući dosljednost rubova i učinkovitost proizvodnje.
Kompatibilnost kotača za poliranje stakla utječe na kvalitetu rubova i troškove potrošnog materijala. Pneumatski tlačni sustavi pružaju podesivu silu poliranja, dok mehanički sustavi mogu zahtijevati češće podešavanje. Strojevi koji podržavaju široko dostupne dijamantne, smolaste i brusne ploče nude veću fleksibilnost i mogu pojednostaviti zamjenu i održavanje.
Automatizirani strojevi za rubove stakla koriste PLC kontrole, sučelja zaslona osjetljivog na dodir i podesive parametre obrade za poboljšanje dosljednosti. Ovisno o modelu, napredne značajke mogu uključivati kompenzaciju istrošenosti kotača, praćenje proizvodnje i integraciju tvorničkog sustava. Ove mogućnosti pomažu u smanjenju ručnih podešavanja, poboljšavaju produktivnost i podržavaju preventivno održavanje.
Sigurnosne značajke stroja za rubove stakla trebale bi uključivati zaustavljanje u nuždi, zaštitna kućišta, odgovarajuću električnu zaštitu i zaključana pristupna vrata gdje je to moguće. Učinkovito upravljanje rashladnom tekućinom i sigurno rukovanje staklom također smanjuju opasnosti na radnom mjestu. Kupci bi trebali provjeriti relevantne sigurnosne certifikate i zahtjeve sukladnosti za svoje ciljno tržište.
Ugradnja stroja za rubove i poliranje stakla zahtijeva planiranje proizvodnog prostora, upravljanje vodom, električnu energiju i obuku operatera. Pravilna priprema objekta podržava sigurno rukovanje materijalom, stabilne performanse stroja i učinkovitu integraciju tijeka rada.
Ugradnja stroja za rubove stakla zahtijeva odgovarajući prostor za opremu, utovar, istovar i održavanje stakla. Tvornice bi trebale uzeti u obzir maksimalne dimenzije stakla, duljinu pokretne trake i opremu za rukovanje materijalom pri planiranju rasporeda. Dovoljan razmak poboljšava učinkovitost tijeka rada i smanjuje rizike rukovanja.
Sustavi za filtriranje vode sa staklenim rubovima uklanjaju abrazivne čestice stakla i ostatke poliranja iz cirkulirajuće rashladne tekućine. Učinkovito filtriranje pomaže u sprječavanju začepljenih vodova za vodu, preranog trošenja komponenti i loših završnih obrada rubova. Zatvorena petlja za obradu vode također može smanjiti potrošnju vode i podržati odgovorno odlaganje gnojnice.
Potrošnja energije stroja za rubove stakla ovisi o količini vretena, snazi motora i uvjetima rada. Energetski učinkoviti motori i pogoni s promjenjivom frekvencijom (VFD), gdje su dostupni, mogu pomoći u optimizaciji potrošnje električne energije. Kupci bi trebali provjeriti zahtjeve za napajanje i procijeniti sustave za recikliranje vode kako bi smanjili operativne troškove.
Obuka operatera stroja za rubove stakla trebala bi obuhvatiti postavke opreme, podešavanje kotača za poliranje, sigurnosne postupke i rutinsko održavanje. CNC oprema također može zahtijevati znanje programiranja. Jasne upute za rad i obuka koju podržava proizvođač pomažu smanjiti pogreške, poboljšati produktivnost i održati dosljednu kvalitetu staklenih rubova.
Kupnja stroja za rubove stakla zahtijeva mogućnosti opreme za balansiranje, potražnju za proizvodnjom, troškove potrošnog materijala i tehničku podršku. Kupci bi trebali procijeniti dugoročne operativne troškove, a ne fokusirati se samo na početnu cijenu stroja.
Potrošni materijal za staklene rubove, uključujući dijamantne brusne ploče, smolne ploče i materijale za poliranje, doprinose tekućim operativnim troškovima. Učestalost njihove zamjene ovisi o debljini stakla, volumenu obrade i postavkama stroja. Procjena troškova potrošnog materijala pomaže proizvođačima u izračunavanju realnih troškova proizvodnje.
CNC strojevi za rubove stakla nude naprednu fleksibilnost obrade, ali možda nisu potrebni za svaku tvornicu. Manje radionice koje rade uglavnom s ravnim staklom često mogu imati koristi od jednostavnije opreme za rubove s više vretena. Odabir strojeva na temelju stvarnih proizvodnih potreba pomaže u izbjegavanju nepotrebnih ulaganja.
Postprodajna podrška stroja za rubove stakla ključna je za smanjenje vremena zastoja. Kupci bi prije kupnje trebali potvrditi dostupnost rezervnih dijelova, dokumentaciju o održavanju, daljinsku pomoć i tehničku podršku. Pouzdan servisni pristup pomaže u smanjenju kašnjenja popravka i održavanju kontinuiteta proizvodnje.
Preventivno održavanje strojeva za rubove stakla uključuje dnevno čišćenje transportera i mlaznica za vodu, tjedni pregled brusnih ploča i sustava za podmazivanje te periodične provjere poravnanja vretena, ležajeva i komponenata filtracije. Pridržavanje rasporeda održavanja koje preporučuje proizvođač pomaže spriječiti neočekivane kvarove i održati dosljednu kvalitetu rubova.
Mapirajte svoj dnevni linearni metarski izlaz i najčešće rubne profile kako biste odredili točan broj vretena i potrebnu arhitekturu stroja.
Zatražite demonstraciju uživo ili pošaljite uzorak stakla proizvođaču kako biste provjerili kvalitetu rubova i stabilnost stroja u stvarnim uvjetima.
Provjerite jamstvo proizvođača, lokalni inventar rezervnih dijelova i dostupnost tehničara na terenu prije izdavanja narudžbenice.
Dizajnirajte tlocrt vašeg objekta tako da se prilagodi cijelom ulaznom i izlaznom otisku, uključujući prostor za zatvorene sustave filtriranja vode.
O: Postizanje vrhunskog ravnog ruba visokog sjaja obično zahtijeva konfiguraciju od 8 do 11 osovina. To omogućuje pravilno napredovanje od grube grube dijamantne obrade do finog brušenja smolom, završne obrade s filcanim kotačima i cerijevim oksidom za maksimalnu optičku jasnoću.
O: Standardne pravolinijske rubne oštrice dizajnirane su posebno za ravne rubove i izbočenje. Proizvodnja olovkastih ili bullnose profila zahtijeva specijalizirane periferne kotače i arhitekturu stroja dizajniranu za prilagođavanje specifičnoj radnji brušenja okolo, kao što je namjenski rubni stroj ili CNC centar.
O: Dijamantni kotači podnose agresivno uklanjanje materijala i grubo oblikovanje. Kotači od smole koriste finije abrazive za uklanjanje dijamantnih ogrebotina i zaglađivanje rubova. Kotači od filca, koji se koriste u kombinaciji sa kašom cerijevog oksida, daju konačno kemijsko-mehaničko poliranje za postizanje prozirnog, sjajnog završetka.
O: Iako sam stroj može biti dugačak 6 metara, morate uzeti u obzir ulazne i izlazne zone. Obrada staklenih ploča od 3 metra zahtijeva najmanje 3 metra razmaka na oba kraja, što rezultira minimalnim ukupnim linearnim otiskom od 12 metara.
O: Životni vijek kotača uvelike varira ovisno o debljini stakla i kvaliteti kotača. Segmentirani dijamantni kotači obrađuju desetke tisuća dužnih metara, dok mekše smole za poliranje zahtijevaju zamjenu svakih 2.000 do 5.000 dužnih metara. Praćenje stope trošenja bitno je za planiranje proračuna.
O: Da, za operacije velikog volumena. Sustav zatvorene petlje s centrifugom uklanja abrazivnu staklenu prašinu iz rashladne tekućine. Bez toga, recirkulirane staklene čestice uništavaju ležajeve vretena, začepljuju vodovodne cijevi i ozbiljno degradiraju kvalitetu konačnog poliranja rubova.