Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-10-14 Eredet: Telek
A gyári berendezések korszerűsítése megköveteli, hogy egyensúlyba kerüljön a nagyobb áteresztőképesség azonnali igénye a beruházási ráfordítások és a létesítmények készenlétének valóságával. A nem megfelelő berendezés kiválasztása két költséges eredmény egyikéhez vezet. Előfordulhat, hogy túl sokat fektet be olyan összetett technológiába, amelyet a termelési mennyisége nem képes támogatni. Alternatív megoldásként előfordulhat, hogy nem fektet be olyan kézi alapú rendszerekbe, amelyek szűk keresztmetszeteket okoznak, növelik az anyagpazarlást és elmulasztották a gyártási határidőket. Ez az útmutató a CNC (számítógépes numerikus vezérlés) és a félautomata üvegvágó architektúrák műszaki értékelését tartalmazza. Összehasonlítjuk ezeket a rendszereket a pontosság, az anyagok alkalmazkodóképessége és a megvalósítási kockázatok tekintetében. Az üzemvezetők felhasználhatják ezeket az adatokat, hogy bizonyítékokon alapuló beszerzési döntést hozzanak, amely összhangban van a sajátos termelési igényeikkel. Lebontjuk az egyes rendszerek támogatásához szükséges mechanikai különbségeket, szoftverintegrációs követelményeket és létesítmény-frissítéseket a gyári szinten.
Gyártási mennyiség és összetettség: A CNC-rendszerek kiválóak a nagy keverésű, nagy volumenű, összetett geometriai vágást igénylő környezetekben, míg a félautomata rendszerek rendkívül hatékonyak a szabványos, egyenes vonalú kötegelt feldolgozásban.
Anyaghozam: A CNC gépek natívan integrálódnak az automatikus szedő és egymásba ágyazó szoftverrel, jelentősen csökkentve az üveghulladékot a félautomata módszerekhez képest.
Működési készenlét: A félautomata gépek kevésbé speciális kezelői képzést igényelnek, és alacsonyabb infrastruktúra-igényekkel rendelkeznek, ami gyorsabb utat kínál a telepítéshez.
Tartalomjegyzék
Új berendezés vásárlása előtt azonosítsa a meglévő üvegvágási gyártási szűk keresztmetszeteket, mint például a lassú feldolgozási sebesség, a nagy törési arány vagy a korlátozott alakvágási képesség. Értékelje a napi teljesítményt, a vágási pontosságot és a későbbi gyártási késéseket, hogy meghatározza a gyár által igényelt kapacitást és automatizálási szintet.
Az üvegvágó gép kiválasztása a feldolgozott anyagoktól függ. A szabványos floatüveg, laminált üveg és Low-E bevonatú üveg eltérő vágási nyomást és kezelési módot igényel. A vastagabb üveghez megfelelő vágókorongokra és kitörőrendszerekre van szükség, míg az érzékeny bevonatok gondos kezelést igényelnek a felületi sérülések elkerülése érdekében.
Az üvegvágás optimalizálása segít a gyártóknak javítani az anyagfelhasználást és csökkenteni a selejt mennyiségét. Az automatizált egymásba ágyazó szoftver hatékonyan rendezi el a különböző méretű és formájú üvegeket nagy lapokon, minimálisra csökkentve a levágásokat. Az anyaghozam és az újrafelhasználható maradványok nyomon követése segít a gyáraknak ellenőrizni a költségeket és javítani a termelés jövedelmezőségét.
Az üvegvágás automatizálása csökkenti a kézi pozicionálástól és a kezelői tapasztalattól való függőséget. A CNC rendszerek programozott forgácsolási paramétereket használnak a konzisztencia javítása érdekében, míg a félautomata gépek több gyakorlati beállítást és anyagkezelést igényelnek. A berendezések kiválasztásakor a gyáraknak értékelniük kell a munkaerő rendelkezésre állását, a képzési követelményeket és a termelési mennyiséget.
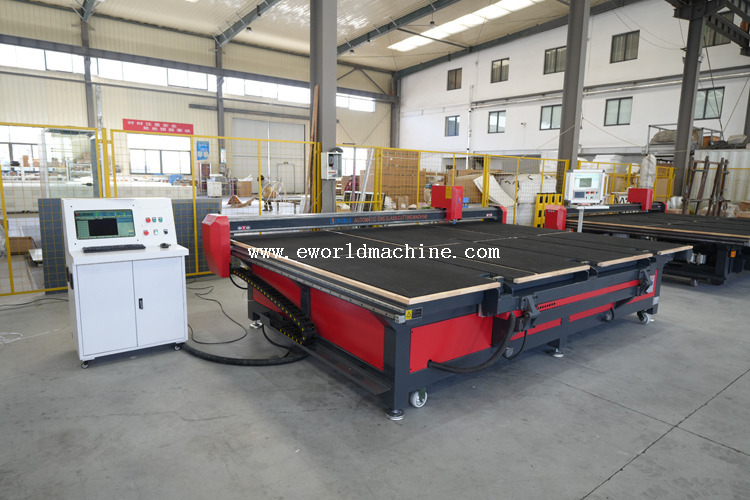
A CNC üvegvágó gépek automatizált mozgásvezérlést, vágási útvonal szoftvert és állítható vágónyomást használnak a különböző méretű és formájú üvegek feldolgozásához. Támogatják az összetett vágási mintákat, javítják a pontosságot és csökkentik a kézi beavatkozást. Fedezze fel az Eworld-t automata üvegvágó gépek a megfelelő gyártási konfigurációkhoz.
A félautomata üvegvágó gépek kombinálják a motoros pontozást az üveg kézi pozicionálásával, a paraméterek beállításával és a kitörési műveletekkel. Általában kisebb, szabványos téglalap alakú üveglapokat feldolgozó műhelyekben használhatók. A CNC rendszerekkel összehasonlítva alacsonyabb kezdeti befektetést kínálnak, de nagyobb kezelői beavatkozást igényelnek, és kevesebb rugalmasságot biztosítanak az összetett formákhoz.
A CNC üvegvágó gépek automatizált pozicionálást és egyenletes vágási nyomást biztosítanak, segítve a félautomata rendszereknél nagyobb pontosságot. A gép specifikációitól függően a CNC-berendezések ±0,15 mm körüli tűréseket támogathatnak, míg a félautomata vágásnál nagyobb eltérések lehetnek. A pontos pontozás csökkenti a peremletörést, az anyagpazarlást és a feldolgozási hibákat.
A CNC üvegvágó gépek automatizált vágási útvonalakkal, optimalizált fejmozgással és egyenletes működési sebességgel javítják a termelés hatékonyságát. A félautomata gépek jobban függenek a kezelő kezelésétől és a kézi beállítástól, ami növelheti a ciklusidő ingadozását. A CNC automatizálás különösen előnyös a nagy volumenű üvegfeldolgozás és a kiszámítható gyártási ütemezés esetén.
Az üvegvágás-optimalizáló szoftver automatizált egymásba ágyazást használ a különböző formák és méretek hatékony elrendezésére az üveglapokon. A CNC-rendszerek optimalizálhatják a vágási útvonalakat és az anyagfelhasználást, csökkentve a levágásokat és a hulladékot. A kézi elrendezéstervezéshez képest az automatikus optimalizálás különösen értékes vegyes méretű megrendeléseknél és nagyüzemi gyártásnál.
A CNC üvegvágó gép karbantartása magában foglalja az érzékelők tisztítását, a szervorendszer ellenőrzését, a szoftverellenőrzést és a rendszeres kalibrálást. A félautomata gépek általában egyszerűbb karbantartást igényelnek, mint például a vezetősín kenése, a pneumatikus rendszer ellenőrzése és a vágókorong cseréje. Mindkét géptípus számára előnyös a megelőző karbantartás a vágási pontosság megőrzése és az állásidő minimalizálása érdekében.
Karbantartási elem |
CNC üvegvágó gép |
Félautomata gép |
|---|---|---|
Napi |
Tisztítsa meg az érzékelőket, ellenőrizze a vágóolajat és a légnyomást |
Tisztítsa meg a vágóasztalt és ellenőrizze a mechanikus ütközőket |
Heti |
Vizsgálja meg a meghajtó alkatrészeket és a vákuumrendszereket |
Kenje meg a síneket és ellenőrizze a pneumatikus tömlőket |
Havi |
Ellenőrizze a tengelyek beállítását és az elektromos csatlakozásokat |
Vizsgálja meg a szíjakat és a vágókorongokat |
Időszakos szolgáltatás |
Rendszerdiagnosztika és kalibrálás |
Mechanikai beállítások és alkatrészek cseréje |
A CNC üvegvágó gépek nagyobb kezdeti beruházást igényelnek, de csökkenthetik a hosszú távú költségeket a munkaerő-megtakarítás, a jobb anyagfelhasználás és a termelési kapacitás növelése révén. A félautomata berendezések alacsonyabb előzetes költségeket kínálnak a kisebb műveletekhez. A vevőknek össze kell hasonlítaniuk a berendezés árait, a várható teljesítményt, a hulladékcsökkentést és a karbantartási költségeket a ROI kiszámításakor.
A CNC üvegvágó berendezések általában több áramot fogyasztanak a szervomotorok, a vákuumrendszerek és az automatizált vezérlések miatt. A félautomata gépek általában alacsonyabb teljesítményigényűek. A CNC-rendszerek azonban jobb energiahatékonyságot érhetnek el a feldolgozott üveg négyzetméterére vetítve nagy volumenű gyártás során. A tényleges fogyasztás a gép konfigurációjától és az üzemi feltételektől függ.
A CNC üvegvágó automatizálás csökkenti a kézi kezelést, de olyan kezelőkre van szükség, akik ismerik a vágószoftvert, a gépbeállításokat és a hibaelhárítást. A félautomata gépek általában egyszerűbb vezérléssel, de nagyobb munkaerő-ráfordítással járnak. A gyártóknak értékelniük kell a kezelők képzését, a személyzeti igényeket, a gyártási mennyiséget és a munkaerőköltségeket a berendezések kiválasztásakor.
A CNC üvegvágó gépek integrációjához kompatibilitás szükséges a meglévő gyártószoftverekkel és digitális vágófájlokkal. A vevőknek ellenőrizniük kell a támogatott formátumokat, például a DXF-et és a rendelkezésre álló ERP- vagy MES-kapcsolatot, ahol szükséges. A szoftverkompatibilitás tesztelése a telepítés előtt segít megelőzni az adatátviteli hibákat és a gyártási megszakításokat.
A CNC üvegvágó gép képzésének ki kell terjednie a szoftver működésére, a vágási útvonal optimalizálására, a gép kalibrálására és a biztonsági eljárásokra. A gyártó által támogatott képzés és a fokozatos berendezések bevezetése segíti a kezelőket az automatizált munkafolyamatokhoz való alkalmazkodásban. A meglévő berendezések karbantartása az átállás során csökkentheti a termelési zavarokat.
A CNC üvegvágó gép telepítéséhez elegendő alapterület, stabil elektromos teljesítmény és megfelelő sűrített levegő ellátás szükséges. Egyes rendszerek vákuumberendezést és további rakodóteret is igényelnek. A gyártóknak vásárlás előtt ellenőrizniük kell a gépspecifikus közműkövetelményeket és a gyári elrendezést, hogy elkerüljék a telepítési késéseket.
Infrastruktúra követelmény |
CNC specifikációk |
Félautomata specifikációk |
|---|---|---|
Elektromos ellátás |
3-fázisú, 400V/480V, stabil feszültség szükséges. |
Egy- vagy 3-fázisú, alacsonyabb feszültségtűrés. |
Sűrített levegő |
6-8 bar, szigorúan száraz és olajmentes. |
4-6 bar, normál üzemi levegő elfogadható. |
Alapterület |
Nagy helyigény a berakodáshoz, vágáshoz és kitörési asztalokhoz. |
Kompakt alapterület, gyakran egyetlen önálló asztal. |
Hálózati kapcsolat |
Vezetékes Ethernet az ERP és MES integrációhoz. |
Egyik sem kötelező. |
Nincs univerzálisan kiváló gép minden gyár számára. A megfelelő választást teljes mértékben az Ön konkrét termékösszetétele, mennyiségi igénye és tőkekorlátai határozzák meg. Válasszon CNC-rendszert, ha létesítménye nagy mennyiségeket, egyedi formákat, változó vastagságú üveget dolgoz fel, vagy ha szigorú integrációt igényel a gyári felügyeleti szoftverrel. Válasszon félautomata gépet, ha gyártása szabványos, egyenes vonalú vágásokból áll, ahol a gyors üzembe helyezés és az alacsonyabb kezdeti költségek az azonnali prioritás.
A végső beszerzési döntés meghozatala előtt tegye meg a következő lépéseket:
Kérjen időtanulmányt és hozamoptimalizálási szimulációt a berendezésgyártóktól a tényleges gyártási múltbeli adatok felhasználásával.
Végezzen átfogó létesítmény auditot annak ellenőrzésére, hogy elektromos és sűrített levegős rendszerei megfelelnek az automatizált berendezések specifikációinak.
Értékelje jelenlegi selejt arányát, hogy meghatározza az 5–10%-os hozamnövekedés pontos pénzügyi értékét.
A meglévő ERP-rendszerrel való kompatibilitás biztosítása érdekében kérjen szoftverintegrációs koncepciót a gyártótól.
V: A megelőző karbantartási ütemterv szigorú betartásával egy ipari gép jellemzően 10 és 15 év közötti élettartamot biztosít. A CNC-modellek ezen életciklusa során számítógép- és szoftverfrissítést igényelnek, hogy kompatibilisek maradjanak a modern gyári hálózatokkal. A mechanikai alkatrészeket, például a vezetősínek, fogasléces fogaskerekek és szervomotorok rendszeres cseréjét a műszakhasználat és a vágási mennyiség alapján kell elvégezni.
V: Nem. A félautomata gépeket kifejezetten egyenes vonalú vágáshoz tervezték. A motoros híd egyetlen tengely mentén mozog, miközben a kezelő beállítja az ellentétes dimenziót. Az összetett görbék, körök vagy egyedi geometriai formák feldolgozásához egy teljesen automatizált CNC-rendszer többtengelyes interpolációs képességére van szükség.
V: Az automatikus beágyazó szoftver általában 5–15%-kal javítja az anyaghozamot a kézi folyamatok alapszintű hatékonyságától függően. A szoftver algoritmusokat használ az alakzatok összekapcsolására, a vágási vonalak megosztására, és a jumbo lap maximális felületének kihasználására. Ez drasztikusan csökkenti a csontváz hulladékát és maximalizálja a felhasználható anyag mennyiségét.
V: A CNC-rendszerekhez általában stabil, háromfázisú áramellátásra van szükség, gyakran 400 V vagy 480 V, régiótól függően. Ezenkívül külön tiszta, száraz és olajmentes sűrített levegő forrásra van szükség, amelyet általában 6-8 bar nyomáson szállítanak. A levegővezetékekben lévő nedvesség vagy olaj súlyosan károsítja az érzékeny arányos szelepeket.
V: A CNC gépek elektronikus arányos szelepeket használnak a pneumatikus nyomás dinamikus beállítására. A szoftver kiolvassa az anyagprofilt a vágási listáról, és automatikusan növeli vagy csökkenti a vágókorongra ható lefelé irányuló erőt. Ez biztosítja az optimális behatolást anélkül, hogy a finom bevonatokat összetörné, vagy a vastag laminált lapokat ne súrolja.
V: Az alapvető műveleti jártasság megszerzéséhez körülbelül egy-két hét dedikált helyszíni képzés szükséges. A fejlett hibaelhárítás, az egyedi alakprogramozás és a hozamoptimalizáló szoftver elsajátítása több hónapig is eltarthat. A szállítók általában kezdeti telepítési képzést tartanak, amelyet továbbfejlesztett modulok követnek, amint a kezelő elégedett a napi gyártási folyamatokkal.