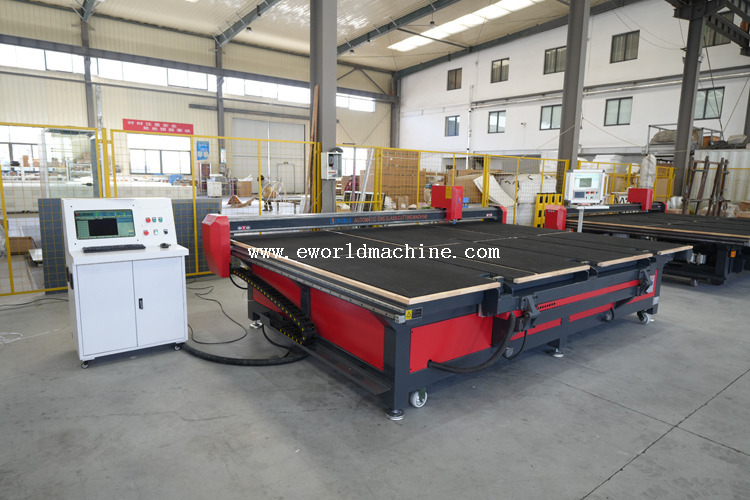
工場の設備をアップグレードするには、より高いスループットに対する当面のニーズと、資本支出および設備の準備状況という現実とのバランスをとる必要があります。間違った機器を選択すると、2 つの高価な結果のいずれかが発生します。生産量がサポートできない複雑なテクノロジーに過剰に投資する可能性があります。あるいは、手動に依存したシステムへの投資が不足すると、ボトルネックが生じ、材料の無駄が増加し、生産期限の遅れが生じる可能性があります。このガイドでは、CNC (コンピューター数値制御) および半自動ガラス切断アーキテクチャの技術的評価を提供します。これらのシステムを精度、材料の適応性、実装リスクの観点から比較します。工場管理者はこのデータを使用して、特定の生産需要に合わせた証拠に基づいた調達決定を下すことができます。機械的な違い、ソフトウェア統合要件、工場現場の各システムをサポートするために必要な設備のアップグレードについて詳しく説明します。
生産量と複雑さ: CNC システムは、複雑な幾何学的切断を必要とする多品種大量環境に優れていますが、半自動システムは標準化された直線バッチ処理では非常に効率的です。
材料収量: CNC マシンは自動植字およびネスティング ソフトウェアとネイティブに統合されており、半自動方式と比較してガラスのスクラップを大幅に削減します。
運用準備: 半自動マシンは、専門的なオペレーターのトレーニングがあまり必要なく、施設インフラストラクチャの要件も低いため、導入までの迅速なパスが提供されます。
目次
新しい機器を購入する前に、処理速度の遅さ、破損率の高さ、形状切断能力の制限など、既存のガラス切断生産のボトルネックを特定してください。日々の生産量、切断精度、下流の生産遅延を評価して、工場が必要とする生産能力と自動化レベルを決定します。
ガラス切断機の選択は、加工する材料によって異なります。標準のフロートガラス、合わせガラス、Low-E コーティングガラスには、異なる切断圧力と取り扱い方法が必要です。厚いガラスには適切なスコアリングホイールとブレークアウトシステムが必要ですが、繊細なコーティングは表面の損傷を防ぐために慎重な取り扱いが必要です。
ガラス切断の最適化により、メーカーは材料の利用率を向上させ、スクラップを削減できます。自動ネスティング ソフトウェアは、さまざまなガラス サイズや形状を大きなシート上に効率的に配置し、端材を最小限に抑えます。材料の歩留まりと再利用可能な残材を監視することは、工場がコストを管理し、生産の収益性を向上させるのに役立ちます。
ガラス切断の自動化により、手動の位置決めとオペレーターの経験への依存が軽減されます。 CNC システムはプログラムされた切断パラメータを使用して一貫性を向上させますが、半自動機械はより実践的な調整と材料の取り扱いを必要とします。工場は設備を選択する際に、労働力の確保、トレーニングの必要性、生産量を評価する必要があります。
CNC ガラス切断機は、自動モーション制御、切断パス ソフトウェア、および調整可能なスコアリング圧力を使用して、さまざまなガラス サイズや形状を加工します。複雑な切断パターンをサポートし、精度を向上させ、手動介入を減らします。 Eworld を探索する 自動ガラス切断機。 適切な生産構成のための
半自動ガラス切断機は、電動のスコアリング機能と手動のガラス位置決め、パラメータ調整、ブレークアウト操作を組み合わせたものです。通常、標準的な長方形のガラスシートを加工する小規模な作業場に適しています。 CNC システムと比較すると、初期投資は低く抑えられますが、より多くのオペレーターの関与が必要となり、複雑な形状に対する柔軟性が低くなります。
CNC ガラス切断機は自動位置決めと一貫した切断圧力を提供し、半自動システムよりも高い精度を実現します。機械の仕様に応じて、CNC 装置は±0.15 mm 程度の公差をサポートする場合がありますが、半自動切断ではより大きなばらつきが生じる可能性があります。正確なスコアリングにより、エッジの欠け、材料の無駄、下流の加工欠陥が削減されます。
CNC ガラス切断機は、自動化された切断パス、最適化されたヘッドの動き、一貫した動作速度によって生産効率を向上させます。半自動機械はオペレーターの操作と手動調整に大きく依存するため、サイクルタイムの変動が大きくなる可能性があります。 CNC 自動化は、大量のガラス加工と予測可能な生産スケジュールに特に有益です。
ガラス切断最適化ソフトウェアは、自動ネスティングを使用して、ガラスシート上にさまざまな形状や寸法を効率的に配置します。 CNC システムは切断パスと材料の利用を最適化し、端材と廃棄物を削減します。手動によるレイアウト計画と比較して、自動最適化は、混合サイズの注文や大規模生産の場合に特に価値があります。
CNC ガラス切断機のメンテナンスには、センサーのクリーニング、サーボ システムの検査、ソフトウェア チェック、定期的な校正が含まれます。半自動機械は一般に、ガイド レールの注油、空気圧システムの検査、切断ホイールの交換など、より簡単なメンテナンスを必要とします。どちらのマシンタイプも、切断精度を維持し、ダウンタイムを最小限に抑えるための予防メンテナンスの恩恵を受けます。
メンテナンス品 |
CNCガラス切断機 |
半自動機械 |
|---|---|---|
毎日 |
センサーの清掃、切削油、エア圧の点検 |
切断テーブルを清掃し、機械停止部を検査する |
毎週 |
駆動コンポーネントと真空システムを検査する |
レールに注油し、空気圧ホースをチェックする |
毎月 |
軸の位置合わせと電気接続を確認してください |
ベルトと切断ホイールを検査する |
定期サービス |
システムの診断と校正 |
機械的な調整とコンポーネントの交換 |
CNC ガラス切断機は初期投資が高くなりますが、労働力の節約、材料利用の改善、生産能力の向上により長期的なコストを削減できます。半自動装置は、小規模な作業の初期費用を削減します。購入者は、ROI を計算する際に、機器の価格、期待される生産量、スクラップの削減、およびメンテナンス費用を比較する必要があります。
CNC ガラス切断装置は通常、サーボ モーター、真空システム、自動制御のため、より多くの電力を消費します。半自動マシンは一般に、電力要件が低くなります。ただし、CNC システムは、大量生産中に加工ガラス 1 平方メートルあたりのエネルギー効率を向上させることができます。実際の消費量は、マシンの構成と動作条件によって異なります。
CNC ガラス切断の自動化により手動での処理が軽減されますが、切断ソフトウェア、機械の設定、トラブルシューティングに精通したオペレーターが必要です。半自動機械は通常、制御が単純ですが、より多くの労働力が必要になります。メーカーは機器を選択する際に、オペレーターのトレーニング、人員配置の要件、生産量、人件費を評価する必要があります。
CNC ガラス切断機の統合には、既存の生産ソフトウェアおよびデジタル切断ファイルとの互換性が必要です。購入者は、DXF などのサポートされている形式と、必要に応じて利用可能な ERP または MES 接続を確認する必要があります。インストール前にソフトウェアの互換性をテストすると、データ転送エラーや生産の中断を防ぐことができます。
CNC ガラス切断機のトレーニングでは、ソフトウェアの操作、切断パスの最適化、機械の校正、および安全手順をカバーする必要があります。メーカーがサポートするトレーニングと段階的な機器導入により、オペレーターは自動化されたワークフローに適応できます。移行中に既存の設備を維持することで、生産の中断を軽減できます。
CNC ガラス切断機の設置には、十分な床面積、安定した電力、適切な圧縮空気の供給が必要です。一部のシステムには、真空装置と追加の積載スペースも必要です。メーカーは、設置の遅延を避けるために、購入前に機械固有のユーティリティ要件と工場レイアウトを確認する必要があります。
インフラストラクチャ要件 |
CNC仕様 |
セミオート仕様 |
|---|---|---|
電源供給 |
三相400V/480Vの安定した電圧が必要です。 |
単相または三相、より低い電圧耐性。 |
圧縮空気 |
6 ~ 8 bar、厳密に乾燥し、オイルフリー。 |
4 ~ 6 バール、標準的な工場空気が許容されます。 |
床面積 |
ローディング、カッティング、ブレークアウトテーブルのための大きな設置面積。 |
設置面積がコンパクトで、多くの場合は単一のスタンドアロン テーブルです。 |
ネットワーク接続 |
ERP と MES を統合するための有線イーサネット。 |
何も必要ありません。 |
すべての工場に普遍的に優れた機械はありません。正しい選択は、特定の製品構成、量の需要、および資本の制約によって完全に決まります。施設で大量の処理、カスタム形状、さまざまな厚さのガラスを処理する場合、または工場管理ソフトウェアとの厳密な統合が必要な場合は、CNC システムをお選びください。生産が標準化された直線カットで構成されており、迅速な導入と初期費用の削減が当面の優先事項である場合は、半自動機械を選択してください。
最終的な調達決定を下す前に、次の実行可能な手順を実行してください。
実際の過去の生産データを使用して、装置メーカーに時間調査と歩留まり最適化のシミュレーションをリクエストします。
包括的な設備監査を実施して、電気システムと圧縮空気システムが自動化機器の仕様を満たしていることを確認します。
現在のスクラップ率を評価して、歩留まりが 5% ~ 10% 向上する正確な財務的価値を判断します。
既存の ERP システムとの互換性を確保するには、ベンダーからのソフトウェア統合の概念実証が必要です。
A: 予防保守スケジュールを厳守すれば、産業用機械の寿命は通常 10 ~ 15 年です。 CNC モデルは、最新の工場ネットワークとの互換性を維持するために、このライフサイクル中にコンピューターとソフトウェアのアップグレードが必要です。ガイドレール、ラックアンドピニオンギア、サーボモーターなどの機械部品は、シフトの使用状況や切断量に応じて定期的に交換する必要があります。
A: いいえ。半自動機械は直線切断専用に設計されています。電動ブリッジは単一の軸に沿って移動し、オペレーターは反対側の寸法を設定します。複雑な曲線、円、またはカスタムの幾何学的形状を処理するには、完全に自動化された CNC システムの多軸補間機能が必要です。
A: 自動ネスティング ソフトウェアは、手動プロセスのベースライン効率に応じて、通常、材料の歩留まりを 5% ~ 15% 向上させます。このソフトウェアはアルゴリズムを使用して、形状を連結し、カットラインを共有し、ジャンボシートの最大表面積を利用します。これにより、スケルトンの無駄が大幅に削減され、使用可能な材料が最大限に活用されます。
A: CNC システムには通常、安定した三相電源が必要で、地域によっては 400 V または 480 V が使用されることがよくあります。また、通常 6 ~ 8 bar で供給される、清浄で乾燥したオイルフリーの圧縮空気の専用供給源も必要です。空気ライン内の水分や油は、敏感な比例バルブに深刻な損傷を与えます。
A: CNC マシンは電子比例バルブを利用して空気圧を動的に調整します。ソフトウェアはカットリストから材料プロファイルを読み取り、スコアリングホイールにかかる下向きの力を自動的に増減します。これにより、繊細なコーティングを潰したり、厚いラミネートシートに傷を付けたりすることなく、最適な浸透が保証されます。
A: 基本的な操作スキルを習得するには、約 1 ~ 2 週間の専用のオンサイト トレーニングが必要です。高度なトラブルシューティング、カスタム形状プログラミング、歩留まり最適化ソフトウェアを習得するには、数か月かかる場合があります。通常、ベンダーは初期設置トレーニングを提供し、その後、オペレーターが毎日の生産作業に慣れてきたら、高度なモジュールを提供します。