Ogledi: 0 Avtor: Urednik mesta Čas objave: 2026-10-14 Izvor: Spletno mesto
Kakovost robov narekuje uspeh izdelave vrhunskega stekla. Doseganje brezhibnega, optično čistega roba dosledno zahteva natančno osnovno opremo, prilagojeno vašim specifičnim proizvodnim zahtevam. Neujemanje a Stroj za poliranje stekla dejanskim operativnim potrebam vaše trgovine predstavlja velika finančna in operativna tveganja. Nepravilne konfiguracije vretena ali izbira napačne arhitekture stroja neposredno povzročajo ozka grla v proizvodnji, prekomerno obrabo polirnega kolesa in podstandardne končne obdelave robov, za katere so značilni mikroodkruški, delaminacija ali dolgočasne površine.
Ta okvir za tehnično ocenjevanje pomaga proizvajalcem in upravljavcem obratov uskladiti posebne zahteve glede profilov robov, dnevne zahteve glede prepustnosti in omejitve objektov s pravimi stroji. S sistematičnim analiziranjem vrst materialov, pričakovanega obsega in mehanskih lastnosti lahko operaterji odpravijo ugibanja in uvedejo visoko učinkovito linijo za obdelavo robov, ki izpolnjuje stroge standarde kakovosti brez nepotrebnih stroškov.
Število vreten narekuje polno kakovost: število vreten je neposredno povezano z zmožnostjo doseganja brezhibne, optično čiste končne obdelave v enem samem prehodu; kompleksni robovi zahtevajo večje število vreten.
Arhitektura stroja se mora ujemati z izhodom: ravni robniki povečajo pretok standardnega ravnega stekla, medtem ko so CNC centri ali oblikovani robniki obvezni za arhitekturno steklo po meri, ukrivljeno ali večprofilno.
Potrošni material poganja dolgoročne stroške: začetni kapitalski izdatki so le del naložbe; ocenjevanje združljivosti stroja s standardnimi diamantnimi, smolnimi in klobučevinami je ključnega pomena za nadzor operativnih stroškov.
O upravljanju gnojevke se ni mogoče pogajati: Za zaščito komponent stroja in ohranjanje doslednega trenja pri poliranju so potrebni učinkoviti sistemi za filtriranje vode in rekuperacijo cerijevega oksida.
Integracija programske opreme je nov standard: Sodobni stroji za poliranje stekla se morajo integrirati s sistemi ERP/MES v delavnici za sledenje izhodu linearnega metra, obrabi kolesa in splošni učinkovitosti opreme (OEE).
Kazalo
Stroji za robljenje stekla morajo podpirati zahtevani profil robov, vključno z ravnimi robovi, robovi s svinčnikom, poševnimi robovi in robovi z izbočenimi robovi. Ravni robovi se osredotočajo na varno rokovanje in gladko končno obdelavo, medtem ko svinčnikovi robovi zahtevajo zaobljena polirna kolesa. Poševni profili in profili z nabočastim nastavkom zahtevajo natančno kontrolo kota in stabilen brusilni tlak. Izbira ustrezne opreme zagotavlja dosledno kakovost robov in natančnost končne obdelave.
Izbira stroja za robljenje stekla je odvisna od materiala, ki ga obdelujemo. Laminirano steklo zahteva nadzorovan tlak brušenja in hlajenje za zaščito vmesnih slojev, medtem ko steklo, namenjeno za kaljenje, potrebuje gladke robove brez napak. Low-E steklo zahteva rokovanje, odporno na praske, debelo arhitekturno steklo pa zahteva težke transportne sisteme.
Vrsta stekla |
Glavni izziv obdelave |
Priporočena funkcija stroja |
|---|---|---|
Laminirano steklo |
Kopičenje toplote in poškodbe vmesnega sloja |
Nastavljiva hitrost in učinkovito hlajenje |
Steklo za kaljenje |
Mikrorazpoke na robovih |
Progresivno brušenje in fino poliranje |
Low-E prevlečeno steklo |
Premaz prask |
Tekoči trakovi brez sledi in čista hladilna tekočina |
Debelo arhitekturno steklo |
Močne obremenitve in vibracije |
Ojačan transport in stabilen okvir stroja |
Raziščite Eworld's stroji za robljenje in poliranje stekla za različne zahteve obdelave stekla.
Proizvodno zmogljivost stroja za robljenje stekla je treba oceniti s hitrostjo obdelave, linearnimi metri na uro in učinkovitostjo menjave. Tovarne z velikimi količinami imajo koristi od neprekinjenega delovanja in avtomatiziranega nadzora, medtem ko manjše delavnice zahtevajo prilagodljive prilagoditve za različne velikosti stekla in profile robov. Usklajevanje zmogljivosti opreme z dejanskim proizvodnim povpraševanjem pomaga izboljšati učinkovitost in nadzorovati operativne stroške.
Debelina stekla in teža neposredno vplivata na stabilnost stroja za robljenje in natančnost obdelave. Debelo arhitekturno steklo zahteva ojačane transporterje, vzdržljive ležaje in toge strojne strukture za preprečevanje tresljajev in neusklajenosti. Tanko steklo potrebuje natančen nadzor tlaka, fina brusilna kolesa in stabilen transport za zmanjšanje razpok in lomljenja robov.
Ravni robniki predstavljajo delovnega konja industrije ravnega stekla. Njihova primarna uporaba je visokohitrostno ravno obrobljanje in izrezovanje velikega volumna. Steklene plošče se naložijo navpično na dovodni transporter in gredo skozi niz stacionarnih brusnih in polirnih vreten. Pri ocenjevanju te kategorije morajo operaterji natančno preučiti vzdržljivost tirov in spremenljivost hitrosti tekočega traku. Transportne blazinice se morajo varno oprijeti stekla, ne da bi poškodovale površino. Sodobne enote uporabljajo motorizirane nastavitve debeline, ki jih nadzira PLC, kar odpravlja dolgočasno ročno zaganjanje, ki je potrebno pri starejših mehanskih modelih.
Stroji za dvojno robljenje hkrati obdelujejo dva vzporedna robova, zaradi česar so optimalna rešitev za uporabo z največjo pretočnostjo, kot so vrata za prhe, komercialne predelne stene in steklo za aparate. Ker se steklo premika vodoravno skozi dve nasprotni vrsti vreten, je natančnost sinhronizacije med obema stranema najpomembnejša. Če tiri tečejo z nekoliko različnimi hitrostmi, se bo steklo zamaknilo, kar bo povzročilo nekvadratne plošče. Kupci morajo oceniti zahteve glede odtisa, saj ti stroji zahtevajo veliko talne površine, in oceniti njihovo zmožnost brezhibne integracije v popolnoma avtomatizirane proizvodne linije z robotskimi sistemi za nakladanje in razkladanje.
Izdelava po meri, ukrivljeno steklo in zapleteno poševno rezanje zahtevajo stroje za robljenje oblik. Te enote uporabljajo vrtljivo vakuumsko mizo ali večosno roko za manevriranje stekla proti brusilni glavi. Ocena se osredotoča na artikulacijo brusilne glave in natančnost sledenja predloge. Polavtomatski modeli se zanašajo na fizične šablone za vodenje brusilne poti, medtem ko napredne različice uporabljajo digitalno sledenje. Proizvajalci morajo pretehtati kompromise med ročnim krmiljenjem, ki ponuja otipljivo povratno informacijo za občutljive kose po meri, in polavtomatskim krmiljenjem, ki zagotavlja boljšo doslednost pri majhnih proizvodnih serijah.
CNC-centri za obdelavo stekla se ukvarjajo s kompleksno izdelavo v več korakih, ki zahteva rezkanje, vrtanje, rezkanje in robljenje na eni vodoravni postelji. Ti stroji odpravljajo potrebo po premikanju stekla med različnimi delovnimi postajami, kar drastično zmanjša škodo pri rokovanju in stroške dela. Pri ocenjevanju CNC centra je združljivost programske opreme glavna skrb. Stroj se mora brezhibno integrirati s standardno programsko opremo CAD/CAM za hitro prevajanje arhitekturnih risb v strojno kodo. Kupci morajo oceniti hitrost menjave orodja in zanesljivost sistema vakuumskih podov, ki mora držati steklo popolnoma togo pred agresivnim navorom orodij za rezkanje.
Izbira zanesljivega stroja za robljenje stekla zahteva oceno konfiguracije vretena, sistemov za poliranje, avtomatizacijo in varnostne funkcije. Ti dejavniki neposredno vplivajo na kakovost steklenih robov, učinkovitost proizvodnje in dolgoročne obratovalne stroške. Raziščite Eworld's stroji za robljenje in poliranje stekla za različne zahteve obdelave.
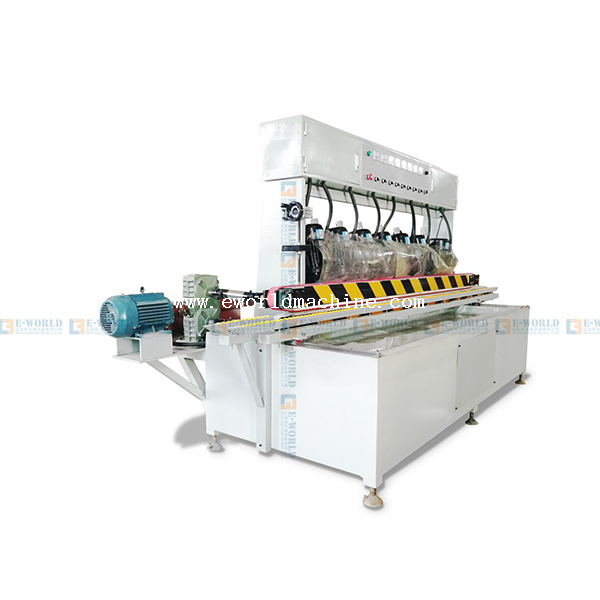
Število vreten stroja za robljenje stekla določa zmožnosti brušenja in poliranja. Osnovni 4-vretenski stroji ustrezajo preprosti obdelavi robov, medtem ko konfiguracije 8–11 vreten podpirajo progresivno brušenje, posnemanje robov in poliranje visokega sijaja. Več vreten omogoča, da si različna brusilna kolesa delijo delovno obremenitev, kar izboljša konsistenco robov in učinkovitost proizvodnje.
Združljivost kolesa za poliranje stekla vpliva na kakovost robov in stroške potrošnega materiala. Pnevmatski tlačni sistemi zagotavljajo nastavljivo silo poliranja, mehanski sistemi pa lahko zahtevajo pogostejše prilagajanje. Stroji, ki podpirajo široko dostopne diamantne, smolne in polirne plošče, ponujajo večjo prilagodljivost in lahko poenostavijo zamenjavo in vzdrževanje.
Avtomatizirani stroji za robljenje stekla uporabljajo krmilnike PLC, vmesnike z zaslonom na dotik in nastavljive parametre obdelave za izboljšanje doslednosti. Odvisno od modela lahko napredne funkcije vključujejo kompenzacijo obrabe koles, spremljanje proizvodnje in integracijo tovarniškega sistema. Te zmogljivosti pomagajo zmanjšati ročne nastavitve, izboljšajo produktivnost in podpirajo preventivno vzdrževanje.
Varnostne funkcije stroja za obrezovanje stekla morajo vključevati zaustavitev v sili, zaščitna ohišja, ustrezno električno zaščito in zaklenjena dostopna vrata, kjer je to primerno. Učinkovito upravljanje s hladilno tekočino in varno ravnanje s steklom prav tako zmanjšuje nevarnosti na delovnem mestu. Kupci bi morali preveriti ustrezne varnostne certifikate in zahteve glede skladnosti za svoj ciljni trg.
Namestitev stroja za robljenje in poliranje stekla zahteva načrtovanje proizvodnega prostora, upravljanje z vodo, elektriko in usposabljanje operaterja. Ustrezna priprava objekta podpira varno rokovanje z materialom, stabilno delovanje stroja in učinkovito integracijo delovnega toka.
Namestitev stroja za robljenje stekla zahteva dovolj prostora za opremo, nakladanje, razkladanje in vzdrževanje stekla. Tovarne morajo pri načrtovanju postavitve upoštevati največje dimenzije stekla, dolžino tekočega traku in opremo za ravnanje z materialom. Zadostna razdalja izboljša učinkovitost delovnega toka in zmanjša tveganje pri rokovanju.
Sistemi za filtriranje vode s steklenimi robovi odstranijo abrazivne steklene delce in ostanke poliranja iz krožeče hladilne tekočine. Učinkovito filtriranje pomaga preprečiti zamašene vodne cevi, prezgodnjo obrabo komponent in slabo obdelavo robov. Čiščenje vode z zaprtim krogom lahko tudi zmanjša porabo vode in podpira odgovorno odstranjevanje gnojevke.
Poraba energije stroja za robljenje stekla je odvisna od količine vretena, moči motorja in pogojev delovanja. Energijsko učinkoviti motorji in pogoni s spremenljivo frekvenco (VFD), kjer so na voljo, lahko pomagajo optimizirati porabo električne energije. Kupci bi morali preveriti zahteve glede napajanja in oceniti sisteme za recikliranje vode, da bi zmanjšali obratovalne stroške.
Usposabljanje operaterja stroja za robljenje stekla mora zajemati nastavitve opreme, nastavitve polirnega kolesa, varnostne postopke in redno vzdrževanje. CNC oprema lahko zahteva tudi znanje programiranja. Jasna navodila za uporabo in usposabljanje, ki ga podpira proizvajalec, pomagajo zmanjšati napake, izboljšati produktivnost in ohraniti dosledno kakovost steklenih robov.
Nakup stroja za robljenje stekla zahteva zmogljivost opreme za uravnoteženje, povpraševanje po proizvodnji, stroške potrošnega materiala in tehnično podporo. Kupci bi morali oceniti dolgoročne operativne stroške, namesto da bi se osredotočali le na začetno ceno stroja.
Potrošni material za robove stekla, vključno z diamantnimi brusi, smolnimi ploščami in materiali za poliranje, prispeva k tekočim operativnim stroškom. Pogostost njihove menjave je odvisna od debeline stekla, obsega obdelave in nastavitev stroja. Ocenjevanje stroškov potrošnega materiala pomaga proizvajalcem izračunati realne proizvodne stroške.
CNC stroji za robljenje stekla ponujajo napredno fleksibilnost obdelave, vendar morda niso potrebni za vsako tovarno. Manjše delavnice, ki delajo predvsem z ravnim robom stekla, lahko pogosto koristijo enostavnejšo opremo za robljenje z več vreteni. Izbira strojev na podlagi dejanskih proizvodnih potreb pomaga preprečiti nepotrebne naložbe.
Poprodajna podpora stroja za robljenje stekla je bistvena za zmanjšanje izpadov. Kupci morajo pred nakupom potrditi razpoložljivost rezervnih delov, dokumentacijo o vzdrževanju, oddaljeno pomoč in tehnično podporo. Zanesljiv servisni dostop pomaga zmanjšati zamude pri popravilih in ohranja neprekinjenost proizvodnje.
Preventivno vzdrževanje strojev za robljenje stekla vključuje dnevno čiščenje tekočih trakov in vodnih šob, tedenski pregled brusov in mazalnih sistemov ter redne preglede poravnave vretena, ležajev in komponent filtra. Upoštevanje načrtov vzdrževanja, ki jih priporoča proizvajalec, pomaga preprečiti nepričakovane okvare in ohraniti dosledno kakovost robov.
Preslikajte svoj dnevni linearni meter proizvodnje in najpogostejše profile robov, da določite natančno število vreten in zahtevano arhitekturo stroja.
Zahtevajte predstavitev v živo ali pošljite vzorec stekla proizvajalcu, da preverite kakovost robov in stabilnost stroja v resničnih pogojih.
Pred izdajo naročila preverite garancijo proizvajalca, lokalno zalogo rezervnih delov in razpoložljivost tehnikov na terenu.
Oblikujte tloris vašega objekta tako, da bo ustrezal celotnemu dovodnemu in izhodnemu odtisu, vključno s prostorom za sisteme za filtriranje vode z zaprto zanko.
O: Za doseganje vrhunskega ravnega roba visokega sijaja je običajno potrebna konfiguracija 8 do 11 vreten. To omogoča pravilno napredovanje od grobega diamantnega grobega do finega brušenja s smolo, končne obdelave s klobučevinami in cerijevim oksidom za največjo optično čistost.
O: Standardni ravni robovi so zasnovani posebej za ravne robove in poravnavanje. Izdelava profilov s svinčnikom ali bullnose zahteva specializirana periferna kolesa in arhitekturo stroja, ki je zasnovana tako, da omogoča specifično ovijalno brušenje, kot je namensko orodje za robljenje ali CNC središče.
O: Diamantna kolesa so primerna za agresivno odstranjevanje zalog in grobo oblikovanje. Smolnata kolesa uporabljajo finejše abrazive za odstranjevanje diamantnih prask in glajenje robov. Kolesa iz klobučevine, ki se uporabljajo v povezavi z brozgo cerijevega oksida, zagotavljajo končno kemično-mehansko poliranje za doseganje prozornega, sijajnega zaključka.
O: Medtem ko je sam stroj lahko dolg 6 metrov, morate upoštevati vstopno in izstopno cono. Obdelava 3-metrskih steklenih plošč zahteva vsaj 3 metre prostora na obeh koncih, kar ima za posledico najmanjši skupni linearni odtis 12 metrov.
O: Življenjska doba kolesa se močno razlikuje glede na debelino stekla in kakovost kolesa. Segmentirane diamantne plošče obdelajo na desettisoče linearnih metrov, medtem ko je mehkejše polirne smole treba zamenjati na vsakih 2.000 do 5.000 linearnih metrov. Sledenje stopnjam obrabe je bistveno za načrtovanje proračuna.
O: Da, za operacije velikega obsega. Sistem zaprtega kroga s centrifugo odstrani abrazivni stekleni prah iz hladilne tekočine. Brez njega reciklirani stekleni delci uničijo ležaje vretena, zamašijo vodovodne napeljave in resno poslabšajo kakovost končnega poliranja robov.