Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-09-16 Eredet: Telek
A piacon sok üvegvágó gép található, és mindegyik azt állítja, hogy a legjobban működik. De a megfelelő választás általában nem a legdrágább vagy a legtöbb extrával rendelkező. A tökéletes gép három kulcsfontosságú dologtól függ: a vágott üvegfajtáktól, a napi vágások mennyiségétől és az üzletben rendelkezésre álló helytől.
Sima üveget vág képkerethez, vagy kemény üveget építő panelekhez alakít? Ez a különbség sokat számít.
Ez a cikk ismerteti a gépek típusait, a legfontosabb specifikációkat, a költségvetési korlátokat és a karbantartási igényeket. Ha végzett, egy világos listát fog kapni, amelyből minden üvegvágó gépet ellenőrizhet üzlete igényeinek megfelelően. Megbízható márkák, mint pl Az Eworld Machine számos választási lehetőséget kínál, de Önnek továbbra is ki kell választania azt az eszközt, amely pontosan megfelel a munkáinak.
Mielőtt gépet vásárolna, tudja meg, mit üvegtípusokat használ, milyen vastagok, mennyit vágnak le naponta, és milyen precíznek kell lennie.
A kézi asztalok a legjobbak kis munkákhoz; a félautomata gépek közepes méretű munkákhoz illeszkednek; A CNC nagy mennyiségeket és trükkös formákat kezel.
Az asztal mérete, a vágófej és a meghajtórendszer befolyásolja a vágás minőségét és teljesítményét.
A teljes ár többet takar, mint a gép megvásárlását. Ez magában foglalja a beállítást, a használat megtanítását és a rendszeres karbantartást is.
A balesetek elkerülése érdekében tervezze meg műhelyterét a be- és kirakodáshoz, valamint a biztonsághoz.
Naponta tisztítsa meg és olajozza be gépét a meghibásodások csökkentése és élettartamának meghosszabbítása érdekében.
Ne menj el túl sok automatizálás ; a kézi vagy félautomata gépek könnyebben kezelik az egyedi munkákat.
Ellenőrizze, hogy kaphat-e helyi támogatást, és tartson készleten tartalék alkatrészeket az állásidő csökkentése érdekében.
Mielőtt bármelyiket megnézné gépkatalógus , jól kell ismernie a saját üzletét. Ezzel az önellenőrzéssel időt és pénzt takaríthat meg. Három kérdésre kell válaszolnia. Milyen üveget vágsz? Mennyit vágsz naponta? Milyen minőséget várnak el vásárlói? A válaszok eligazítanak a megfelelő felszereléshez. Sok vásárló kihagyja ezt a lépést. Szeretik azokat a funkciókat, amelyeket soha nem használnak. Nem fogod elkövetni azt a hibát. Kezdje az alapokkal.
Nem minden üveg vág egyformán. Az izzított üveg egyenes vonalban könnyen törik. Egy kerékkel lepontozod és tisztára pattintod. A laminált üveg két üveglap között műanyag réteggel rendelkezik. Szüksége van egy gépre, amely mindkét réteget levágja és szétválasztja a műanyagot. Az edzett üveg a legkeményebb. A temperálás előtt le kell vágni. Utána levágva az egész lapot összetöri. Ellenőrizze az anyaglistáját. Ha gyakran dolgoz fel laminált üveget, akkor a műanyag réteghez fűtőelemmel ellátott gépre van szüksége. Ha csak lágyított üveget vág, egy szabványos vágó jól működik.
Minden üvegvágó gépen van a vastagságtartomány, amit elbír. Ezt a tartományt a termékeihez kell igazítania. Íme egy referencia táblázat a gyakori építészeti felhasználásokhoz:
Alkalmazás kategória |
Tipikus vastagsági tartomány |
|---|---|
Lakossági üvegezés |
4-6 mm |
Zuhanykabinok |
6-10 mm |
Kereskedelmi válaszfalak |
10-12 mm |
Keret nélküli ajtók |
12 mm+ |
Építészeti panelek |
12-15 mm |
Üveg padlók |
15-25 mm+ |
Üveg lépcsőfokok |
15-30 mm+ |
Felső üvegezés |
19 mm+ |
Tanulmányozza ezt a táblázatot aktuális rendeléseihez képest. Ha 4 mm-es üveget vág a képkerethez, akkor egy kis teherbírású gép működik. Ha 19 mm-es mennyezeti paneleket vág, nehéz szerkezetre van szüksége. A gépnek elég mélynek kell lennie a vastag üveghez, anélkül, hogy a vékony lemezeket megrepedezné. Ellenőrizze a minimális és maximális vastagságot a gép specifikációiban. Ne találgass.
Van egy kis boltod. Naponta húsz lapot vágsz. Minden lap más méretű. A kézi pontozás rugalmasságot biztosít. Egyenes élű kézi vágót használ. Ön szabályozza a nyomást és a sebességet. Minden darabhoz igazodsz. Nincs szükség programozási időre. Befejez egy munkát, és azonnal elkezdi a következőt. A kézi táblázatok olcsóbbak, mint az automatizált rendszerek. Kevesebb alapterületet foglalnak el. Nincs szükségük szoftveres képzésre sem. Ha rendelései napról napra sokat változnak, a manuális lehet a legjobb az Ön számára.
Ön egy gyártóüzemet vezet. Naponta száz lapot vágsz. Ugyanazok a méretek ismétlődnek egész héten. Az automatizált rendszer megtérül. Betölt egy lapot. A gép automatikusan pontozza. Egy operátor felpattintja a darabokat. A gép a következő lapra lép. A ciklusidők percről másodpercre csökkennek. Az automatizálás csökkenti a kezelő fáradtságát. Ezenkívül csökkenti a hulladékot azáltal, hogy minden alkalommal pontosan megismétli ugyanazt az utat. Ha hétről hétre ugyanazokat az alakzatokat látja, nézze meg a CNC lehetőségeket.
A dekoratív üveg szélesebb tűréseket tesz lehetővé. Egy polc vagy paraván élei egy milliméterrel eltávolíthatók. Senki nem veszi észre. A szerkezeti üvegek szigorúbb ellenőrzést igényelnek. Az ajtólapnak vagy a lépcsőnek pontosan illeszkednie kell. Még fél milliméter is számít. A rés ingadozást vagy a tömítés meghibásodását okozza. Ellenőrizze az ügyfélszerződéseket. Ha szűk tűréseket adnak meg, akkor precíz pozicionálással rendelkező gépre van szüksége. Ha munkája többnyire dekoratív, akkor kevesebb pontosságot is elfogadhat.
A vágási nyomás közvetlenül befolyásolja az él minőségét. A túl nagy nyomás törést okoz a pontvonal mentén. A forgácsolás gyengíti az élt. Ez is érdes felületet hoz létre. Az iparági szabványok elfogadható határokat szabnak. A kisebb forgácsolási mélységnek 0,3 mm vagy az alatt kell lennie. A mobil takaróüvegnek még szigorúbb szabályozásra van szüksége 0,1 mm-nél. Az 1 mm-nél nagyobb erős forgácsolás meghibásodás. Ezt 50x-es mikroszkóppal méred. A referenciaszabványok a GB/T 9963-2013 és az EN 12150-1:2015. Állítsa be a vágási nyomást úgy, hogy ezen határokon belül maradjon. A precíz nyomásszabályozással rendelkező gép segít elkerülni a selejteket.
Most már tudja, mire van szüksége műhelyének. A következő lépés annak megtanulása, hogy az egyes géptípusok mire képesek. A piacnak három fő csoportja van: kézi szerszámok, félautomata hídvágók és teljesen automatizált rendszerek. Minden csoport más gyártási mérethez illeszkedik. Mindegyiknek megvannak a maga erősségei és korlátai. A munkája megfelel az igényeinek a megfelelő csoportnak.
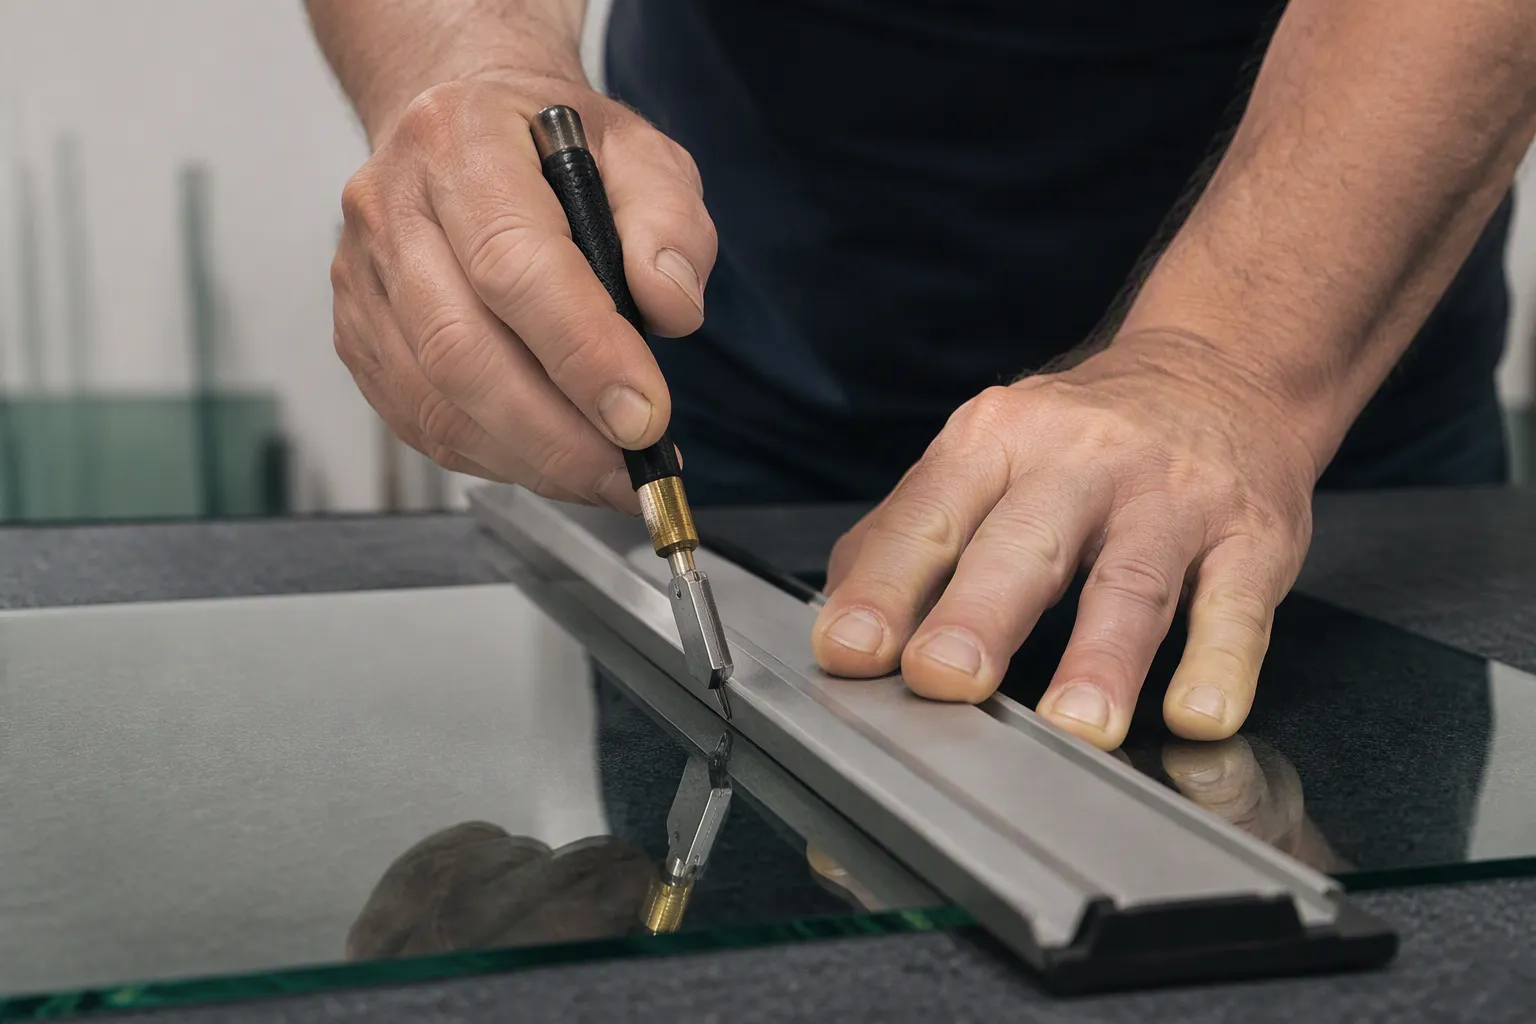
A kézi vágóasztalok a kis műhelyek alapját képezik. Útmutatóként egyenes élt használ. Kézi vágót futtatsz ezen a szélen, hogy bevágd az üveget. Ez a módszer jól működik azokban az üzletekben, amelyek naponta húsznál kevesebb lapot készítenek. Minden mozdulatot te irányítasz. Érzi, ahogy a kerék nekinyomódik az üvegfelületnek. Ez az érintés segít a nyomás megváltoztatásában üvegvastagságok . A kézi asztal sokkal olcsóbb, mint az automatizált rendszerek. Az alapvilágításon túl nincs szüksége energiára. Nem igényel szoftveres ismereteket sem. Órák alatt betanít egy új dolgozót, nem hetekben.
Maga az egyenes él többet számít, mint azt a legtöbben gondolják. Az elvetemült vagy meggörbült vezető tönkretesz minden vágást. Vásároljon nagy teherbírású alumínium egyenest gumi alappal. A gumi megállítja a csúszást és védi az üvegfelületet a karcolásoktól. Szüksége van egy minőségi vágófejre is, éles kerékkel. Gyakran cserélje ki a kereket. A tompa kerék sekély pontokat hoz létre, amelyek egyenetlen töréseket okoznak.
A kézi vágás fizikai erőfeszítést igényel. Órákig állsz. Az asztal fölé hajolsz. Újra és újra átnyomja a vágót az üveglapokon. A rossz ergonómia fáradtságot okoz. A fáradtság hibákhoz vezet. A hibák hulladékot termelnek. Válasszon egy olyan asztalmagasságot, amely megfelel a könyök szintjének. Az alkarjának egy szintben kell lennie az asztal felületével. Ez a pozíció csökkenti a vállfeszülést. A vágó fogantyúja is számít. Keressen olyan fogást, amely jól illeszkedik a kezéhez. A gumírozott fogantyúk elnyelik a vibrációt. Az ergonómikus szögek egyenesen tartják a csuklóját a hosszú vágás során. Egyes munkások szeretik a pisztolymarkolatokat. Mások szeretik a ceruza markolatú modelleket. Vásárlás előtt tesztelje mindkét stílust. A tested megmondja, melyik működik a legjobban.
A félautomata hídvágók jelentik a középutat. Egy híd ível át az asztalon. A vágófej ezen a hídon mozog. Kézzel helyezi el az üveget. A gép ezután egyenletes nyomással pontozza a vonalat. A pneumatikus rendszerek pontosan szabályozzák ezt a nyomást. A nyomást egyszer állítja be egy adott üvegvastagsághoz. A gép minden vágásnál megismétli ezt a pontos nyomást. Ez a konzisztencia eltávolítja a kézi vágásból származó eltéréseket. Egy kezelő naponta több száz azonos darabot készíthet. A gép kezeli az ismétlődő mozgást. Ön a lapok betöltésére és a kész darabok eltávolítására összpontosít.
Ezek a gépek azokban az üzletekben működnek a legjobban, ahol gyakran dolgoznak fel szabványos méretet. Ugyanazokat a méreteket vágja az ablak- és tükörgyártóknak. A beállítási idő percekig tart. Beállítja a vágófej helyzetét, beállítja a nyomást, és elindítja a gyártást. A különböző méretek közötti váltás egyszerű beállításokat igényel. Ez a rugalmasság teszi a hídvágókat népszerűvé a termesztőműhelyek körében.
A hídvágók nem teszik szükségessé a képzett kezelőket. Még mindig szüksége van valakire, aki érti az üveg viselkedését. A kezelőnek tudnia kell a lapok helyes elhelyezését. Látniuk kell, ha egy pontsor rossznak tűnik. A pontozás után kezelniük kell a törési folyamatot. A gép felgyorsítja a pontozási fázist. Nem automatizálja az egész folyamatot. Továbbra is stabil kezekre van szüksége, hogy az üveget a pontvonal mentén pattintsa. Egy képzett kezelő tiszta szüneteket tart. A tapasztalatlan éleket és törött darabokat hoz létre.
A hídvágók tanulási görbéje mérsékelt. A legtöbb operátor egy héten belül megtanulja az alapokat. A teljes készség tovább tart. Megtanulják olvasni a vágási minőség finom jeleit. Különböző üvegtípusokhoz állítják be a nyomásbeállításokat. Olyan ritmust építenek fel, amely a minőség romlása nélkül növeli a teljesítményt.
A teljesen automatizált rendszerek új szintre emelik az üvegvágást. A CNC gépek számítógépes szoftvert használnak minden mozdulat vezérlésére. Feltölt egy tervfájlt. A gép önállóan vágja a formát. Ezek a rendszerek olyan összetett formákat kezelnek, amelyeket manuális módszerekkel nem lehet elérni. Az ívelt vonalak, a részletes minták és a pontos szögek normál feladattá válnak. A szoftver megtervezi a vágási utat a hulladék csökkentése érdekében. Egy lapra több alkatrész is elfér. Ez a beágyazási képesség jelentősen csökkenti az anyagköltségeket.
A pozicionálási pontosság ezeken a rendszereken elképesztő. A csúcskategóriás ipari CNC üvegvágó berendezések ±0,15 mm-es tűréshatárokat érnek el. Ez a precizitás biztosítja, hogy minden darab pontosan megfeleljen a tervezési specifikációknak. Egyes rendszerek körülbelül ±1/64 hüvelyk pontosságot érnek el, ami körülbelül ±0,4 mm. Ez az ismételhetőség olyan építészeti projekteknél számít, ahol a paneleknek tökéletesen illeszkedniük kell egymáshoz.
A CNC rendszerek két fő vágási módszert alkalmaznak. A gyémánt kerékvágás az üvegfelületet simítja. A gép ezután a bemetszett vonalak mentén megtöri a lapot. Ez a módszer jól működik egyenes vágások és egyszerű formák esetén. A vízsugaras vágás nagynyomású vízáramot használ, amely csiszolószemcsékkel keveredik. Ez a patak koptatja az üveget a vágási út mentén. A vízsugaras rendszerek vastagabb üveget és bonyolultabb formákat is kezelnek. Laminált üveget is vágnak anélkül, hogy a műanyag réteg problémát okozna.
A vízsugaras vágás sebessége anyagtól és vastagságtól függően változik. Lágyabb anyagok, például üveg esetén egyes rendszerek akár 90 hüvelyk/perc vágási sebességet is elérhetnek. Más gyártók a 3000 mm/perc maximális sebességről számoltak be. Ezek a sebességek ideálissá teszik a vízsugaras rendszereket nagy mennyiségű gyártáshoz. A kompromisszum a működési költségekben jön létre. A vízsugaras rendszerek sok energiát és vizet használnak fel. A nagynyomású szivattyúk és fúvókák rendszeres karbantartására is szükség van.
Az Eworld Machine CNC-t kínál üvegvágó gépek , laminált üvegvágó gépek és optikai üvegvágó gépek. Ezek az opciók különböző gyártási méreteket szolgálnak ki. Egy kis műhely, amely különféle egyedi megrendeléseket kezel, költséghatékonyabbnak találhatja a kézi asztalt, mint egy CNC rendszert. Az automatizálási beruházás csak akkor térül meg, ha állandó, megismételhető termelési mennyiségekkel rendelkezik. Gondoljon őszintén a napi teljesítményére. Ne vásároljon olyan gépet, amely a nap nagy részében tétlenül áll. A technológiát igazítsa a valódi munkafolyamatához, ne a reményeihez.
A vágóasztalnak illeszkednie kell a legnagyobb normál üveglapjához. Vásárlás előtt mérje meg a legnagyobb bejövő lapot. Hagyjon minden oldalon több helyet, hogy a vágófej túl tudjon haladni az üveg szélén. Egy asztal, amelyen alig fér el az ágynemű, kínos elhelyezést kényszerít. Időt pazarol az egyes lapok beállítására. Azt is megkockáztatja, hogy a vágófej az asztal keretébe ütközik. A legtöbb gyártó feltünteti az asztala által elfogadott maximális lapméretet. Hasonlítsa össze ezt a számot a tényleges anyaggal. Ne feledje, hogy később nagyobb lapokká nőhet. Egy kissé túlméretezett asztal most többe kerül, de megóvja attól, hogy hamarabb vásároljon új gépet.
Az asztal felülete jobban befolyásolja a munkafolyamatot, mint azt várná. Lapos, szilárd felület támasztja alá az üveget a pontozás során. Pontozás után meg kell törni a lapot a vonal mentén. Egyes asztaloknál kitörő bár is található. Ez a sáv a pontvonal alatt található. Lenyomja az üveg mindkét oldalát, és tisztán kattan. A levegőben úszó rendszerek további előnyt jelentenek. A kis légsugarak kissé az asztal felülete fölé tolják az üveget. A nehéz lapokat felemelés nélkül is a helyükre csúsztathatja. Ez a funkció csökkenti a fizikai megterhelést és felgyorsítja a terhelést. Megakadályozza az üveg alsó részének karcolódását is. Ellenőrizze, hogy a levegőrendszer a teljes asztalt vagy annak csak egy részét fedi-e le.
A vágókorong határozza meg a pontszám minőségét. A keményfém kerekek jól használhatók szabványos lágyított üvegekhez körülbelül 6 mm vastagságig. Ésszerű ideig élesek maradnak, és kevesebbe kerül a csere. Gyémánt kerekek fogantyúja vastagabb üveg és keményebb anyagok. A változtatások között is tovább tartanak. A laminált üveghez olyan kerékre van szükség, amely mindkét réteget tisztán átvágja. A keményebb kerekek vastagabb üveghez illeszkednek, mert mélyebbre hatolnak. A puhább kerekek jobban működnek vékony vagy kényes üvegekhez. Sekélyebb pontszámot hoznak létre, amely megakadályozza a repedést. Igazítsa a kerék keménységét a leggyakoribb üvegvastagsághoz. Tartsa kéznél a pótkereket a különböző munkákhoz.
A jó vágófej lehetővé teszi a szög és a nyomás beállítását. A standard vágási szög a legtöbb üveg esetében körülbelül 135 fok. A vastagabb üvegeknél néha meredekebb szögre van szükség a mélyebb behatolás érdekében. A nyomásszabályozás ugyanilyen fontos. A túl kis nyomás sekély foltot hagy, amely egyenetlenül törik. A túl nagy nyomás a szélek mentén szétrepedést okoz. A pneumatikus rendszerek pontos nyomásbeállítást tesznek lehetővé. A nyomást minden üvegtípushoz és vastagsághoz egyszer kell beállítani. A gép ezután minden vágásnál megismétli a pontos nyomást. A kézi vágógépek a kézi nyomásra támaszkodnak, amely a nap folyamán változik, ahogy fárad.
A meghajtórendszer mozgatja a vágófejet az asztalon. A fogasléces rendszerek fogassínen futó fogaskereket használnak. Gyorsan mozognak és jól kezelik a nagy távolságokat. A golyóscsavaros mechanizmusok menetes rudat használnak keringető golyókkal. Simább mozgást és jobb pontosságot kínálnak rövidebb távolságokon. Az üvegvágáshoz a sebesség és a pontosság egyensúlyára van szükség. A fogasléces rendszerek jól működnek nagy lapok egyenes vágásához. A golyóscsavarok kiválóak a részletes mintákkal, ahol minden milliméter számít. Kérdezze meg a gyártót, hogy milyen rendszert használ a gépe. Ellenőrizze, hogy az alkatrészek megbízható beszállítóktól származnak-e.
A lineáris kódolók mérik a vágófej pontos helyzetét. Visszajelzést küldenek a vezérlőrendszernek. Ez a visszacsatoló hurok korrigálja a mozgás közbeni eltolódást. Enkóderek nélkül a gép csak a motor lépéseire támaszkodik. Kis hibák halmozódnak fel a hosszú vágások során. Az eredmény egy vonal, amely eltér az iránytól. A kódolókkal a gép mindig tudja a helyzetét. Folyamatosan mikrobeállításokat végez. Ez a technológia biztosítja a gyártási munkához szükséges megismételhető pontosságot. Az Eworld Machine CNC rendszerei precíziós lineáris vezetőket és szervomotorokat használnak az ilyen szintű pontosság biztosítására. Ezeket az alkatrészeket minden gépen ellenőriznie kell. Kérje írásban a pozicionálási tűréshatárt, mielőtt elkötelezi magát a vásárlás mellett.
A gépen az árcédula az első, amit észrevesz. De a tulajdonlás valódi költsége a Az üvegvágó gép ennél többet tartalmaz. Ezenkívül fizetnie kell a telepítésért, a képzésért és a folyamatos költségekért. Ezek a többletköltségek gyorsan növekedhetnek. Egy elsőre megfizethetőnek tűnő gép idővel többe kerülhet. Az Eworld Machine, egy vezető kínai gyártó, méltányos árakat kínál a közép- és csúcskategóriás modellekhez. Ennek ellenére hozzá kell adnia a szállítási és beállítási díjat.
A kézi vágóasztalok a legolcsóbb megoldás. 5000 dollár alatt lehet találni jókat. Ezek a táblázatok alapvető alkatrészeket tartalmaznak. Ön biztosítja a kézi vágót és egyengetőt. Ez a beállítás megfelel az alacsony napi termelésű kis üzleteknek. Körülbelül húsz vágást végez naponta. Minden lapot kézzel kezel. A kis befektetés kisebb pénzügyi kockázatot jelent. Gyorsan visszakapod a pénzed. De el kell fogadnia a lassabb munkát és a több fizikai erőfeszítést. Az alacsonyabb ár kevesebb funkciót is jelent. Nem kap levegőt lebegő vagy kitörő rudakat.
Egy ebbe a tartományba tartozó táblázat jó kiindulópont. Rengeteg ráfordítás nélkül tanulja meg az üvegvágás alapjait. Sok sikeres üzlet kezdődik így. Csak akkor frissítenek, ha a megrendelés mennyisége nő.
A félautomata hídvágók ára 15 000 és 40 000 dollár között van. Ezek a gépek pneumatikus nyomásszabályozást kínálnak. Következetesebbé teszik a vágásokat. Csökkenti a kezelő fáradtságát. Kibocsátása nő anélkül, hogy több alkalmazottat venne fel. Ez az árkategória a költségek és a kapacitás legjobb keverékét kínálja a legtöbb növekvő üzlet számára. Erős hidat, megbízható vágófejet és kellő pontosságot kap a szokásos munkákhoz.
Az Eworld Machine versenyképes árakat kínál ebben a tartományban. Modelleik olyan funkciókat tartalmaznak, amelyeket a drágább márkáktól elvárhat. Még mindig ellenőriznie kell a szállítási és telepítési költségeket. Ezek a többletköltségek helyenként eltérőek. Kérjen írásos árajánlatot, amely mindent tartalmaz.
A CNC-rendszerek 100 000 dollár felett kezdődnek. A nagy modelleknél sokkal feljebb mehetnek. Ezek a gépek bonyolult formákat és nagy mennyiségeket kezelnek. Kapcsolatba lépnek a tervező szoftverrel. Kis emberi erőfeszítéssel újra és újra vágnak. Sokat költesz a sebességre és a pontosságra. De csak akkor nyer, ha a termelési mennyiség igazolja a költségeket. A fél napot üzemelő CNC rendszer pazarolja a pénzét. Fizetni kell a sebességért, amire nincs szüksége.
A legolcsóbb megoldás gyakran több hulladékhoz és állásidőhöz vezet. Lehet, hogy a legdrágább gép is kihasználatlanul áll. Találja meg azt a középutat, amely megfelel a valódi teljesítményének.
Minden gépnek áramra van szüksége. A kézi asztalokhoz csak alapvilágításra van szükség. A félautomata és CNC rendszerekhez speciális elektromos beállításokra van szükség. Lehetséges, hogy új vezetékeket kell hozzáadnia. Lehet, hogy külön áramkörre van szüksége. Egy villanyszerelő költsége összeadódik. A pneumatikus alkatrészeknek sűrített levegőre van szükségük. Kompresszort kell vásárolnia vagy bérelnie. Levegővezetékeket is kell vezetni a géphez. Ezek a költségek gyakran meglepik az új vásárlókat. Kérje meg a gyártótól az igények teljes listáját, mielőtt elkötelezi magát.
Egy új gép nem fut magától. A csapatnak képzésre van szüksége. A kézi asztalok csak órákig tartó gyakorlást igényelnek. A félautomata rendszereknek néhány napra van szükségük. A CNC-rendszerekhez hetek vagy hónapok szükségesek. Edzés közben a teljesítmény csökken. Szakképzett munkásai újra kezdőkké válnak. Ez az állásidő pénzbe kerül. A szoftverlicencelési díjak további költséget jelentenek. Egyes CNC-csomagok éves díjat számítanak fel a frissítésekért és a támogatásért. Mások minden szoftverülésért díjat számítanak fel. Mielőtt aláírná, érdeklődjön ezekről a díjakról.
A ROI matematika összehasonlítja a megtakarításait a kiadásaival. Egy új gép csökkenti a laponkénti munkaerőköltséget. Több üveget vágsz kevesebb emberrel. Számítsa ki az aktuális munkaköltséget laponként. Ezután becsülje meg a költségeket az új géppel. A napi mennyiség szorzata adja a havi megtakarítást. Ossza el a gép költségét ezzel a számmal. Ez megmutatja, hány hónapig kell visszafizetni. A 18 hónap alatti megtérülési idő jó. Minden három éven túli dolgot alaposan át kell gondolni.
A jobb pontosság kevesebb hulladékot jelent. Egy kézi kezelő húszból egy lapot tönkretehet. Egy CNC rendszer kétszázból egyet tönkretehet. Minden törött lap anyag- és munkaköltségbe kerül. Számítsa ki a jelenlegi selejt arányát. Becsülje meg az árfolyamot a gép megvásárlása után. Szorozza meg a különbséget a napi kibocsátással és az anyagköltséggel. A megtakarítások gyorsan összeadódnak. Ez a csökkentés önmagában gyakran fedezi a gépi fizetést. Az állandó minőséggel boldogabb ügyfeleket is szerezhet. Ennek a jóindulatnak valódi értéke van vállalkozása számára.
Az üvegvágó gép önmagában nem működik. Hely kell körülötte. Tiszta levegő kell hozzá. Biztonsági felszerelés kell hozzá. Az egész üzletet meg kell tervezni, nem csak a gépet. Sok vásárló csak az asztal méretére gondol. Megfeledkeznek a rakodótérről, a tárolóállványokról és a porellenőrzésről. Ezek a részletek befolyásolják napi munkáját és a gép élettartamát.
A gépnek minden oldalon hely kell. Helyre van szüksége az üveglapok behozatalához. Helyre van szüksége a kész darabok kiemeléséhez. Egy jó szabály az, hogy legalább három láb szabad teret hagyjon a rakodási oldalon. Ez a hely lehetővé teszi a nagy lapok mozgatását anélkül, hogy falba vagy más szerszámba ütközne. A gép mögött is kell hely az üveg betöréséhez. A munkások ott állnak, hogy a vágási vonalak mentén bepattintsák az üveget. A szűk terek kínos mozdulatokat kényszerítenek ki. A kínos mozdulatok baleseteket és üvegtörést okoznak.
Mérje meg műhelyét, mielőtt bármilyen gépet rendel. Jelölje meg szalaggal a gép lábnyomát a padlón. Sétáljon körbe a megjelölt területen egy mintaüveggel. Teszteld a mozgásaidat. Ez az egyszerű ellenőrzés megmutatja a helyproblémákat, mielőtt pénzt költene.
Gondoljon arra, hogyan mozog az üveg az üzletében. A nyers lapok megérkeznek a raktárra. A munkások áthelyezik őket a vágógépbe. A vágott darabok a szegélyállomásra kerülnek. Ennek az útnak egy irányba kell haladnia. Kerülje el azokat az utakat, ahol a dolgozók egymás mellett viszik az üveget. Helyezze a vágógépet a nyersüveg-tároló és a szegélyező szerszámok közé. Ez a beállítás természetes gyártósort hoz létre. Csökkenti a szállítási távolságot. Csökkenti annak az esélyét is, hogy két munkás egymásba ütközik, miközben az üveget fogja.
Eworld Machine ajánlatok értékesítés előtti segítség a műhely elrendezésének megtervezésében. Ez a szolgáltatás az első vásárlók számára hasznos. Vásárlás előtt szakértői tanácsot kap a gép elhelyezésével, a szabad területekkel és a munkafolyamat irányával kapcsolatban.
Az üvegvágás finom port képez. Ezek az apró darabkák a levegőben lebegnek. Gépfelületeken landolnak. Mozgó alkatrészekbe kerülnek. A vákuumrendszer eltávolítja ezeket a biteket a forrásnál. Csatlakoztassa a vágógépet egy porgyűjtőhöz. Az egység a levegőt szűrőkön keresztül szívja át, és felfogja az üvegport. A tiszta levegő visszajut a műhelybe. Ez a rendszer védi a dolgozók tüdejét. A gépet is tisztán tartja.
Az üvegpor csiszolópapírként viselkedik a gép részein. Elhasználja a csapágyakat. Megkarcolja a vezetősíneket. Blokkolja az érzékelőket. Amint felhalmozódik a szennyeződés, a pontosság gyorsan csökken. Egyenetlen vágásokat lát. Furcsa zajokat hall a meghajtórendszerből. Ezek a jelek azt jelentik, hogy a kár már megtörtént. A rendszeres tisztítás megszünteti ezt a problémát. Minden műszak végén törölje le a szabadon lévő síneket. Hetente ellenőrizze a légszűrőket. Cserélje ki őket, ha piszkosnak tűnnek. Egy kis takarítási rutin minden nap perceket vesz igénybe. Ezereket takarít meg a későbbi javítási költségektől.
Az üvegvágó gépek erővel mozognak. A vágófej megsértheti az útban lévő kezet. A fényfüggönyök láthatatlan biztonsági akadályt képeznek. Ha valami eltöri a gerendát, a gép azonnal leáll. Olyan gépeket kell keresni, amelyek minden rakodóoldalán fényfüggönyök vannak. A vészleállító gomboknak könnyen elérhető helyen kell lenniük. Helyezze őket a gép mindkét végére. Gyakran tesztelje ezeket a biztonsági funkciókat. Egy vészhelyzetben meghibásodott biztonsági rendszer rosszabb, mint a rendszertelenség.
A vízsugaras vágórendszerek extra védelmet igényelnek. Nagy nyomáson vizet és csiszolódarabokat permeteznek. Ez a spray bárkit megsérthet, aki közel áll. A zárt vágási területek a permetet egy zárt kamrában tartják. Az üveget ajtón vagy ablakon keresztül tölti be. A gép a burkolat belsejében vág. A ciklus vége után kiveszed a kész darabot. Ez a kialakítás biztonságban tartja a kezelőket a nagynyomású árammal szemben. A vágásból származó zajt és párát is visszatartja. Ha vízsugaras rendszert választ, ellenőrizze, hogy a burkolat megfelel-e a nyomástartó berendezésekre vonatkozó hatályos biztonsági előírásoknak.
Üvegvágó gépe minden nap keményen dolgozik. Rendszeres gondozást igényel. Ha kihagyja a karbantartást, elromlik. A meghibásodások leállítják a munkáját. Pénzbe is kerül a javításuk. Egy egyszerű napi rutin megállítja a legtöbb problémát. Az alkatrészeket meg kell tisztítani, ellenőrizni és olajozni kell. Ezek a feladatok percekig tartanak. Napokat takarítanak meg az elveszett időtől később.
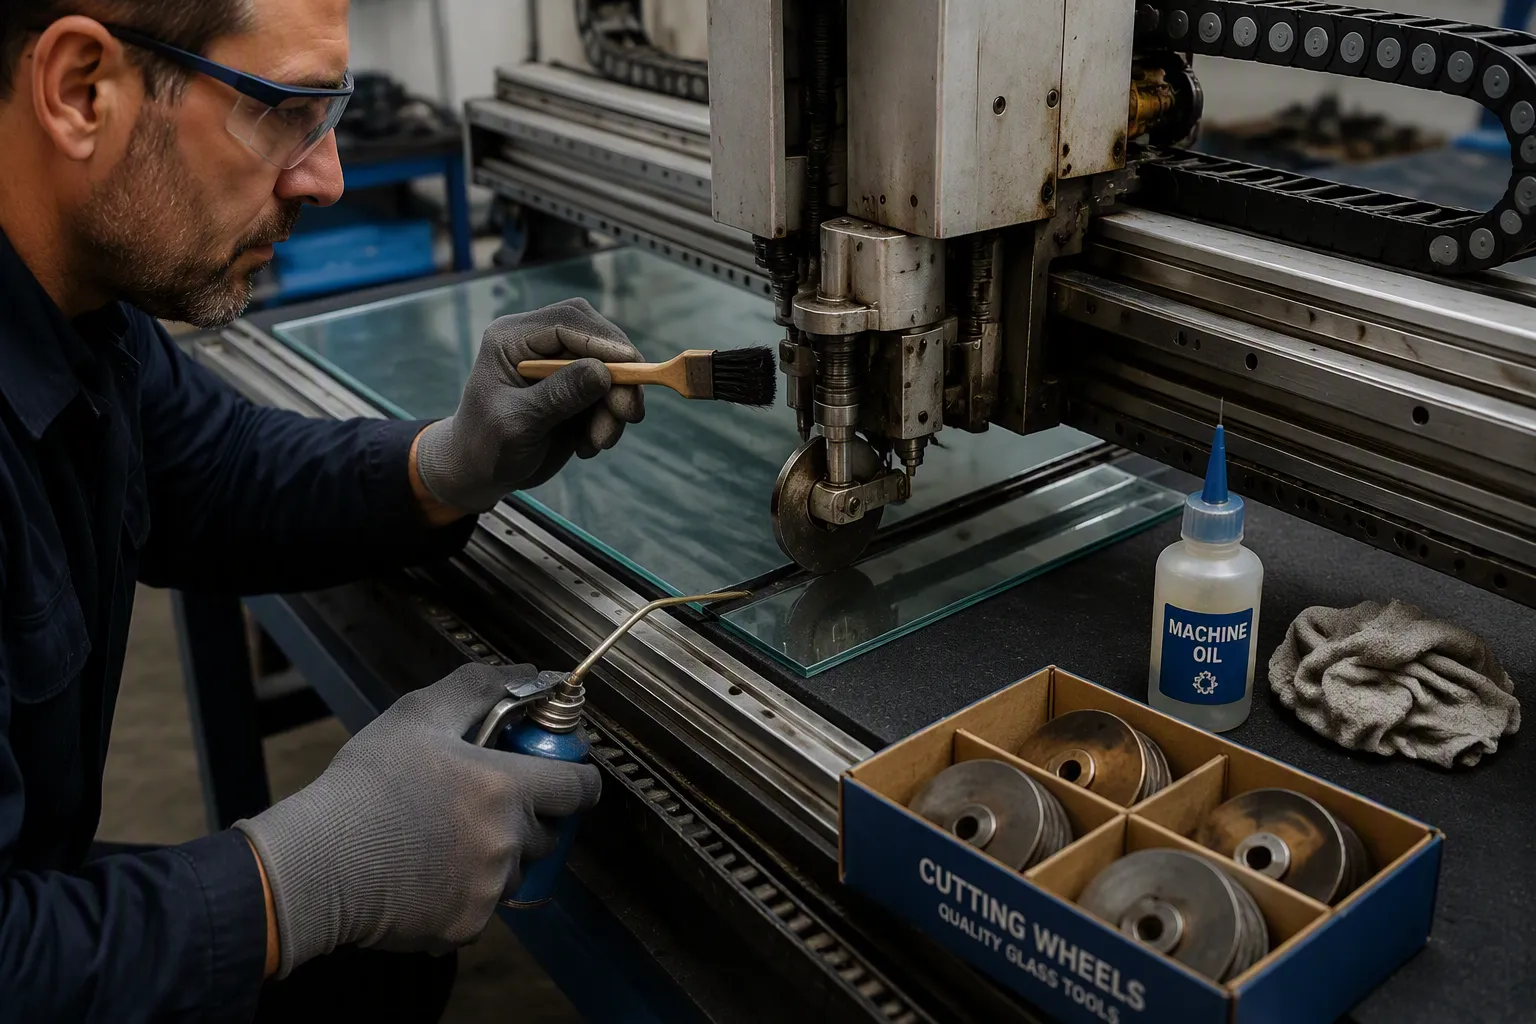
Kezdje minden napot egy gyors ellenőrzéssel. Nézd meg a vágófejet. Távolítson el minden látható üvegport vagy szennyeződést. Ez a por csiszolópapírként hat a mozgó alkatrészeken. Elhasználja a csapágyakat és megkarcolja a vezetősíneket. Ha szennyeződés kerül a fontos alkatrészekbe, az felgyorsítja a károsodást és hirtelen meghibásodást okozhat. A tiszta gép simábban működik és tovább tart.
Minden reggel ellenőrizze a vágókorongot. A tompa kerék sekély vágásokat készít. A sekély vágások egyenetlen töréseket okoznak. Cserélje ki a kereket, amint kopást észlel. A rossz minőségű vágókorongok használata gyenge eredményeket ad, és nagyobb terhelést jelent a gépen. Mindig a gyártó által javasolt alkatrészeket használjon. Jól illeszkednek és úgy működnek, ahogy tervezték. Tartsa a pótkereket a gép közelében, hogy gyorsan kicserélhesse őket.
A heti olajozás zökkenőmentesen tartja a gépet. Vigye fel az ajánlott olajat a vezetősínekre és a hajtóláncokra. Ez csökkenti a mozgó alkatrészek közötti súrlódást. Megállítja a rozsdát és a korróziót is. Kövesse a gyártó ütemtervét az olajozáshoz. A különböző gépeknek eltérő időzítésre van szükségük. Vannak, akiknek heti gondozásra van szükségük. Másoknak havi szolgáltatásra van szükségük. Írja le az ütemtervet, és tegye ki a gép közelében. Válasszon ki egy személyt, aki ellátja ezt a feladatot. Így semmi sem felejtődik el.
Az alkatrészek idővel elhasználódnak. Használat közben tönkremennek. Ez a kopás remegéshez, eltolódáshoz és egyenetlen vágáshoz vezet. A rendszeres olajozás lelassítja ezt a folyamatot. Hosszabb ideig pontos marad a gépe. A kis problémákat is elkapja, mielőtt nagyokká válnának. A meglazult csavart vagy elhasználódott szíjat könnyű korán rögzíteni. Figyelmen kívül hagyása hirtelen meghibásodásokhoz vezet, amelyek napokra leállítják a munkát.
Jól hangzik az automatizálás. Gyorsaságot és egyenletes minőséget ígér. De az automatizálás nem illik minden műhelyhez. A kézi vezérlés olyan rugalmasságot biztosít, amelyhez a gépek nem férnek hozzá. A módszert azonnal megváltoztathatja. Minden egyedi üvegdarabhoz igazodik. Egyedi megrendeléseket újraprogramozás nélkül kezel. Kis volumenű speciális munkákhoz továbbra is a kézi asztalok a megfelelő választás. Csak akkor válnak szűk keresztmetszetté, ha a napi termelés meghaladja az 500 négyzetmétert. Ez alatt a szint alatt jól működnek az Ön számára.
A gépek csak meghibásodásuk utáni javítása a hosszú állásidők egyik legnagyobb oka. A problémák megelőzésére szolgáló terv nélkül a kis problémák nagy összeomlásba fordulnak. Ez vonatkozik a kézi és automata gépekre egyaránt. Gondoskodnia kell a birtokában lévő felszerelésről.
A CNC-rendszerek szoftverkomplexumot hoznak létre. Működtetésükhöz képzésre van szükség. Frissítésekre és licencekre van szüksége. Szüksége van valakire, aki érti a technológiát. Az egyszerű gyártási folyamatok esetében ez a bonyolultság lelassítja a munkát. A félautomata vagy kézi gép gyorsabban befejezi a munkát. Teljesen kihagyja a programozási lépést. Ezzel elkerülheti a szoftverhibák kockázatát is. Az elektromos és vezérlőrendszer meghibásodásai jelentős leállásokat okoznak az üvegüzletekben. Egy kis érzékelő probléma hibás vágásokhoz vagy a gép teljes leállásához vezethet. Az egyszerűbb gépekben kevesebb a törhető alkatrész.
Mielőtt bármilyen gépet vásárolna, ellenőrizze a támogatási hálózatot. Ki javítja a gépet a környéken? Milyen gyorsan jöhetnek? A helyi támogatás nélküli gép problémát jelent. Hetekig vár a javításra. Ez idő alatt a munkája leáll. Kérdezze meg a gyártót a szolgáltatás lefedettségéről. Az Eworld Machine értékesítés utáni műszaki támogatást és pótalkatrészeket kínál. Ez a támogatás fontos a hosszú távú karbantartási tervezéshez. Olyan társat szeretne, aki segít a futásban.
Tartsa kéznél a fontos alkatrészeket. A szíjak, az érzékelők és a vágókorongok gyakran elhasználódnak. Ha készen áll a cserealkatrészekre, gyorsan kijavíthatja a dolgokat. Elkerülheti a szállításra való várakozást. Ezenkívül elkerülheti a gyors szállítási díjak megfizetését. Kérdezze meg a gyártót, hogy mely alkatrészek hibásodnak meg leggyakrabban. Először raktározza fel ezeket a tárgyakat. Tárolja őket tiszta, száraz helyen. Mindent egyértelműen jelöljön meg. Tanítsa meg csapatát ezen alkatrészek cseréjére. Ez az előkészület egy esetleges egyhetes leállást egyórás javítássá változtat.
A nem megfelelő kezelői képzés a gép rossz beállításához és rossz beállításokhoz vezet. Az emberi hiba az üveggyárak elkerülhető leállásának legfőbb oka. Töltsön időt dolgozói képzésére. Tanítsa meg nekik a jó vágási módszereket. Mutasd meg nekik, hogyan kell használni a megfelelő nyomást. Magyarázza el, miért számít az egyetlen folyamatos sorban történő pontozás. Mutassa meg, hogyan csökkenti a vágóolaj a súrlódást és javítja a vágás minőségét. Vágás után ne felejtse el megtisztítani az üveget. Ezek a kis leckék megakadályozzák a költséges hibákat.
A megfelelő gép megfelel az üvegtípusnak, a napi mennyiségnek és a költségvetésnek. A középkategóriás félautomata modell gyakran jól szolgálja a növekvő műhelyeket. Válasszon olyat, amely lehetővé teszi a jövőbeni bővítést.
Készítsen három gépből álló listát. Kérjen élő demókat saját üvegmintákkal. A legolcsóbb megoldás költséges állásidőhöz vezet. Előfordulhat, hogy a legfejlettebb gép nem is használt.
Egy precíziós gép gyorsan megtérül. A hibák aránya 14%-ról 3% alá csökken. A havi hulladék mennyisége 7000 dollárról 1400 dollárra csökken. Ezek a megtakarítások gyorsan összeadódnak. Partner egy olyan megbízható gyártóval, mint az Eworld Machine. Minőségi felszerelésük és értékesítés utáni támogatásuk évekig nyugalmat biztosít.
Nem. Az edzett üveget vágni és formálni kell az edzési folyamat megkezdése előtt. A temperálás utáni vágás az egész lap azonnal összetörik. Ennek megfelelően tervezze meg munkafolyamatát.
Cserélje ki a vágókorongot, ha sekély hornyokat vagy durva éleket észlel. A tompa kerék egyenetlen töréseket és repedéseket okoz. Minden reggel ellenőrizze. Tartsa a pótkereket a gép közelében a gyors csere érdekében.
Használjon üveghez tervezett szabványos vágóolajat. Csökkenti a súrlódást és javítja a pontszám minőségét. A gyakori opciók közé tartozik a kerozin vagy a WD-40. Vágás után tisztítsa meg az üvegfelületet a maradványok eltávolításához.
A félautomata hídvágók a legjobb egyensúlyt kínálják vegyes munkaterheléshez. A kézi asztalok nagyobb rugalmasságot biztosítanak az egyedi darabokhoz. A teljesen automatizált CNC-rendszerek kiválóan teljesítenek az ismétlődő, nagy mennyiségű munkában, de több beállítási időt igényelnek.
A kézi vágás órákat vesz igénybe az alapvető készségek elsajátításához. A félautomata hídvágóknak néhány napos képzésre van szükségük. A CNC-rendszerekhez hetek vagy hónapok szükségesek. Edzés közben a teljesítmény csökken. Vegye figyelembe ezt az állásidőt a vásárlási döntésében.
A túl nagy nyomás törést okoz a pontvonal mentén. A túl kis nyomás sekély foltot hagy, amely egyenetlenül törik. Ellenőrizze a széleit mikroszkóp alatt. Állítsa be a nyomást addig, amíg a forgácsolás 0,3 mm alatt marad normál munkához.