Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-09-16 Ursprung: Plats
Marknaden har många glasskärmaskiner, och var och en påstår sig fungera bäst. Men det rätta valet är vanligtvis inte det dyraste eller det med flest extrafunktioner. Din perfekta maskin beror på tre viktiga saker: vilken typ av glas du skär, hur mycket du skär varje dag och utrymmet du har i din butik.
Skär du vanligt glas till tavelramar, eller formar du segt glas för att bygga paneler? Denna skillnad har stor betydelse.
Den här artikeln förklarar typerna av maskiner, nyckelspecifikationer, budgetgränser och underhållsbehov. När du är klar har du en tydlig lista för att kontrollera eventuella glasskärmaskiner mot din butiks behov. Pålitliga varumärken som Eworld Machine säljer många val, men du måste fortfarande välja det verktyg som passar dina exakta jobb.
Innan du köper en maskin, vet vad glastyper du använder, hur tjocka de är, hur mycket du skär varje dag och hur exakt du behöver vara.
Manuella tabeller fungerar bäst för små jobb; halvautomatiska maskiner passar medelstort arbete; CNC hanterar stora mängder och kluriga former.
Bordsstorlek, klipphuvud och drivsystem påverkar klippkvaliteten och resultatet.
Totalpriset omfattar mer än att bara köpa maskinen. Det inkluderar också installation, lära dig hur du använder det och regelbundet underhåll över tiden.
Planera ditt verkstadsutrymme för lastning, lossning och säkerhet för att förhindra olyckor.
Rengör och olja din maskin dagligen för att minska haverier och förlänga dess livslängd.
Gå inte för för mycket automatisering ; manuella eller halvautomatiska maskiner kan hantera anpassade jobb lättare.
Kontrollera att du kan få lokal support och ha reservdelar i lager för att minska stilleståndstiden.
Innan du tittar på någon maskinkatalog måste du känna din egen butik väl. Denna självkontroll sparar tid och pengar. Du måste svara på tre frågor. Vilket glas skär du? Hur mycket klipper du varje dag? Vilken kvalitet förväntar sig dina kunder? Svaren guidar dig till rätt utrustning. Många köpare hoppar över detta steg. De gillar funktioner som de aldrig använder. Du kommer inte att göra det misstaget. Börja med grunderna.
Inte alla glas skär på samma sätt. Glödgat glas går lätt sönder i en rak linje. Du poängsätter den med ett hjul och knäpper den rent. Laminerat glas har ett plastskikt mellan två glasskivor. Du behöver en maskin som skär båda lagren och separerar plasten. Härdat glas är svårast. Du måste skära den innan härdningsprocessen. Att skära det efter krossar hela arket. Kontrollera din materiallista. Om du ofta bearbetar laminerat glas behöver du en maskin med värmeelement för plastskiktet. Om du bara skär glödgat glas fungerar en vanlig fräs bra.
Varje glasskärmaskin har en tjockleksområde den klarar av. Du måste matcha detta sortiment med dina produkter. Här är en referenstabell för vanliga arkitektoniska användningar:
Applikationskategori |
Typiskt tjockleksområde |
|---|---|
Inglasning för bostäder |
4–6 mm |
Duschväggar |
6–10 mm |
Kommersiella partitioner |
10–12 mm |
Ramlösa dörrar |
12 mm+ |
Arkitektoniska paneler |
12–15 mm |
Glasgolv |
15–25 mm+ |
Trappsteg i glas |
15–30 mm+ |
Överglasning |
19 mm+ |
Studera denna tabell mot dina nuvarande beställningar. Om du skär 4 mm glas till tavelramar fungerar en lätt maskin. Om du skär 19 mm takpaneler behöver du kraftig konstruktion. Maskinen måste skära tillräckligt djupt för tjockt glas utan att spricka tunna skivor. Kontrollera minsta och maximala tjocklek i maskinspecifikationerna. Gissa inte.
Du har en liten butik. Du klipper tjugo ark per dag. Varje ark har olika storlekar. Manuell poängsättning ger dig flexibilitet. Du använder en handskärare med en rätsida. Du styr trycket och hastigheten. Du justerar för varje bit. Ingen programmeringstid behövs. Du avslutar ett jobb och börjar nästa direkt. Manuella tabeller kostar mindre än automatiserade system. De tar mindre golvyta. De behöver inte heller någon mjukvaruutbildning. Om dina beställningar ändras mycket från dag till dag, kanske manualen fungerar bäst för dig.
Du driver en produktionsbutik. Du klipper hundra ark per dag. Samma storlekar upprepas hela veckan. Ett automatiserat system betalar sig själv. Du laddar ett ark. Maskinen poängsätter det automatiskt. En operatör knäpper bitarna. Maskinen flyttar till nästa ark. Cykeltiderna sjunker från minuter till sekunder. Automatisering minskar förarens trötthet. Det minskar också avfallet genom att upprepa samma väg exakt varje gång. Om du ser samma former vecka efter vecka, börja titta på CNC-alternativ.
Dekorglas ger bredare toleranser. En hylla eller en skärm kan ha kanter borta med en millimeter. Ingen märker det. Strukturglas kräver hårdare kontroll. En dörrpanel eller ett trappsteg måste passa exakt. Även en halv millimeter spelar roll. Ett gap orsakar vingling eller tätningsfel. Kontrollera dina kundkontrakt. Om de anger snäva toleranser behöver du en maskin med exakt positionering. Om ditt arbete mestadels är dekorativt kan du acceptera mindre noggrannhet.
Skärtrycket påverkar direkt eggkvaliteten. För högt tryck skapar flisning längs med poänglinjen. Chipping försvagar kanten. Det skapar också en sträv yta. Branschstandarder sätter acceptabla gränser. Mindre flisdjup måste hålla sig på eller under 0,3 mm. Mobilt täckglas behöver ännu hårdare kontroll vid 0,1 mm. Svår flisning över 1 mm är ett misslyckande. Detta mäter du med ett 50x mikroskop. Referensstandarderna är GB/T 9963-2013 och EN 12150-1:2015. Justera ditt skärtryck för att hålla dig inom dessa gränser. En maskin med exakt tryckkontroll hjälper dig att undvika avslag.
Nu vet du vad din verkstad behöver. Nästa steg är att lära sig vad varje maskintyp kan göra. Marknaden har tre huvudgrupper: manuella verktyg, halvautomatiska brofräsar och helautomatiska system. Varje grupp passar olika produktionsstorlekar. Var och en har sina egna styrkor och begränsningar. Ditt jobb matchar dina behov till rätt grupp.
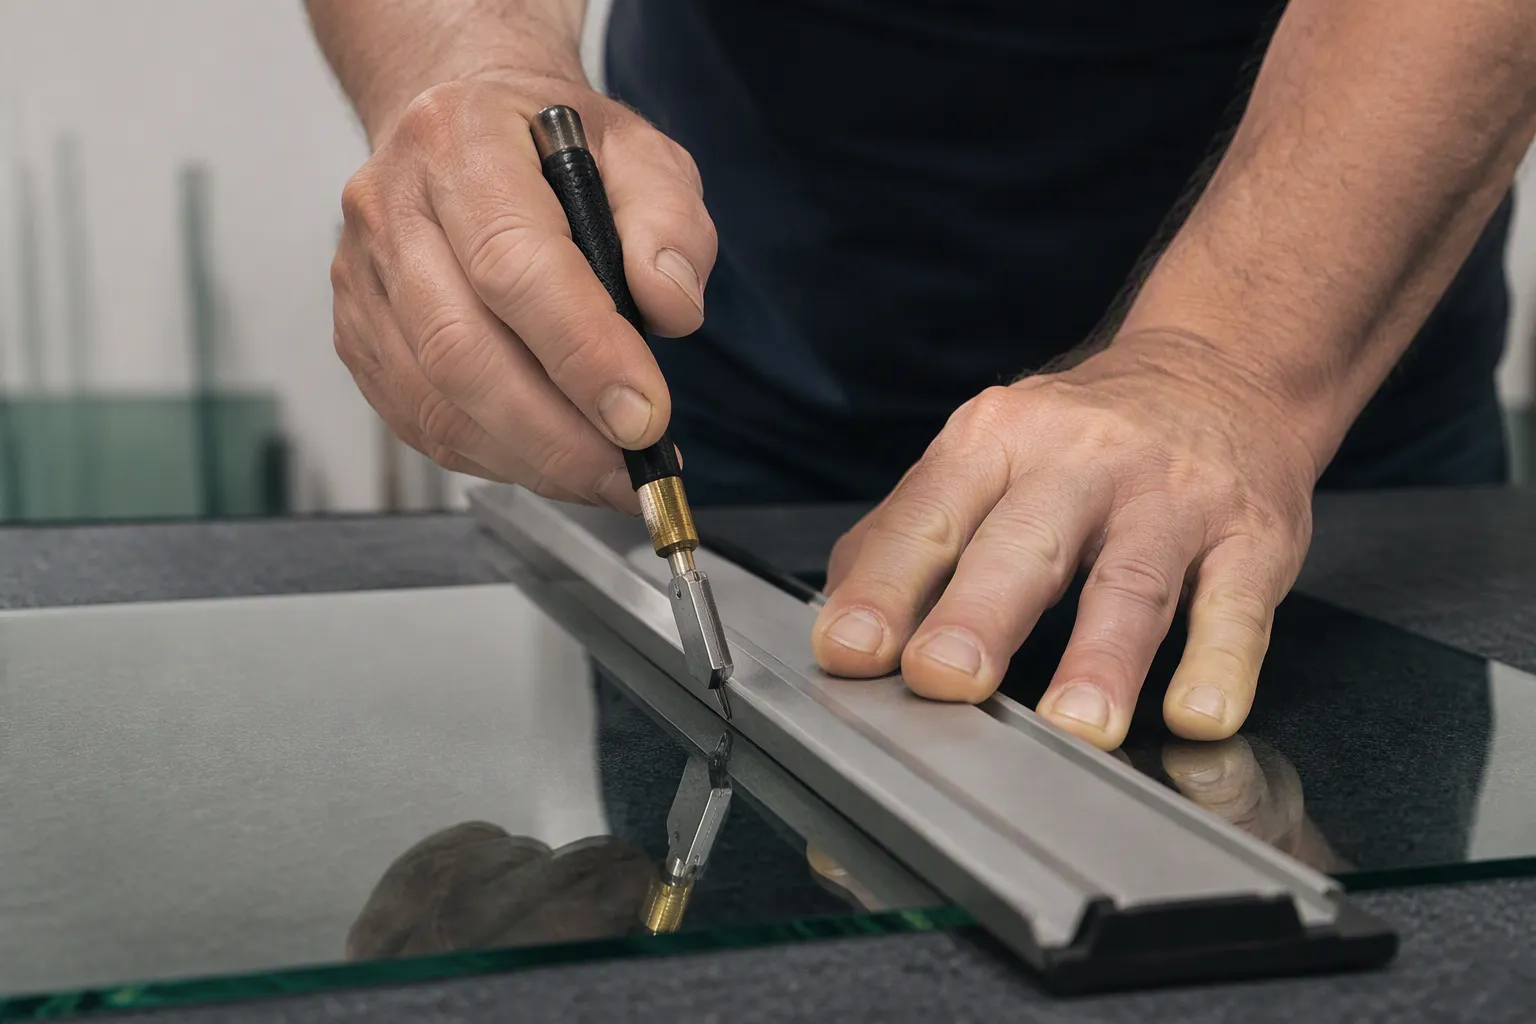
Manuella skärbord är basen i små verkstäder. Du använder en rätlina som guide. Du kör en handhållen fräs längs den kanten för att skära glaset. Denna metod fungerar bra för butiker som tillverkar färre än tjugo ark varje dag. Du kontrollerar varje rörelse. Du känner hjulet trycka mot glasytan. Denna beröring hjälper dig att ändra tryck för olika glastjocklekar . En manuell tabell kostar mycket mindre än automatiserade system. Den behöver ingen kraft utöver grundläggande belysning. Det behöver inte heller några mjukvarukunskaper. Du utbildar en ny arbetare i timmar, inte veckor.
Själva raklinan är viktigare än de flesta tror. En skev eller böjd guide förstör varje snitt du gör. Köp en slitstark aluminiumsrätning med gummibas. Gummit slutar glida och skyddar glasytan från repor. Du behöver också ett kvalitetsskärhuvud med ett vasst hjul. Byt ut hjulet ofta. Ett slö hjul gör ytliga poäng som orsakar ojämna avbrott.
Manuell skärning kräver fysisk ansträngning. Du står i timmar. Du lutar dig över bordet. Du trycker skäraren över glasskivor gång på gång. Dålig ergonomi orsakar trötthet. Trötthet leder till misstag. Misstag skapar avfall. Välj en bordshöjd som matchar din armbågsnivå. Din underarm ska vila i nivå med bordsytan. Denna position minskar belastningen på axeln. Skärhandtaget spelar också roll. Leta efter ett grepp som passar din hand bra. Gummerade handtag absorberar vibrationer. Ergonomiska vinklar håller handleden rak under långa klippsessioner. Vissa arbetare gillar pistolhandtag. Andra gillar modeller med penna. Testa båda stilarna innan du köper. Din kropp kommer att tala om för dig vilken som fungerar bäst.
Halvautomatiska broskärare är medelvägen. En bro spänner över bordet. Skärhuvudet rör sig längs denna bro. Du placerar glaset för hand. Maskinen markerar sedan linjen med konstant tryck. Pneumatiska system styr detta tryck exakt. Du ställer in trycket en gång för en specifik glastjocklek. Maskinen upprepar det exakta trycket för varje snitt. Denna konsistens tar bort variationen som kommer från handskärning. En operatör kan tillverka hundratals identiska delar per dag. Maskinen hanterar den repetitiva rörelsen. Du fokuserar på att ladda ark och ta bort färdiga bitar.
Dessa maskiner fungerar bäst i butiker som ofta bearbetar standardstorlekar. Du skär samma mått för fönstermakare eller spegeltillverkare. Inställningstiden tar minuter. Du justerar skärhuvudets position, ställer in trycket och startar produktionen. Byten mellan olika storlekar kräver enkla justeringar. Denna flexibilitet gör broskärare populära bland växande verkstäder.
Broskärare tar inte bort behovet av skickliga operatörer. Du behöver fortfarande någon som förstår glasbeteende. Operatören måste veta hur man placerar ark korrekt. De måste se när en poänglinje ser fel ut. De måste hantera brytprocessen efter poängsättning. Maskinen påskyndar poängfasen. Det automatiserar inte hela processen. Du behöver fortfarande stadiga händer för att knäppa glaset längs skårlinjen. En skicklig operatör gör rena raster. En oerfaren skapar avhuggna kanter och trasiga bitar.
Inlärningskurvan för broskärare är måttlig. De flesta operatörer lär sig grunderna inom en vecka. Full skicklighet tar längre tid. De lär sig att läsa de subtila tecknen på skärkvalitet. De justerar tryckinställningar för olika glastyper. De bygger en rytm som ökar produktionen utan att förlora kvalitet.
Helautomatiska system tar glasskärning till en annan nivå. CNC-maskiner använder datorprogram för att kontrollera varje rörelse. Du laddar upp en designfil. Maskinen skär formen på egen hand. Dessa system hanterar komplexa former som manuella metoder inte kan uppnå. Böjda linjer, detaljerade mönster och exakta vinklar blir normala uppgifter. Programvaran planerar skärningsvägen för att minska avfallet. Den passar flera delar på ett enda ark. Denna kapslingsförmåga sänker materialkostnaderna mycket.
Positioneringsnoggrannheten på dessa system är fantastisk. Avancerad industriell CNC-glasskärningsutrustning når toleranser på ±0,15 mm. Den precisionen säkerställer att varje del matchar designspecifikationerna exakt. Vissa system når cirka ±1/64 tums noggrannhet, vilket är cirka ±0,4 mm. Denna nivå av repeterbarhet är viktig för arkitektoniska projekt där paneler måste passa ihop perfekt.
CNC-system använder två huvudsakliga skärmetoder. Diamantskärning ger glasytan. Maskinen bryter sedan arket längs de skårade linjerna. Denna metod fungerar bra för raka snitt och enkla former. Vattenskärning använder en högtrycksström av vatten blandat med slipande partiklar. Denna bäck sliter bort glaset längs skärbanan. Waterjet-system hanterar tjockare glas och mer komplexa former. De skär också laminerat glas utan att plastskiktet orsakar problem.
Vattenskärhastigheter varierar beroende på material och tjocklek. För mjukare material som glas når vissa system skärhastigheter på upp till 90 tum per minut. Andra tillverkare rapporterar maximala hastigheter som når 3 000 mm per minut. Dessa hastigheter gör vattenjetsystem idealiska för produktion av stora volymer. Avvägningen kommer i driftskostnader. Vattenjetsystem använder mycket energi och vatten. De behöver också regelbundet underhåll av högtryckspumparna och munstyckena.
Eworld Machine erbjuder CNC glasskärmaskiner , skärmaskiner för laminerat glas och optiska glasskärmaskiner. Dessa alternativ tjänar olika produktionsstorlekar. En liten verkstad som hanterar olika specialbeställningar kan tycka att ett manuellt bord är mer kostnadseffektivt än ett CNC-system. Automationsinvesteringen lönar sig först när du har jämna, repeterbara produktionsvolymer. Tänk ärligt på din dagliga produktion. Köp inte en maskin som står på tomgång större delen av dagen. Matcha tekniken till ditt verkliga arbetsflöde, inte dina förhoppningar.
Ditt skärbord måste passa din största vanliga glasskiva. Mät ditt största inkommande ark innan du handlar. Lämna extra utrymme på alla sidor så att skärhuvudet kan röra sig förbi glaskanten. Ett bord som knappt passar dina lakan tvingar fram en obekväm placering. Du slösar tid på att justera varje ark. Du riskerar också att slå i bordsramen med skärhuvudet. De flesta tillverkare listar den maximala arkstorleken som deras bord accepterar. Jämför den siffran med ditt faktiska material. Kom ihåg att du kan växa till större ark senare. Ett lite överdimensionerat bord kostar mer nu men sparar dig från att köpa en ny maskin tidigare.
Bordsytan påverkar ditt arbetsflöde mer än du kan förvänta dig. En plan, solid yta stödjer glaset under skåran. Efter poäng måste du bryta arket längs linjen. Vissa bord har en break-out bar. Denna stapel sitter under poänglinjen. Du trycker ner på båda sidor av glaset, och det snäpper rent. Luftflotationssystem ger ytterligare en fördel. Små luftstrålar trycker glaset något över bordsytan. Du kan skjuta tunga ark på plats utan att lyfta dem. Den här funktionen minskar den fysiska belastningen och påskyndar laddningen. Det förhindrar även repor på glasets undersida. Kontrollera om luftsystemet täcker hela bordet eller bara en del av det.
Skärhjulet bestämmer din poängkvalitet. Hårdmetallhjul fungerar bra för standard glödgat glas upp till ca 6 mm tjockt. De håller sig skarpa under en rimlig tid och kostar mindre att byta ut. Diamanthjulshandtag tjockare glas och hårdare material. De håller också längre mellan byten. För laminerat glas behöver du ett hjul som skär genom båda lagren rent. Hårdare hjul passar tjockare glas eftersom de penetrerar djupare. Mjukare hjul fungerar bättre för tunt eller ömtåligt glas. De skapar en grundare poäng som förhindrar sprickbildning. Matcha din hjulhårdhet till din vanligaste glastjocklek. Ha reservhjul till hands för olika jobb.
Ett bra skärhuvud låter dig justera både vinkel och tryck. Standardskärvinkeln är cirka 135 grader för de flesta glas. Tjockare glas behöver ibland en brantare vinkel för djupare penetration. Tryckkontroll spelar lika stor roll. För lite tryck lämnar en ytlig poäng som bryter ojämnt. För mycket tryck orsakar flisning längs kanten. Pneumatiska system ger dig exakt tryckjustering. Du ställer in trycket en gång för varje glastyp och tjocklek. Maskinen upprepar sedan det exakta trycket för varje snitt. Manuella skärare förlitar sig på ditt handtryck, som varierar under dagen när du tröttnar.
Drivsystemet flyttar ditt skärhuvud över bordet. Kuggstångssystem använder en växel som löper längs en tandad skena. De rör sig snabbt och klarar långa avstånd bra. Kulskruvmekanismer använder en gängad stång med recirkulerande kulor. De erbjuder mjukare rörelser och bättre precision över kortare avstånd. För glasskärning behöver du en balans mellan hastighet och noggrannhet. Kuggstångssystem fungerar bra för raka snitt över stora plåtar. Kulskruvar briljerar med detaljerade mönster där varje millimeter räknas. Fråga tillverkaren vilket system deras maskin använder. Kontrollera att komponenterna kommer från välrenommerade leverantörer.
Linjära omkodare mäter den exakta positionen för ditt skärhuvud. De skickar feedback till styrsystemet. Denna återkopplingsslinga korrigerar eventuell drift under rörelse. Utan kodare förlitar sig din maskin enbart på motorsteg. Små fel ackumuleras över långa skärningar. Resultatet är en linje som glider ur kurs. Med pulsgivare vet maskinen sin position hela tiden. Den gör mikrojusteringar kontinuerligt. Denna teknik ger den repeterbara precision du behöver för produktionsarbete. Eworld Machines CNC-system använder linjära precisionsstyrningar och servomotorer för att säkerställa denna nivå av noggrannhet. Du bör verifiera dessa komponenter på vilken maskin som helst. Be om positioneringstoleransen skriftligen innan du förbinder dig till ett köp.
Prislappen på en maskin är det första du lägger märke till. Men den verkliga kostnaden för att äga en glasskärmaskin innehåller mer än så. Du måste också betala för installation, utbildning och löpande kostnader. Dessa extra kostnader kan växa snabbt. En maskin som verkar överkomlig till en början kan sluta kosta mer med tiden. Eworld Machine, en topptillverkare i Kina, erbjuder rimliga priser för mellan- och högklassiga modeller. Ändå måste du lägga till frakt- och installationsavgifter.
Manuella skärbord är det billigaste alternativet. Du kan hitta bra för under $5 000. Dessa bord kommer med grundläggande delar. Du tillhandahåller handklipparen och rätlinan. Denna inställning passar små butiker med låg daglig produktion. Du gör ett tjugotal snitt per dag. Du hanterar varje ark för hand. Den lilla investeringen innebär mindre finansiell risk. Du tjänar tillbaka dina pengar snabbt. Men du måste acceptera långsammare arbete och mer fysisk ansträngning. Det lägre priset innebär också färre funktioner. Du får inte luftflottning eller utbrytningsstänger.
En tabell i detta sortiment är en bra utgångspunkt. Du lär dig grunderna i glasskärning utan att spendera mycket. Många framgångsrika butiker börjar på detta sätt. De uppgraderar bara när ordervolymen ökar.
Halvautomatiska broskärare kostar mellan $15 000 och $40,000. Dessa maskiner erbjuder pneumatisk tryckkontroll. De gör dina snitt mer konsekventa. Du minskar förarens trötthet. Din produktion ökar utan att anställa mer personal. Denna prisklass ger dig den bästa mixen av kostnader och kapacitet för de flesta växande butiker. Du får en stark bro, ett pålitligt skärhuvud och tillräckligt med precision för standardjobb.
Eworld Machine erbjuder konkurrenskraftiga priser i detta sortiment. Deras modeller inkluderar funktioner du kan förvänta dig från dyrare märken. Du bör fortfarande kontrollera fraktkostnader och installationsavgifter. Dessa extra kostnader varierar beroende på plats. Få en skriftlig offert som innehåller allt.
CNC-system börjar över $100 000. De kan gå mycket högre för stora modeller. Dessa maskiner hanterar komplexa former och höga volymer. De ansluter till designprogramvara. De skär om och om igen med liten mänsklig ansträngning. Du lägger mycket på snabbhet och precision. Men du vinner bara om din produktionsvolym motiverar kostnaden. Ett CNC-system som kör halva dagen slösar bort dina pengar. Du betalar för hastighet du inte behöver.
Det billigaste alternativet leder ofta till mer slöseri och stillestånd. Den dyraste maskinen kan stå oanvänd. Hitta den mellanting som passar din verkliga produktion.
Varje maskin behöver kraft. Manuella bord behöver bara grundläggande belysning. Halvautomatiska och CNC-system behöver specifika elektriska inställningar. Du kan behöva lägga till nya ledningar. Du kan behöva en separat krets. Kostnaden för en elektriker ökar. Pneumatiska delar behöver tryckluft. Du måste köpa eller hyra en kompressor. Du måste också dra luftledningar till maskinen. Dessa kostnader överraskar ofta nya köpare. Be tillverkaren om en fullständig lista över behov innan du förbinder dig.
En ny maskin går inte av sig själv. Ditt lag behöver träning. Manuella tabeller kräver bara timmars övning. Halvautomatiska system behöver några dagar. CNC-system behöver veckor eller månader. Under träningen sjunker din produktion. Dina duktiga arbetare blir nybörjare igen. Denna stilleståndstid kostar dig pengar. Licensavgifter för programvara lägger till ytterligare en kostnad. Vissa CNC-paket tar ut årliga avgifter för uppdateringar och support. Andra tar betalt för varje mjukvaruplats. Fråga om dessa avgifter innan du skriver under.
ROI matematik jämför dina besparingar med dina utgifter. En ny maskin sänker arbetskostnaderna per ark. Du skär mer glas med färre personer. Räkna ut din nuvarande arbetskostnad per ark. Beräkna sedan kostnaden med den nya maskinen. Skillnaden gånger din dagliga volym ger ditt månatliga sparande. Dela maskinkostnaden med detta tal. Det talar om hur många månader du ska betala tillbaka. En återbetalningstid under 18 månader är bra. Allt över tre år kräver noggrann eftertanke.
Bättre noggrannhet innebär mindre avfall. En manuell operatör kan förstöra ett ark på tjugo. Ett CNC-system kan förstöra en på tvåhundra. Varje trasigt ark kostar dig material och arbete. Beräkna din nuvarande skrothastighet. Uppskatta priset efter att du köpt maskinen. Multiplicera skillnaden med din dagliga produktion och materialkostnad. Besparingarna ökar snabbt. Enbart denna minskning täcker ofta maskinbetalningen. Du får också gladare kunder av jämn kvalitet. Den goodwillen har verkligt värde för ditt företag.
En glasskärmaskin fungerar inte av sig själv. Det behöver utrymme runt sig. Den behöver ren luft. Den behöver säkerhetsutrustning. Du måste planera hela butiken, inte bara maskinen. Många köpare tänker bara på bordsstorleken. De glömmer lastutrymme, förvaringsställ och dammkontroll. Dessa detaljer påverkar ditt dagliga arbete och hur länge din maskin håller.
Din maskin behöver utrymme på alla sidor. Du behöver plats för att ta in glasskivor. Du behöver plats för att ta ut färdiga bitar. En bra regel är att lämna minst tre fot öppet utrymme på lastsidan. Detta utrymme låter dig flytta stora ark utan att träffa väggar eller andra verktyg. Du behöver också plats bakom maskinen för att krossa glaset. Arbetare står där för att knäppa skårat glas längs snittlinjerna. Trånga utrymmen tvingar fram obekväma rörelser. Otympliga rörelser orsakar olyckor och krossat glas.
Mät upp din verkstad innan du beställer någon maskin. Markera maskinens fotavtryck på golvet med tejp. Gå runt det markerade området med en provglasskiva. Testa dina rörelser. Denna enkla kontroll visar utrymmesproblem innan du spenderar pengar.
Tänk på hur glas rör sig genom din butik. Rålakan kommer till förvaringsstället. Arbetare flyttar dem till skärmaskinen. Avskurna bitar går till kantstationen. Denna väg bör röra sig i en riktning. Undvik stigar där arbetare bär glas förbi varandra. Placera skärmaskinen mellan din råglasförvaring och dina kantverktyg. Denna inställning skapar en naturlig produktionslinje. Du skär ner bärsträckan. Du minskar också chansen att två arbetare stöter på varandra medan de håller glas.
Eworld Machine erbjuder förköp hjälper till att planera din verkstadslayout. Denna tjänst är användbar för förstagångsköpare. Du får expertråd om maskinplacering, frigångszoner och arbetsflödesriktning innan du köper.
Glasskärning gör fint damm. Dessa små bitar svävar i luften. De landar på maskinytor. De hamnar i rörliga delar. Ett vakuumsystem tar bort dessa bitar vid källan. Du bör ansluta din skärmaskin till en dammuppsamlare. Enheten drar luft genom filter och fångar upp glasdamm. Ren luft går tillbaka in i verkstaden. Detta system skyddar dina arbetares lungor. Det håller också din maskin ren.
Glasdamm fungerar som sandpapper på maskindelar. Det sliter på lagren. Det repar styrskenor. Det blockerar sensorer. När smuts byggts upp sjunker noggrannheten snabbt. Du ser ojämna snitt. Du hör konstiga ljud från drivsystemet. Dessa tecken betyder att skadan redan har inträffat. Regelbunden rengöring stoppar detta problem. Torka av exponerade skenor i slutet av varje skift. Kontrollera luftfiltren varje vecka. Byt ut dem när de ser smutsiga ut. En liten städrutin tar minuter varje dag. Det sparar tusentals i reparationskostnader senare.
Glasskärmaskiner rör sig med kraft. Ett skärhuvud kan skada en hand som kommer i vägen. Ljusridåer skapar en osynlig säkerhetsbarriär. När något bryter strålen stannar maskinen direkt. Du bör leta efter maskiner med ljusridåer på alla lastsidor. Nödstoppsknappar måste sitta inom räckhåll. Placera dem i båda ändarna av maskinen. Testa dessa säkerhetsfunktioner ofta. Ett säkerhetssystem som havererar under en nödsituation är värre än inget system alls.
Vattenskärsystem behöver extra skydd. De sprutar vatten och slipande bitar vid högt tryck. Denna spray kan skada alla som står nära. Slutna skärområden håller sprayen i en förseglad kammare. Du laddar glas genom en dörr eller ett fönster. Maskinen skär inuti höljet. Du tar ut den färdiga biten efter att cykeln är slut. Denna design håller operatörerna säkra från högtrycksströmmen. Den håller även in buller och dimma från skärning. Om du väljer ett vattenjetsystem, kontrollera att kapslingen uppfyller gällande säkerhetsregler för tryckbärande anordningar.
Din glasskärmaskin arbetar hårt varje dag. Den behöver regelbunden vård. Om du skippar underhållet går det sönder. Olyckor stoppar ditt arbete. De kostar dig också pengar att fixa. En enkel daglig rutin stoppar de flesta problem. Du måste rengöra, kontrollera och olja in delarna. Dessa uppgifter tar minuter. De sparar dig dagar av förlorad tid senare.
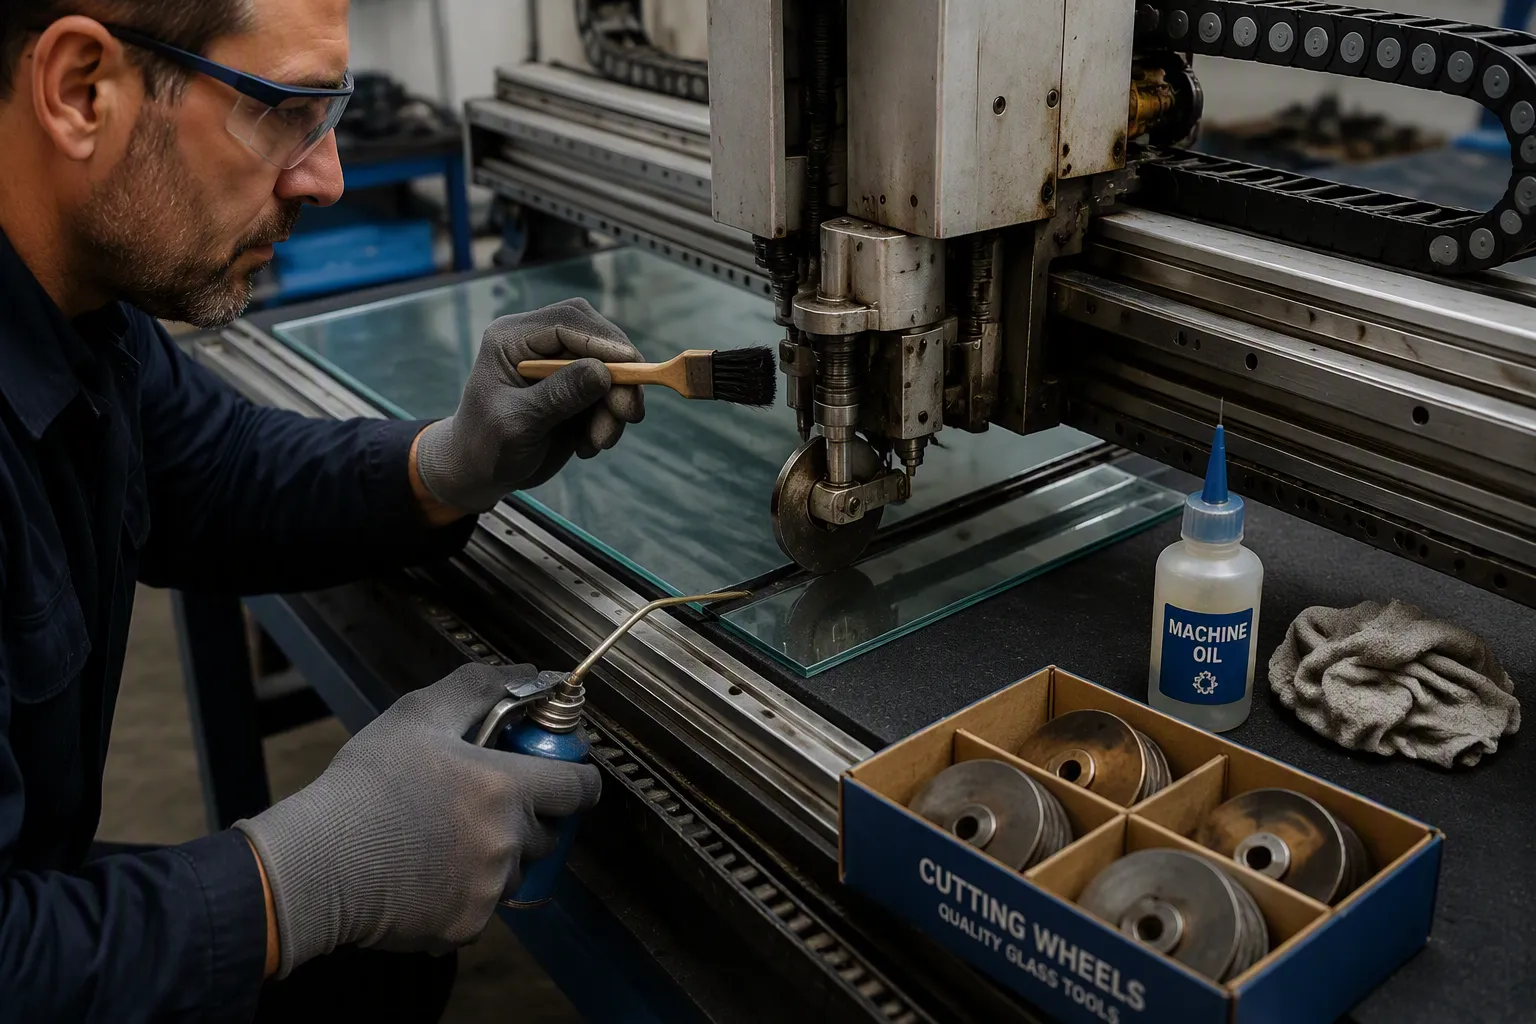
Börja varje dag med en snabb kontroll. Titta på skärhuvudet. Ta bort eventuellt glasdamm eller smuts du ser. Detta damm fungerar som sandpapper på rörliga delar. Det sliter på lager och repar styrskenor. När smuts kommer in i viktiga delar påskyndar det skador och kan orsaka plötsliga fel. En ren maskin går smidigare och håller längre.
Kontrollera ditt skärhjul varje morgon. Ett matt hjul gör ytliga snitt. Grunda snitt orsakar ojämna brott. Byt ut hjulet så snart det visar slitage. Att använda skärhjul av låg kvalitet ger dåliga resultat och belastar maskinen mer. Använd alltid delar som tillverkaren rekommenderar. De passar rätt och fungerar som de är designade. Håll reservhjul nära maskinen så att du snabbt kan byta dem.
Veckovis oljning håller din maskin i rörelse smidigt. Applicera den rekommenderade oljan på styrskenor och drivkedjor. Detta minskar friktionen mellan rörliga delar. Det stoppar också rost och korrosion. Följ tillverkarens schema för oljning. Olika maskiner behöver olika timing. Vissa behöver vård varje vecka. Andra behöver månatlig service. Skriv ner schemat och lägg upp det nära maskinen. Välj en person att hantera denna uppgift. På så sätt glöms ingenting.
Delar slits med tiden. De går sönder vid användning. Detta slitage leder till skakningar, snedställning och ojämna skärsår. Regelbunden olja bromsar denna process. Det håller din maskin exakt längre. Man fångar även upp små problem innan de blir stora. En lös bult eller sliten rem är lätt att fixa tidigt. Att ignorera det leder till plötsliga haverier som stoppar arbetet i flera dagar.
Automatisering låter bra. Det lovar snabbhet och jämn kvalitet. Men automation passar inte alla verkstäder. Manuell styrning ger dig flexibilitet som maskiner inte kan matcha. Du kan ändra din metod direkt. Du anpassar dig efter varje unik glasbit. Du hanterar anpassade beställningar utan omprogrammering. För specialarbete med låg volym är manuella bord fortfarande det rätta valet. De blir bara en flaskhals när den dagliga produktionen går över 500 kvadratmeter. Under den nivån fungerar de bra för dig.
Att laga maskiner först efter att de havererat är en av de största orsakerna till långa stillestånd. Utan en plan för att förhindra problem förvandlas små problem till stora haverier. Detta gäller både manuella och automatiserade maskiner. Du måste ta hand om vilken utrustning du än äger.
CNC-system ger mjukvarukomplexitet. Du behöver träna för att köra dem. Du behöver uppdateringar och licenser. Du behöver någon som förstår tekniken. För enkla produktionskörningar saktar denna komplexitet ner dig. En halvautomatisk eller manuell maskin avslutar jobbet snabbare. Du hoppar över programmeringssteget helt. Du slipper också risken för programvarufel. Fel i el- och styrsystem orsakar stora stillestånd i glasaffärer. Ett litet sensorproblem kan leda till felaktiga skärningar eller helt maskinstopp. Enklare maskiner har färre delar som kan gå sönder.
Innan du köper någon maskin, kontrollera supportnätverket. Vem fixar maskinen i ditt område? Hur snabbt kan de komma? En maskin utan lokal support blir ett problem. Du väntar veckor på reparationer. Ditt arbete upphör under den tiden. Fråga tillverkaren om deras servicetäckning. Eworld Machine erbjuder teknisk support och reservdelar efter försäljning. Detta stöd är viktigt för långsiktig underhållsplanering. Du vill ha en partner som hjälper dig att fortsätta springa.
Ha viktiga reservdelar till hands. Bälten, sensorer och skärhjul slits ofta ut. Att ha ersättningar redo låter dig fixa saker snabbt. Du slipper vänta på frakt. Du slipper också betala brådskande leveransavgifter. Fråga tillverkaren vilka delar som oftast misslyckas. Förvara dessa föremål först. Förvara dem på en ren, torr plats. Märk allt tydligt. Utbilda ditt team i hur man byter ut dessa delar. Denna förberedelse förvandlar en eventuell veckolång avstängning till en reparation på en timme.
Dålig förarutbildning leder till fel maskininställning och dåliga inställningar. Mänskliga fel är en av de främsta orsakerna till undvikbara stillestånd i glasanläggningar. Lägg tid på att träna dina arbetare. Lär dem bra skärmetoder. Visa dem hur man använder rätt tryck. Förklara varför poängsättning på en sammanhängande linje är viktig. Visa hur skärolja minskar friktionen och förbättrar skärkvaliteten. Kom ihåg att rengöra glaset efter skärning. Dessa små lärdomar förhindrar kostsamma misstag.
Din rätt maskin matchar dina glastyper, dagliga volym och budget. En halvautomatisk modell i mellanklassen tjänar ofta växande verkstäder väl. Välj en som tillåter framtida expansion.
Skapa en kortlista med tre maskiner. Begär livedemos med dina egna glasprover. Det billigaste alternativet leder till kostsamma stillestånd. Den mest avancerade maskinen kan sitta underutnyttjad.
En precisionsmaskin betalar sig snabbt. Andelen defekter sjunker från 14 % till under 3 %. Månadsavfallet faller från $7 000 till $1 400. Dessa besparingar ökar snabbt. Samarbeta med en pålitlig tillverkare som Eworld Machine. Deras kvalitetsutrustning och service efter försäljning ger sinnesfrid i flera år.
Nej. Du måste skära och forma härdat glas innan härdningsprocessen börjar. Att skära det efter härdning gör att hela arket splittras omedelbart. Planera ditt arbetsflöde därefter.
Byt ut ditt skärhjul när du märker ytliga skåror eller ojämna kanter. Ett matt hjul orsakar ojämna brott och flisning. Kolla det varje morgon. Håll reservhjul nära maskinen för snabba byten.
Använd en vanlig skärolja avsedd för glas. Det minskar friktionen och förbättrar poängkvaliteten. Vanliga alternativ inkluderar fotogen eller WD-40. Rengör glasytan efter skärning för att avlägsna rester.
Halvautomatiska brofräsar erbjuder den bästa balansen för blandade arbetsbelastningar. Manuella bord ger mer flexibilitet för unika föremål. Helautomatiska CNC-system utmärker sig vid repetitivt arbete med stora volymer men kräver mer inställningstid.
Manuell skärning tar timmar att lära sig grundläggande färdigheter. Halvautomatiska broskärare behöver några dagars träning. CNC-system kräver veckor eller månader. Under träningen sjunker din produktion. Ta med denna driftstopp i ditt köpbeslut.
För högt tryck skapar flisning längs med poänglinjen. För lite tryck lämnar en ytlig poäng som bryter ojämnt. Kontrollera dina kanter under ett mikroskop. Justera trycket tills flisningen håller sig under 0,3 mm för standardarbete.