Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-10-14 Походження: Сайт
Нерівні надрізи, сколені краї та несподіване розбиття скла безпосередньо знижують прибуток через відходи матеріалу та простої виробництва. Точне визначення основної причини неточності в a машина для різання скла вимагає відокремлення механічного зносу від неправильного калібрування програмного забезпечення та помилки оператора. Ви повинні спочатку визначити, чи проблема з’явилася раптово, чи поступово погіршувалася з часом.
Вирішення цих проблем вимагає ретельного огляду обладнання на підлозі. Ми оцінюємо все: від деградації ріжучого круга та стабільності підшипників до параметрів програмного забезпечення ЧПК та оптичних датчиків. Це визначає, чи потребує машина базового технічного обслуговування, заміни компонентів або повного структурного оновлення. Високий відсоток браку та затримки виконання напряму пов’язані з низькою якістю розрізу. Якщо аркуш флоат-скла, загартованого або ламінованого скла має неправильну оцінку, увесь лист стає брухтом. Нам потрібно усунути першопричину, перш ніж вона зруйнує чергову партію.
Механічний знос є основною причиною: тупі ріжучі диски, зношені підшипники та неправильно відрегульовані ріжучі головки є причиною більшості проблем із якістю кромок (відшарування, відколи та грубі злами).
Оптимізація параметрів має вирішальне значення: неправильна швидкість різання та тиск відносно товщини скла призведуть до непередбачуваного розбивання скла або його невідокремлення.
Програмне забезпечення та калібрування забезпечують точність розмірів: раптові зміни в точності розмірів або нерівні форми зазвичай виникають через неправильне калібрування осі ЧПК, ослаблені ремені або пошкоджені векторні файли.
Оцініть термін служби обладнання: Хронічні неточності в старіючій машині для різання скла часто виправдовують рентабельність модернізації до сучасної автоматичної машини для різання скла з ЧПУ з функціями самокалібрування та вбудованою автоматизацією.
Зміст
Низька якість різання скла збільшує відходи матеріалу, витрати на переробку та простої виробництва. Неточні надрізи, відколи та мікротріщини можуть вплинути на наступні процеси, такі як кромка, свердління та відпустка. Раннє виявлення дефектів різання допомагає виробникам зменшити кількість браку та підтримувати ефективне виробництво за допомогою надійних машин для різання скла.
Дефекти різання скла можуть розвиватися раптово або поступово, залежно від основної причини. Раптові помилки розмірів часто вказують на проблеми з програмним забезпеченням або позиціонуванням, тоді як поступова втрата точності може бути результатом механічного зносу. Моніторинг моделей дефектів допомагає операторам виявляти проблеми та застосовувати цільове обслуговування.
Поширений симптом |
Можлива причина |
Рекомендована дія |
|---|---|---|
Раптові помилки розмірів |
Налаштування ЧПУ або прослизання ременя |
Перевірте параметри програмного забезпечення та натяг ременя |
Поступова втрата точності |
Зношені шестерні або компоненти приводу |
Перевірте трансмісію та повторно відкалібруйте осі |
Грубі або подрібнені краї |
Зношені ріжучі диски або підшипники |
Огляньте та замініть пошкоджені компоненти |
Неповна оцінка |
Неправильний тиск або недостатня кількість оливи |
Перевірте тиск повітря та мастило |
Механічні несправності машини для різання скла зазвичай включають зношені ріжучі диски, пошкоджені підшипники, нестабільний тиск різання або зміщення системи приводу. Безперервна робота та накопичення скляного пилу прискорюють знос компонентів. Регулярні перевірки та своєчасна заміна витратних матеріалів допомагають підтримувати точність різання та скорочують несподівані простої.
Зношення ріжучого круга для скла спричиняє нерівномірні подряпини, сколені краї та неоднорідні поломки. Зношені підшипники також можуть створювати бічний рух, впливаючи на точність різання навіть із новим колесом. Оператори повинні перевірити стан коліс, вибрати відповідні кути різання для товщини скла та перевірити стабільність підшипників відповідно до специфікацій виробника.
Тиск різання скла має залишатися стабільним, щоб отримати рівномірні лінії надрізу. Коливання пневматичного тиску, забруднені клапани або неправильне вирівнювання ріжучої головки можуть спричинити неповні надрізи та дефекти країв. Регулярне обслуговування подачі повітря, калібрування тиску та перевірка вирівнювання ріжучої головки допомагають покращити якість різання.
Вирівнювання порталу машини для різання скла безпосередньо впливає на точність розмірів. Зношені зубчасті паси, шестерні або компоненти зубчастої зубчастої рейки можуть створювати люфт і помилки позиціонування, що призводить до неточних форм. Перевірка прямокутності порталу, перевірка компонентів приводу та повторне калібрування осей ЧПК допомагають відновити точність різання.
Неправильні робочі параметри можуть вплинути на точність різання, навіть якщо обладнання працює належним чином. Оператори повинні регулювати швидкість різання, тиск і змащення відповідно до товщини скла та характеристик матеріалу. Правильні налаштування допомагають верстати для різання скла забезпечують постійну якість забивання та зменшують відходи матеріалу.
Швидкість і тиск різання скла повинні відповідати товщині матеріалу. Більш товсте скло зазвичай вимагає інших параметрів різання, ніж тонкі листи. Надмірна швидкість може призвести до неповного забивання, тоді як невідповідний тиск або швидкість можуть призвести до відколів і нерівномірних поломок. Правильне налаштування параметрів покращує точність різання та якість краю.
Масло для різання скла допомагає підтримувати постійне надрізання та підтримує контрольоване відділення скла. Неправильна в'язкість, недостатнє змащення або забиті лінії подачі можуть спричинити шорсткі краї, передчасний знос відрізного круга та непередбачувану поломку. Оператори повинні вибрати відповідні рідини для флоат-скла та скла з покриттям.
Якість скляної поверхні безпосередньо впливає на ефективність різання. Пил, подряпини, залишки полірування та зміни товщини можуть перервати зазубрини та спричинити неточні розрізи. Регулярне очищення поверхні, перевірка матеріалу та відповідне регулювання тиску допомагають підтримувати стабільні результати різання, особливо під час обробки скла з покриттям або неоднорідного скла.
Точність різання скла з ЧПУ залежить від правильного налаштування програмного забезпечення, оптичних датчиків і калібрування осі. Помилки під час різання файлів, позиціонування скла або руху машини можуть спричинити відхилення розмірів. Регулярне калібрування та перевірка програмного забезпечення допомагають підвищити точність різання та зменшити виробничі дефекти.
Системи оптичного сканування визначають положення та вирівнювання скла перед розрізанням. Брудні датчики, неправильне калібрування або забруднення поверхні можуть спричинити неточне визначення країв і неправильні траєкторії різання. Регулярне очищення датчика та перевірка вирівнювання допомагають підтримувати точність позиціонування.
Програмне забезпечення для різання скла з ЧПК використовує цифрові файли, такі як DXF, для створення траєкторій різання. Відкриті контури, лінії, що перекриваються, неправильна компенсація інструменту або невідповідні налаштування вводу можуть спричинити помилки розмірів і відколи країв. Правильна підготовка файлу та перевірка шляху різання допомагають запобігти дефектам, пов’язаним з програмуванням.
Калібрування осі з ЧПК забезпечує точне переміщення ріжучої головки та порталу. Помилки в позиціонуванні двигуна, зношені компоненти трансмісії або механічний опір можуть спричинити відхилення розмірів. Регулярна перевірка двигунів, напрямних рейок і налаштувань керування рухом допомагає підтримувати точність.
Рішення щодо ремонту чи заміни машини для різання скла залежить від механічного стану, надійності системи керування та витрат на обслуговування. Локалізований ремонт може відновити продуктивність, коли структура машини залишається стабільною, тоді як постійні проблеми з точністю та застарілі компоненти можуть виправдати заміну обладнання.
Ремонт скляної ріжучої головки підходить, коли рама машини, система приводу та контролер ЧПК залишаються надійними. Заміна зношених підшипників, пневматичних циліндрів, клапанів і ріжучих компонентів може відновити тиск надрізу та точність різання. Регулярна перевірка компонентів допомагає продовжити термін служби обладнання.
Модернізація машини для різання скла може знадобитися, якщо повторне калібрування не вдається, структурні компоненти втрачають стабільність або запасні частини стають недоступними. Застарілі системи ЧПК і часті перерви у виробництві також можуть збільшити експлуатаційні витрати. Виробники повинні порівнювати витрати на ремонт з перевагами сучасного обладнання.
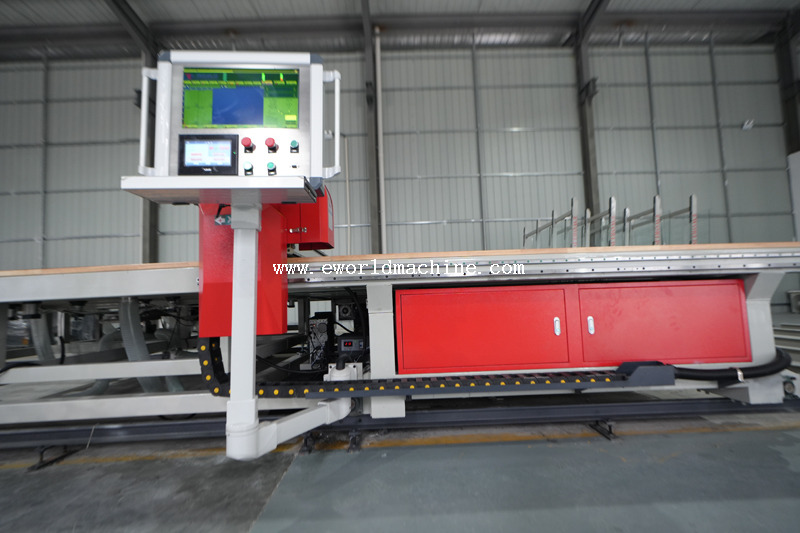
Автоматичні машини для різання скла з ЧПК можуть підвищити продуктивність завдяки точному контролю руху, автоматизованому завантаженню, оптимізації різання та додатковим системам маркування. Ці функції допомагають зменшити ручну обробку, матеріальні відходи та виробничі помилки. Досліджуйте Eworld's рішення для автоматичних машин для різання скла для оцінки конфігурацій обладнання для різних виробничих вимог.
Профілактичне технічне обслуговування верстатів для різання скла допомагає підтримувати точність різання та скорочувати непередбачені простої. Регулярне очищення, змащування, механічні перевірки та калібрування датчиків запобігають накопиченню сміття та зносу компонентів. Послідовний графік технічного обслуговування забезпечує стабільну якість виробництва та довший термін служби обладнання.
Щоденне технічне обслуговування верстата для різання скла має включати видалення скляного пилу, очищення столу для різання та перевірку напрямних рейок і компонентів трансмісії. Щотижневі перевірки повинні охоплювати оптичні датчики, пристрої безпеки та системи змащення. Використання відповідних інструментів для очищення допомагає запобігти пошкодженню прецизійних компонентів абразивними частинками.
Правильне змащення вимиває забруднення та забезпечує плавний швидкий хід. Перевірка компонентів за встановленим графіком рано виявляє розтягнення ременів і несправність пневматики.
компонент |
Періодичність перевірки |
Технічне обслуговування |
|---|---|---|
Лінійні напрямні |
Щотижня |
Протріть і нанесіть літієве мастило, вказане виробником. |
Рейкові та шестерні |
Щотижня |
Очистіть скляний пил і нанесіть мастило для важких передач. |
Система ріжучої рідини |
Щодня |
Перевірте рівень рідини, перевірте швидкість потоку та усуньте засмічення форсунок. |
Ремені ГРМ |
Щомісяця |
Перевірте наявність зношень, виміряйте натяг і відкалібруйте вісь, якщо вона відрегульована. |
Підшипники ріжучої головки |
Раз на два тижні |
Перевірте бічний люфт за допомогою циферблатного індикатора та замініть, якщо виявлено коливання. |
Пневматичні фільтри |
Щомісяця |
Злийте водозбірники та замініть фільтруючі елементи, щоб забезпечити подачу чистого повітря. |
Щоб відновити якість виробництва та усунути неточні розрізи, зробіть наступні кроки сьогодні:
Виміряйте діагоналі вашого наступного великого розрізу, щоб перевірити прямокутність порталу та визначити структурний дрейф.
Перевірте підшипники ріжучої головки на боковий люфт за допомогою циферблатного індикатора, щоб виключити механічне коливання.
Переконайтеся, що у системі подачі повітря працює охолоджувальний осушувач для захисту пневматичних пропорційних клапанів від вологи.
Оновіть параметри компенсації люфту програмного забезпечення для ЧПК і переконайтеся, що всі файли DXF використовують закриті полілінії.
A: Неправильний тиск різання, тупий ріжучий диск або недостатня кількість рідини для різання перешкоджають чистому відриву. Ці проблеми призводять до того, що мікротріщини є надто дрібними або непостійними, що змушує скло непередбачувано тріскатися вздовж лінії надрізу під час фази прориву.
Відповідь: Зазвичай це вказує на зношені підшипники, що спричиняють хитання колеса, або швидкість різання, яка встановлена надто високою для конкретної товщини скла. Колесо скаче по поверхні замість того, щоб підтримувати безперервний контакт, що призводить до надмірних задирок і нерівних країв.
A: Раптові неточності зазвичай виникають через зісковзування ременів ГРМ, ослабленого установочного гвинта на ведучій шестерні, брудного оптичного датчика, що неправильно зчитує край скла, або раптової втрати калібрування осі ЧПК через електричні перешкоди.
A: Зменшіть тиск різання, переконайтеся, що кут ріжучого круга відповідає вашій конкретній товщині скла (наприклад, 135 градусів для тонкого скла, 145 градусів для більш товстого скла), і забезпечте послідовний, рівномірний потік оливи правильної в’язкості.
Відповідь: Це часто спричинено програмними помилками зміщення, незамкненими векторами у файлі дизайну, неправильно вирівняними сканерами оптичної реєстрації або пропущеними кроками в крокових двигунах під час швидкого руху. Перевірте свій G-код і очистіть лазерні датчики визначення країв.