بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-10-14 منبع: سایت
ارتقاء تجهیزات کارخانه مستلزم ایجاد تعادل بین نیاز فوری به توان عملیاتی بالاتر در مقابل واقعیت های مخارج سرمایه ای و آمادگی تسهیلات است. انتخاب تجهیزات اشتباه منجر به یکی از دو نتیجه پرهزینه می شود. ممکن است بیش از حد روی فناوری پیچیده ای سرمایه گذاری کنید که حجم تولید شما نمی تواند آن را پشتیبانی کند. از طرف دیگر، ممکن است در سیستمهای متکی به دستی که گلوگاه ایجاد میکنند، ضایعات مواد را افزایش میدهند و مهلتهای تولید را از دست میدهند، کمتر سرمایهگذاری کنید. این راهنما یک ارزیابی فنی از CNC (کنترل عددی کامپیوتری) و معماری های برش شیشه نیمه اتوماتیک ارائه می دهد. ما این سیستم ها را از نظر دقت، سازگاری مواد و خطرات اجرا مقایسه می کنیم. مدیران کارخانه می توانند از این داده ها برای اتخاذ یک تصمیم تدارکات مبتنی بر شواهد استفاده کنند که با تقاضاهای تولید خاص آنها همسو باشد. ما تفاوتهای مکانیکی، الزامات یکپارچهسازی نرمافزار، و ارتقاء امکانات مورد نیاز برای پشتیبانی از هر سیستم در کف کارخانه را بررسی میکنیم.
حجم تولید در مقابل پیچیدگی: سیستمهای CNC در محیطهای با ترکیب بالا و حجم بالا که به برشهای هندسی پیچیده نیاز دارند برتری دارند، در حالی که سیستمهای نیمه خودکار برای پردازش دستهای استاندارد و خط مستقیم بسیار کارآمد هستند.
بازدهی مواد: ماشینهای CNC به طور بومی با نرمافزار حروفچینی و تودرتوی خودکار ادغام میشوند و به میزان قابل توجهی ضایعات شیشه را در مقایسه با روشهای نیمه خودکار کاهش میدهند.
آمادگی عملیاتی: ماشینهای نیمه اتوماتیک به آموزش اپراتور تخصصی کمتری نیاز دارند و زیرساختهای تسهیلات کمتری دارند و مسیر سریعتری را برای استقرار ارائه میدهند.
فهرست مطالب
قبل از خرید تجهیزات جدید، گلوگاه های موجود در تولید برش شیشه، مانند سرعت پایین پردازش، نرخ شکستگی بالا، یا قابلیت های محدود برش شکل را شناسایی کنید. برای تعیین ظرفیت و سطح اتوماسیون مورد نیاز کارخانه شما، خروجی روزانه، دقت برش و تاخیرهای تولید پایین دستی را ارزیابی کنید.
انتخاب دستگاه برش شیشه به مواد پردازش شده بستگی دارد. شیشه فلوت استاندارد، شیشه لمینت و شیشه با روکش Low-E به فشارهای برش و روشهای جابجایی متفاوتی نیاز دارند. شیشههای ضخیمتر به چرخهای امتیازدهی مناسب و سیستمهای شکستگی نیاز دارند، در حالی که پوششهای حساس برای جلوگیری از آسیبدیدگی سطح نیاز به رسیدگی دقیق دارند.
بهینه سازی برش شیشه به سازندگان کمک می کند تا استفاده از مواد را بهبود بخشند و ضایعات را کاهش دهند. نرم افزار تودرتوی خودکار، اندازه ها و اشکال مختلف شیشه را به طور موثر بر روی ورق های بزرگ مرتب می کند و برش ها را به حداقل می رساند. نظارت بر بازده مواد و بقایای قابل استفاده مجدد به کارخانه ها کمک می کند تا هزینه ها را کنترل کنند و سودآوری تولید را بهبود بخشند.
اتوماسیون برش شیشه وابستگی به موقعیت یابی دستی و تجربه اپراتور را کاهش می دهد. سیستمهای CNC از پارامترهای برش برنامهریزی شده برای بهبود سازگاری استفاده میکنند، در حالی که ماشینهای نیمه اتوماتیک به تنظیمات عملی و جابجایی مواد نیاز دارند. هنگام انتخاب تجهیزات، کارخانه ها باید در دسترس بودن نیروی کار، الزامات آموزشی و حجم تولید را ارزیابی کنند.
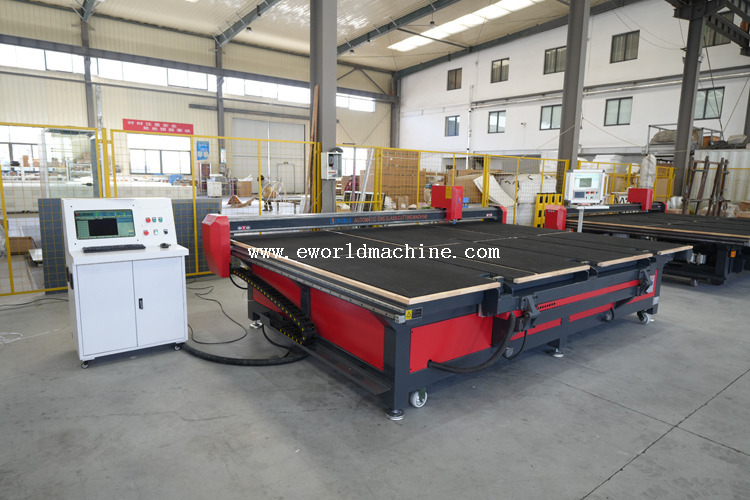
دستگاه های برش شیشه CNC از کنترل خودکار حرکت، نرم افزار مسیر برش و فشار امتیازدهی قابل تنظیم برای پردازش اندازه ها و اشکال مختلف شیشه استفاده می کنند. آنها از الگوهای برش پیچیده پشتیبانی می کنند، دقت را بهبود می بخشند و مداخله دستی را کاهش می دهند. Eworld's را کاوش کنید ماشین های برش شیشه اتوماتیک برای پیکربندی های تولید مناسب.
ماشین های برش شیشه نیمه اتوماتیک امتیازدهی موتوری را با موقعیت یابی شیشه ای دستی، تنظیمات پارامترها و عملیات شکستگی ترکیب می کنند. آنها معمولاً برای کارگاه های کوچکتر که ورق های شیشه ای مستطیلی استاندارد را پردازش می کنند مناسب هستند. در مقایسه با سیستمهای CNC، سرمایهگذاری اولیه کمتری را ارائه میکنند، اما نیاز به مشارکت بیشتر اپراتور دارند و انعطافپذیری کمتری را برای اشکال پیچیده فراهم میکنند.
دستگاه های برش شیشه CNC موقعیت یابی خودکار و فشار برش ثابت را ارائه می دهند و به دستیابی به دقت بالاتر نسبت به سیستم های نیمه اتوماتیک کمک می کنند. بسته به مشخصات دستگاه، تجهیزات CNC ممکن است تحمل حدود 0.15 ± میلی متر را پشتیبانی کنند، در حالی که برش نیمه اتوماتیک می تواند تنوع بیشتری داشته باشد. امتیازدهی دقیق، تراشه لبه، ضایعات مواد، و نقص پردازش پایین دست را کاهش می دهد.
ماشینهای برش شیشه CNC راندمان تولید را از طریق مسیرهای برش خودکار، حرکت سر بهینه و سرعتهای کاری ثابت بهبود میبخشند. ماشین های نیمه اتوماتیک بیشتر به کنترل اپراتور و تنظیمات دستی بستگی دارند که می تواند تغییرات زمان چرخه را افزایش دهد. اتوماسیون CNC به ویژه برای پردازش شیشه با حجم بالا و برنامه های تولید قابل پیش بینی مفید است.
نرمافزار بهینهسازی برش شیشه از تودرتوی خودکار برای چیدمان اشکال و ابعاد مختلف بر روی ورقهای شیشهای استفاده میکند. سیستمهای CNC میتوانند مسیرهای برش و استفاده از مواد را بهینه کنند و بریدگیها و ضایعات را کاهش دهند. در مقایسه با برنامه ریزی چیدمان دستی، بهینه سازی خودکار به ویژه برای سفارشات با اندازه های مختلف و تولید در مقیاس بزرگ ارزشمند است.
تعمیر و نگهداری دستگاه برش شیشه CNC شامل تمیز کردن سنسور، بازرسی سیستم سروو، بررسی نرم افزار و کالیبراسیون منظم است. ماشینهای نیمه اتوماتیک معمولاً به تعمیر و نگهداری سادهتری مانند روانکاری ریل راهنما، بازرسی سیستم پنوماتیک و تعویض چرخ برش نیاز دارند. هر دو نوع ماشین از نگهداری پیشگیرانه برای حفظ دقت برش و به حداقل رساندن زمان خرابی بهره می برند.
مورد تعمیر و نگهداری |
دستگاه برش شیشه CNC |
دستگاه نیمه اتوماتیک |
|---|---|---|
روزانه |
سنسورها را تمیز کنید، روغن برش و فشار هوا را بررسی کنید |
میز برش را تمیز کنید و توقف های مکانیکی را بررسی کنید |
هفتگی |
اجزای درایو و سیستم های خلاء را بررسی کنید |
ریل ها را روغن کاری کنید و شیلنگ های پنوماتیک را بررسی کنید |
ماهانه |
تراز محورها و اتصالات الکتریکی را بررسی کنید |
تسمه ها و چرخ های برش را بررسی کنید |
سرویس دوره ای |
عیب یابی و کالیبراسیون سیستم |
تنظیمات مکانیکی و تعویض قطعات |
ماشین های برش شیشه CNC نیاز به سرمایه گذاری اولیه بالاتری دارند اما می توانند هزینه های طولانی مدت را از طریق صرفه جویی در نیروی کار، بهبود استفاده از مواد و افزایش ظرفیت تولید کاهش دهند. تجهیزات نیمه اتوماتیک هزینه های اولیه کمتری را برای عملیات های کوچکتر ارائه می دهند. خریداران باید قیمت تجهیزات، خروجی مورد انتظار، کاهش ضایعات و هزینه های تعمیر و نگهداری را هنگام محاسبه ROI مقایسه کنند.
تجهیزات برش شیشه CNC معمولاً به دلیل موتورهای سروو، سیستمهای خلاء و کنترلهای خودکار، برق بیشتری مصرف میکنند. ماشین های نیمه اتوماتیک معمولاً نیاز به توان کمتری دارند. با این حال، سیستمهای CNC ممکن است بازده انرژی بهتری در هر متر مربع شیشه فرآوریشده در طول تولید با حجم بالا به دست آورند. مصرف واقعی به پیکربندی ماشین و شرایط عملکرد بستگی دارد.
اتوماسیون برش شیشه CNC کار دستی را کاهش می دهد اما به اپراتورهایی نیاز دارد که با نرم افزار برش، تنظیمات دستگاه و عیب یابی آشنا باشند. ماشینهای نیمه اتوماتیک معمولاً شامل کنترلهای سادهتر اما نیروی کار بیشتر هستند. تولیدکنندگان باید آموزش اپراتور، نیازهای کارکنان، حجم تولید و هزینه نیروی کار را هنگام انتخاب تجهیزات ارزیابی کنند.
ادغام دستگاه برش شیشه CNC نیاز به سازگاری با نرم افزارهای تولیدی موجود و فایل های برش دیجیتال دارد. خریداران باید فرمت های پشتیبانی شده مانند DXF و اتصال ERP یا MES موجود را در صورت لزوم تأیید کنند. تست سازگاری نرم افزار قبل از نصب به جلوگیری از خطاهای انتقال داده و وقفه در تولید کمک می کند.
آموزش دستگاه برش شیشه CNC باید عملیات نرم افزار، بهینه سازی مسیر برش، کالیبراسیون دستگاه و رویه های ایمنی را پوشش دهد. آموزش های پشتیبانی شده توسط سازنده و پیاده سازی تدریجی تجهیزات به اپراتورها کمک می کند تا با گردش کار خودکار سازگار شوند. حفظ تجهیزات موجود در طول انتقال می تواند اختلالات تولید را کاهش دهد.
نصب دستگاه برش شیشه CNC به فضای کف کافی، توان الکتریکی پایدار و منبع هوای فشرده مناسب نیاز دارد. برخی از سیستم ها نیز به تجهیزات خلاء و فضای بارگذاری اضافی نیاز دارند. برای جلوگیری از تاخیر در نصب، تولیدکنندگان باید قبل از خرید، الزامات ابزار خاص ماشین و طرح کارخانه را بررسی کنند.
زیرساخت مورد نیاز |
مشخصات CNC |
مشخصات نیمه اتوماتیک |
|---|---|---|
تامین برق |
3 فاز، 400V/480V، ولتاژ پایدار مورد نیاز. |
تک فاز یا سه فاز با تحمل ولتاژ پایین. |
هوای فشرده |
6-8 بار، کاملا خشک و بدون روغن. |
4-6 بار، هوای استاندارد مغازه قابل قبول است. |
فضای طبقه |
ردپای بزرگ برای بارگیری، برش و جداول برش. |
ردپای فشرده، اغلب یک میز مستقل. |
اتصال به شبکه |
اترنت سخت برای ادغام ERP و MES. |
هیچ مورد نیاز نیست. |
هیچ دستگاه برتر جهانی برای هر کارخانه وجود ندارد. انتخاب درست به طور کامل توسط ترکیب محصول خاص، تقاضای حجم و محدودیت سرمایه تعیین می شود. اگر مرکز شما حجم های بالا، اشکال سفارشی، ضخامت های شیشه های مختلف را پردازش می کند یا نیاز به ادغام دقیق با نرم افزار مدیریت کارخانه دارد، یک سیستم CNC را انتخاب کنید. اگر تولید شما متشکل از برش های استاندارد و مستقیم است که در آن استقرار سریع و هزینه های اولیه پایین تر اولویت فوری است، یک ماشین نیمه اتوماتیک را انتخاب کنید.
قبل از تصمیم گیری نهایی برای خرید، اقدامات قابل اجرا زیر را انجام دهید:
با استفاده از داده های تولید تاریخی واقعی خود، یک مطالعه زمان و شبیه سازی بهینه سازی بازده از تولیدکنندگان تجهیزات درخواست کنید.
یک ممیزی جامع از تأسیسات انجام دهید تا تأیید کنید که سیستم های الکتریکی و هوای فشرده شما با مشخصات تجهیزات خودکار مطابقت دارند.
نرخ های قراضه فعلی خود را ارزیابی کنید تا ارزش مالی دقیق بهبود بازدهی 5 تا 10 درصد را تعیین کنید.
برای اطمینان از سازگاری با سیستم ERP موجود خود، به یک اثبات مفهوم یکپارچه نرم افزار از فروشنده نیاز دارید.
A: با رعایت دقیق برنامه های نگهداری پیشگیرانه، یک ماشین صنعتی معمولا بین 10 تا 15 سال عمر می کند. مدلهای CNC برای سازگاری با شبکههای کارخانهای مدرن، در طول این چرخه عمر نیاز به ارتقاء رایانه و نرمافزار دارند. اجزای مکانیکی مانند ریل های راهنما، چرخ دنده های رک و پینیون، و موتورهای سروو نیاز به تعویض دوره ای بر اساس میزان استفاده از شیفت و حجم برش دارند.
A: خیر. ماشین های نیمه اتوماتیک به طور خاص برای برش های مستقیم طراحی شده اند. پل موتوری در امتداد یک محور حرکت می کند در حالی که اپراتور ابعاد مخالف را تعیین می کند. پردازش منحنیهای پیچیده، دایرهها یا اشکال هندسی سفارشی به قابلیتهای درونیابی چند محوره یک سیستم کاملاً خودکار CNC نیاز دارد.
پاسخ: نرمافزار تودرتوی خودکار معمولاً بازده مواد را بین 5 تا 15 درصد، بسته به کارایی پایه فرآیندهای دستی شما، بهبود میبخشد. این نرمافزار از الگوریتمهایی برای قفل کردن اشکال، اشتراکگذاری خطوط برش و استفاده از حداکثر مساحت سطح یک صفحه جامبو استفاده میکند. این ضایعات اسکلت را به شدت کاهش می دهد و مواد قابل استفاده را به حداکثر می رساند.
پاسخ: سیستمهای CNC معمولاً به یک منبع برق 3 فاز پایدار نیاز دارند، اغلب 400 ولت یا 480 ولت بسته به منطقه شما. آنها همچنین به یک منبع اختصاصی از هوای فشرده تمیز، خشک و بدون روغن نیاز دارند که معمولاً با فشار 6 تا 8 بار تحویل داده می شود. رطوبت یا روغن در خطوط هوا به شدت به دریچه های حساس تناسبی آسیب می رساند.
A: ماشین های CNC از شیرهای متناسب الکترونیکی برای تنظیم دینامیک فشار پنوماتیک استفاده می کنند. نرم افزار مشخصات مواد را از لیست برش می خواند و به طور خودکار نیروی رو به پایین روی چرخ امتیازدهی را افزایش یا کاهش می دهد. این امر نفوذ بهینه را بدون خرد کردن پوششهای ظریف یا شکست در امتیازدهی ورقهای چند لایه ضخیم تضمین میکند.
پاسخ: مهارت عملیاتی پایه تقریباً یک تا دو هفته آموزش اختصاصی در محل را می طلبد. تسلط بر عیب یابی پیشرفته، برنامه نویسی شکل سفارشی و نرم افزارهای بهینه سازی بازده می تواند چندین ماه طول بکشد. فروشندگان معمولاً آموزش نصب اولیه را ارائه می دهند و به دنبال آن ماژول های پیشرفته پس از اینکه اپراتور با اجرای روزانه تولید راحت باشد، ارائه می دهند.