እይታዎች 0 ፡ ደራሲ፡ የጣቢያ አርታዒ የህትመት ጊዜ፡ 2026-10-14 መነሻ ጣቢያ
የፋብሪካ መሣሪያዎችን ማሻሻል የካፒታል ወጪን እና የፋሲሊቲ ዝግጁነት እውነታን በማነፃፀር ፈጣን የፍጆታ ፍላጎትን ማመጣጠን ይጠይቃል። የተሳሳተ መሳሪያ መምረጥ ከሁለት ውድ ውጤቶች ወደ አንዱ ይመራል. የምርት መጠንዎ ሊደግፈው በማይችለው ውስብስብ ቴክኖሎጂ ላይ ከመጠን በላይ መዋዕለ ንዋይ ማፍሰስ ይችላሉ። በአማራጭ፣ ማነቆዎችን የሚፈጥሩ፣ የቁሳቁስ ብክነትን የሚጨምሩ እና የማምረቻ ቀነ-ገደቦችን የሚያስከትሉ በእጅ-ጥገኛ ስርዓቶች ላይ ኢንቨስት ማድረግ ይችላሉ። ይህ መመሪያ የCNC (የኮምፒውተር ቁጥር ቁጥጥር) እና ከፊል አውቶማቲክ የመስታወት መቁረጫ አርክቴክቸር ቴክኒካዊ ግምገማን ያቀርባል። እነዚህን ስርዓቶች በትክክለኛነት፣ በቁሳቁስ መላመድ እና በትግበራ ስጋቶች ላይ እናነፃፅራለን። የእጽዋት አስተዳዳሪዎች ይህንን መረጃ ተጠቅመው በማስረጃ ላይ የተመሰረተ የግዥ ውሳኔ ከልዩ የምርት ፍላጎታቸው ጋር የሚስማማ። በፋብሪካው ወለል ላይ ያለውን እያንዳንዱን ስርዓት ለመደገፍ የሚያስፈልጉትን የሜካኒካል ልዩነቶች, የሶፍትዌር ውህደት መስፈርቶች እና የፋሲሊቲ ማሻሻያዎችን እንሰብራለን.
የምርት መጠን ከውስብስብነት ጋር ሲነጻጸር ፡ የCNC ሲስተሞች ከፍተኛ ድብልቅ እና ከፍተኛ መጠን ባላቸው አካባቢዎች የተወሳሰቡ የጂኦሜትሪክ መቆራረጦችን የሚጠይቁ ሲሆኑ ከፊል አውቶማቲክ ስርዓቶች ደረጃውን የጠበቀ ቀጥተኛ መስመር ባች ሂደትን ለማካሄድ በጣም ቀልጣፋ ናቸው።
የቁሳቁስ ምርት ፡ የCNC ማሽኖች ከፊል አውቶማቲክ ዘዴዎች ጋር ሲነፃፀሩ ጉልህ በሆነ መልኩ ከአውቶማቲክ መክተቢያ እና መክተቻ ሶፍትዌር ጋር ይዋሃዳሉ።
የክዋኔ ዝግጁነት ፡ ከፊል አውቶማቲክ ማሽኖች ያነሰ ልዩ የኦፕሬተር ስልጠና ያስፈልጋቸዋል እና ዝቅተኛ የመገልገያ መሠረተ ልማት መስፈርቶች አሏቸው፣ ይህም ወደ ማሰማራቱ ፈጣን መንገድ ነው።
ማውጫ
አዳዲስ መሳሪያዎችን ከመግዛትዎ በፊት እንደ ቀርፋፋ የሂደት ፍጥነት ፣ ከፍተኛ የመሰባበር መጠን ወይም የቅርጽ የመቁረጥ ችሎታዎች ያሉ ነባር የመስታወት መቁረጫ የምርት ማነቆዎችን ይለዩ። ፋብሪካዎ የሚፈልገውን አቅም እና አውቶሜሽን ደረጃ ለመወሰን ዕለታዊ ምርትን፣ ትክክለኛነትን እና የታችኛውን ተፋሰስ ምርት መዘግየቶችን ይገምግሙ።
የመስታወት መቁረጫ ማሽን ምርጫ በተቀነባበሩት ቁሳቁሶች ላይ የተመሰረተ ነው. ደረጃውን የጠበቀ ተንሳፋፊ መስታወት፣ የታሸገ መስታወት እና ዝቅተኛ-ኢ ሽፋን ያለው ብርጭቆ የተለያዩ የመቁረጥ ግፊቶችን እና የአያያዝ ዘዴዎችን ይፈልጋሉ። የወፍራም መስታወት ተስማሚ የሆነ የውጤት መስጫ መንኮራኩሮች እና ብልጭ ድርግም የሚሉ ስርዓቶች ያስፈልጉታል፣ ስሱ ሽፋን ደግሞ የገጽታ ጉዳትን ለመከላከል ጥንቃቄ የተሞላበት አያያዝን ይፈልጋል።
የመስታወት መቆራረጥ ማመቻቸት አምራቾች የቁሳቁስ አጠቃቀምን እንዲያሻሽሉ እና ቆሻሻን እንዲቀንሱ ይረዳል። አውቶማቲክ የጎጆ ሶፍትዌሮች የተለያዩ የመስታወት መጠኖችን እና ቅርጾችን በትልልቅ ሉሆች ላይ በብቃት ያዘጋጃል ይህም መቆራረጥን ይቀንሳል። የቁሳቁስ ምርትን እና እንደገና ጥቅም ላይ የሚውሉ ቅሪቶችን መከታተል ፋብሪካዎች ወጪዎችን ለመቆጣጠር እና የምርት ትርፋማነትን ለማሻሻል ይረዳል።
የመስታወት መቁረጫ አውቶሜሽን በእጅ አቀማመጥ እና በኦፕሬተር ልምድ ላይ ጥገኛነትን ይቀንሳል። የ CNC ስርዓቶች ወጥነትን ለማሻሻል በፕሮግራም የተሰሩ የመቁረጫ መለኪያዎችን ይጠቀማሉ, ከፊል አውቶማቲክ ማሽኖች ተጨማሪ የእጅ ማስተካከያ እና የቁሳቁስ አያያዝ ያስፈልጋቸዋል. ፋብሪካዎች መሳሪያዎችን በሚመርጡበት ጊዜ የሰው ኃይል አቅርቦትን, የስልጠና መስፈርቶችን እና የምርት መጠንን መገምገም አለባቸው.
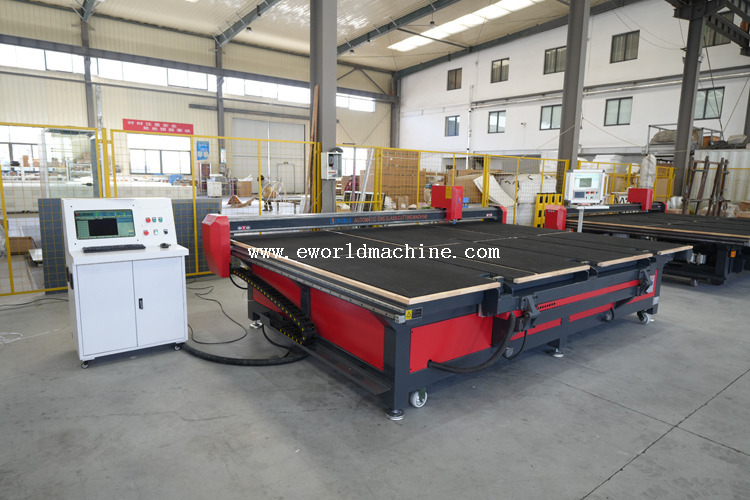
የ CNC የመስታወት መቁረጫ ማሽኖች አውቶማቲክ የእንቅስቃሴ መቆጣጠሪያ፣ የመቁረጫ መንገድ ሶፍትዌር እና የሚስተካከለው የውጤት ግፊት የተለያዩ የመስታወት መጠኖችን እና ቅርጾችን ለመስራት ይጠቀማሉ። ውስብስብ የመቁረጥ ንድፎችን ይደግፋሉ, ትክክለኛነትን ያሻሽላሉ እና በእጅ ጣልቃገብነት ይቀንሳሉ. Eworldን ያስሱ አውቶማቲክ የመስታወት መቁረጫ ማሽኖች . ተስማሚ የማምረቻ ውቅሮች
ከፊል አውቶማቲክ የመስታወት መቁረጫ ማሽኖች የሞተር ውጤትን በእጅ የመስታወት አቀማመጥ ፣ የመለኪያ ማስተካከያ እና የመጥፋት ስራዎችን ያጣምራል። በአጠቃላይ ለትናንሽ ወርክሾፖች መደበኛ አራት ማዕዘን ቅርጽ ያላቸው የመስታወት ወረቀቶችን ለመሥራት ተስማሚ ናቸው. ከሲኤንሲ ሲስተሞች ጋር ሲነፃፀሩ ዝቅተኛ የመጀመሪያ ኢንቬስትመንት ይሰጣሉ ነገር ግን ከፍተኛ የኦፕሬተር ተሳትፎን ይጠይቃሉ እና ለተወሳሰቡ ቅርጾች አነስተኛ ተለዋዋጭነት ይሰጣሉ።
የ CNC የመስታወት መቁረጫ ማሽኖች አውቶማቲክ አቀማመጥ እና የማያቋርጥ የመቁረጫ ግፊት ይሰጣሉ ፣ ይህም ከፊል አውቶማቲክ ስርዓቶች የበለጠ ትክክለኛነትን ለማሳካት ይረዳል ። በማሽን መመዘኛዎች ላይ በመመስረት የ CNC መሳሪያዎች በ ± 0.15 ሚሜ አካባቢ መቻቻልን ሊደግፉ ይችላሉ, ከፊል አውቶማቲክ መቁረጥ ግን የበለጠ ልዩነት ሊኖረው ይችላል. ትክክለኛ ነጥብ ማስመዝገብ የጠርዝ መቆራረጥን፣ የቁሳቁስ ብክነትን እና የታችኛውን ተፋሰስ ሂደት ጉድለቶችን ይቀንሳል።
የ CNC መስታወት መቁረጫ ማሽኖች በራስ-ሰር የመቁረጫ መንገዶች፣ በተመቻቸ የጭንቅላት እንቅስቃሴ እና ተከታታይ የስራ ፍጥነቶች የምርት ቅልጥፍናን ያሻሽላሉ። ከፊል አውቶማቲክ ማሽኖች በኦፕሬተር አያያዝ እና በእጅ ማስተካከያ ላይ የበለጠ ይወሰናሉ, ይህም የዑደት-ጊዜ ልዩነትን ይጨምራል. የ CNC አውቶሜሽን በተለይ ከፍተኛ መጠን ላለው የመስታወት ማቀነባበሪያ እና ሊተነበይ የሚችል የምርት መርሃ ግብሮች ጠቃሚ ነው።
የመስታወት መቁረጫ ማመቻቸት ሶፍትዌር የተለያዩ ቅርጾችን እና መጠኖችን በመስታወት ሉሆች ላይ በብቃት ለማዘጋጀት አውቶማቲክ ጎጆዎችን ይጠቀማል። የCNC ስርዓቶች የመቁረጫ መንገዶችን እና የቁሳቁስ አጠቃቀምን ማመቻቸት፣ መቆራረጦችን እና ብክነትን መቀነስ ይችላሉ። በእጅ የአቀማመጥ እቅድ ከማውጣት ጋር ሲነጻጸር፣ አውቶማቲክ ማመቻቸት በተለይ ለተደባለቀ መጠን ትዕዛዞች እና ለትላልቅ ምርቶች ዋጋ ያለው ነው።
የ CNC መስታወት መቁረጫ ማሽን ጥገና ሴንሰር ማፅዳትን፣ የአገልጋይ ስርዓት ፍተሻን፣ የሶፍትዌር ፍተሻዎችን እና መደበኛ ልኬትን ያካትታል። ከፊል አውቶማቲክ ማሽኖች በአጠቃላይ ቀላል ጥገና ያስፈልጋቸዋል, ለምሳሌ መመሪያ የባቡር ቅባት, የሳንባ ምች ስርዓት ምርመራ እና የመቁረጫ ጎማ መተካት. ሁለቱም የማሽን ዓይነቶች የመቁረጥ ትክክለኛነትን ለመጠበቅ እና የእረፍት ጊዜን ለመቀነስ ከመከላከያ ጥገና ይጠቀማሉ።
የጥገና ዕቃ |
CNC የመስታወት መቁረጫ ማሽን |
ከፊል-አውቶማቲክ ማሽን |
|---|---|---|
በየቀኑ |
አነፍናፊዎችን አጽዳ፣ የመቁረጥ ዘይት እና የአየር ግፊትን ያረጋግጡ |
የመቁረጫ ጠረጴዛን ያጽዱ እና የሜካኒካል ማቆሚያዎችን ይፈትሹ |
በየሳምንቱ |
የማሽከርከር ክፍሎችን እና የቫኩም ስርዓቶችን ይፈትሹ |
የባቡር ሀዲዶችን ቅባት ያድርጉ እና የሳንባ ምች ቱቦዎችን ይፈትሹ |
ወርሃዊ |
የዘንግ አሰላለፍ እና የኤሌክትሪክ ግንኙነቶችን ያረጋግጡ |
ቀበቶዎችን እና የመቁረጫ ጎማዎችን ይፈትሹ |
ወቅታዊ አገልግሎት |
የስርዓት ምርመራዎች እና መለካት |
የሜካኒካል ማስተካከያዎች እና አካላት መተካት |
የ CNC የመስታወት መቁረጫ ማሽኖች ከፍተኛ የመነሻ ኢንቨስትመንት ያስፈልጋቸዋል ነገር ግን በጉልበት ቁጠባ፣ በተሻሻለ የቁሳቁስ አጠቃቀም እና የማምረት አቅም የረጅም ጊዜ ወጪዎችን ሊቀንስ ይችላል። ከፊል አውቶማቲክ መሳሪያዎች ለአነስተኛ ስራዎች ዝቅተኛ ቅድመ ወጭዎችን ያቀርባል. ROI ሲያሰሉ ገዢዎች የመሣሪያ ዋጋን፣ የሚጠበቀውን ምርት፣ የቆሻሻ ቅነሳ እና የጥገና ወጪዎችን ማወዳደር አለባቸው።
የCNC መስታወት መቁረጫ መሳሪያዎች በሰርቮ ሞተሮች፣ ቫክዩም ሲስተሞች እና አውቶማቲክ ቁጥጥሮች ምክንያት ብዙ ኤሌክትሪክ ይበላሉ። በከፊል አውቶማቲክ ማሽኖች በአጠቃላይ ዝቅተኛ የኃይል መስፈርቶች አሏቸው. ይሁን እንጂ የ CNC ስርዓቶች ከፍተኛ መጠን ባለው ምርት ወቅት በአንድ ካሬ ሜትር በተሰራ መስታወት የተሻለ የኢነርጂ ውጤታማነት ሊያገኙ ይችላሉ። ትክክለኛው ፍጆታ በማሽኑ ውቅር እና በአሠራር ሁኔታዎች ላይ የተመሰረተ ነው.
የCNC መስታወት መቁረጫ አውቶማቲክ በእጅ አያያዝን ይቀንሳል ነገር ግን ሶፍትዌሮችን፣ የማሽን መቼቶችን እና መላ መፈለግን የሚያውቁ ኦፕሬተሮችን ይፈልጋል። ከፊል አውቶማቲክ ማሽኖች አብዛኛውን ጊዜ ቀላል መቆጣጠሪያዎችን ነገር ግን የበለጠ የሰው ኃይል ግብዓት ያካትታሉ. መሣሪያዎችን በሚመርጡበት ጊዜ አምራቾች የኦፕሬተር ስልጠናን, የሰራተኞች መስፈርቶችን, የምርት መጠንን እና የጉልበት ወጪዎችን መገምገም አለባቸው.
የ CNC መስታወት መቁረጫ ማሽን ውህደት አሁን ካለው የምርት ሶፍትዌር እና ዲጂታል መቁረጫ ፋይሎች ጋር ተኳሃኝነትን ይፈልጋል። ገዢዎች እንደ DXF ያሉ የሚደገፉ ቅርጸቶችን እና አስፈላጊ ሆኖ ሲገኝ ያለውን የኢአርፒ ወይም የMES ግንኙነት ማረጋገጥ አለባቸው። ከመጫኑ በፊት የሶፍትዌር ተኳሃኝነትን መሞከር የውሂብ ማስተላለፍ ስህተቶችን እና የምርት መቆራረጥን ለመከላከል ይረዳል።
የ CNC የመስታወት መቁረጫ ማሽን ስልጠና የሶፍትዌር አሠራር ፣ የመቁረጫ መንገድ ማመቻቸት ፣ የማሽን ማስተካከያ እና የደህንነት ሂደቶችን መሸፈን አለበት። በአምራች የተደገፈ ስልጠና እና ቀስ በቀስ የመሳሪያዎች ትግበራ ኦፕሬተሮች ከአውቶሜትድ የስራ ፍሰቶች ጋር እንዲላመዱ ያግዛቸዋል. በሽግግሩ ወቅት ያሉትን መሳሪያዎች ማቆየት የምርት መቆራረጥን ሊቀንስ ይችላል.
የ CNC መስታወት መቁረጫ ማሽን መትከል በቂ የወለል ቦታ, የተረጋጋ የኤሌክትሪክ ኃይል እና ተስማሚ የአየር አቅርቦት ያስፈልገዋል. አንዳንድ ስርዓቶች የቫኩም መሳሪያዎችን እና ተጨማሪ የመጫኛ ቦታን ይፈልጋሉ. አምራቾች የመጫን መዘግየቶችን ለማስቀረት ከመግዛታቸው በፊት በማሽን-ተኮር የፍጆታ መስፈርቶችን እና የፋብሪካውን አቀማመጥ ማረጋገጥ አለባቸው።
የመሠረተ ልማት መስፈርቶች |
የ CNC ዝርዝሮች |
ከፊል-አውቶማቲክ ዝርዝሮች |
|---|---|---|
የኤሌክትሪክ አቅርቦት |
3-ደረጃ, 400V / 480V, የተረጋጋ ቮልቴጅ ያስፈልጋል. |
ነጠላ ወይም 3-ደረጃ, ዝቅተኛ የቮልቴጅ መቻቻል. |
የታመቀ አየር |
6-8 ባር, በጥብቅ ደረቅ እና ዘይት የሌለበት. |
4-6 ባር, መደበኛ የሱቅ አየር ተቀባይነት አለው. |
የወለል ቦታ |
ለጭነት ፣ ለመቁረጥ እና ለመለያየት ጠረጴዛዎች ትልቅ አሻራ። |
የታመቀ አሻራ፣ ብዙውን ጊዜ አንድ ነጠላ ጠረጴዛ። |
የአውታረ መረብ ግንኙነት |
ሃርድዊድ ኤተርኔት ለኢአርፒ እና MES ውህደት። |
ምንም አያስፈልግም። |
ለእያንዳንዱ ፋብሪካ በዓለም አቀፍ ደረጃ የላቀ ማሽን የለም. ትክክለኛው ምርጫ ሙሉ በሙሉ በእርስዎ ልዩ የምርት ድብልቅ፣ የድምጽ መጠን ፍላጎቶች እና የካፒታል ገደቦች የታዘዘ ነው። የእርስዎ ፋሲሊቲ ከፍተኛ መጠን ያለው፣ ብጁ ቅርጾችን፣ የተለያዩ የመስታወት ውፍረትዎችን የሚያስኬድ ከሆነ ወይም ከፋብሪካ አስተዳደር ሶፍትዌር ጋር ጥብቅ ውህደት የሚፈልግ ከሆነ ለCNC ስርዓት ይምረጡ። ፈጣን ማሰማራት እና ዝቅተኛ የቅድመ ወጭዎች ቅድሚያ የሚሰጣቸው ምርትዎ ደረጃውን የጠበቀ ቀጥተኛ መስመር መቁረጫዎችን ያካተተ ከሆነ ከፊል አውቶማቲክ ማሽንን ይምረጡ።
የመጨረሻውን የግዥ ውሳኔ ከማድረግዎ በፊት የሚከተሉትን እርምጃዎች ይውሰዱ።
ትክክለኛውን ታሪካዊ የምርት ውሂብህን በመጠቀም ከመሳሪያዎች አምራቾች የጊዜ-ጥናት እና የትርፍ ማመቻቸት አስመሳይን ጠይቅ።
የኤሌትሪክ እና የተጨመቁ የአየር ስርዓቶችዎ አውቶማቲክ መሳሪያዎችን የሚያሟላ መሆኑን ለማረጋገጥ አጠቃላይ የተቋማት ኦዲት ያካሂዱ።
ትክክለኛውን የፋይናንሺያል ዋጋ ከ5% እስከ 10% የማሻሻያ ዋጋ ለመወሰን አሁን ያለዎትን የቁጠባ ዋጋ ይገምግሙ።
ካለህ የኢአርፒ ስርዓት ጋር ተኳሃኝነትን ለማረጋገጥ የሶፍትዌር ውህደት ማረጋገጫ ከአቅራቢው ጠይቅ።
መ: የመከላከያ ጥገና መርሃ ግብሮችን በጥብቅ በመከተል የኢንዱስትሪ ማሽን በ 10 እና 15 ዓመታት መካከል ይቆያል። የCNC ሞዴሎች ከዘመናዊ የፋብሪካ ኔትወርኮች ጋር ተኳሃኝ ሆነው እንዲቀጥሉ በዚህ የህይወት ዑደት ውስጥ የኮምፒውተር እና የሶፍትዌር ማሻሻያ ያስፈልጋቸዋል። እንደ የመመሪያ ሀዲዶች፣ ሬክ እና ፒንዮን ጊርስ፣ እና ሰርቮ ሞተሮች ያሉ ሜካኒካል ክፍሎች በፈረቃ አጠቃቀም እና የመቁረጥ መጠን ላይ በመመስረት ወቅታዊ ምትክ ያስፈልጋቸዋል።
መ: አይደለም ከፊል አውቶማቲክ ማሽኖች በተለይ ለቀጥታ መስመር መቁረጫዎች የተሰሩ ናቸው. የሞተር ድልድዩ በአንድ ዘንግ ላይ ይንቀሳቀሳል ፣ ኦፕሬተሩ ተቃራኒውን መጠን ያዘጋጃል። ውስብስብ ኩርባዎችን፣ ክበቦችን ወይም ብጁ የጂኦሜትሪክ ቅርጾችን መስራት ሙሉ በሙሉ በራስ ሰር የሚሰራ የCNC ስርዓት ባለብዙ ዘንግ መጠላለፍ ችሎታዎችን ይፈልጋል።
መ: በራስ-ሰር መክተቻ ሶፍትዌር በተለምዶ የቁሳቁስ ምርትን ከ5% እስከ 15% ያሻሽላል፣ ይህም እንደ በእጅዎ ሂደቶች የመነሻ መስመር ቅልጥፍና ላይ ነው። ሶፍትዌሩ ቅርጾችን ለመቆለፍ፣ የተቆራረጡ መስመሮችን ለመጋራት እና ከፍተኛውን የጃምቦ ሉህ ስፋት ለመጠቀም ስልተ ቀመሮችን ይጠቀማል። ይህ የአጽም ብክነትን በእጅጉ ይቀንሳል እና ጥቅም ላይ የሚውል ቁሳቁሶችን ይጨምራል።
መ: የ CNC ስርዓቶች በአጠቃላይ የተረጋጋ ባለ 3-ደረጃ የኤሌክትሪክ አቅርቦት ያስፈልጋቸዋል፣ ብዙ ጊዜ 400V ወይም 480V እንደ ክልልዎ። እንዲሁም በተለይ ከ6 እስከ 8 ባር የሚደርስ ንጹህ፣ ደረቅ እና ከዘይት ነጻ የሆነ የታመቀ አየር ምንጭ ያስፈልጋቸዋል። በአየር መስመሮች ውስጥ ያለው እርጥበት ወይም ዘይት ስሜታዊ የሆኑትን ተመጣጣኝ ቫልቮች በእጅጉ ይጎዳል.
መ: የ CNC ማሽኖች የሳንባ ምች ግፊትን በተለዋዋጭ ለማስተካከል ኤሌክትሮኒካዊ ተመጣጣኝ ቫልቮች ይጠቀማሉ። ሶፍትዌሩ የቁሳቁስ መገለጫውን ከተቆረጠው ዝርዝር ውስጥ ያነባል እና በራስ-ሰር የውጤት መንኮራኩሩ ላይ ወደታች ያለውን ኃይል ይጨምራል ወይም ይቀንሳል። ይህ ቀጭን ሽፋኖችን ሳይፈጭ ወይም ወፍራም የተሸፈኑ ሉሆችን ሳያስመዘግብ ጥሩውን ወደ ውስጥ መግባትን ያረጋግጣል።
መ፡ መሰረታዊ የአሰራር ብቃት ከአንድ እስከ ሁለት ሳምንታት የሚደርስ የቦታ ላይ ስልጠና ይወስዳል። የላቀ መላ መፈለጊያ፣ ብጁ ቅርጽ ፕሮግራሚንግ እና ምርት ማመቻቸት ሶፍትዌርን መቆጣጠር ብዙ ወራትን ሊወስድ ይችላል። ኦፕሬተሩ በየቀኑ የማምረት ሂደቶችን ከተመቸ በኋላ ሻጮች በተለምዶ የመጀመሪያ የመጫኛ ስልጠናን እና የላቀ ሞጁሎችን ይሰጣሉ።