Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-10-14 Ursprung: Plats
Att uppgradera fabriksutrustning kräver att man balanserar det omedelbara behovet av högre genomströmning mot verkligheten av kapitalutgifter och anläggningsberedskap. Att välja fel utrustning leder till ett av två kostsamma resultat. Du kan överinvestera i komplex teknik som din produktionsvolym inte kan stödja. Alternativt kan du underinvestera i manuella system som skapar flaskhalsar, ökar materialavfallet och orsakar missade produktionstider. Denna guide ger en teknisk utvärdering av CNC (Computer Numerical Control) och halvautomatisk glasskärningsarkitektur. Vi jämför dessa system med avseende på noggrannhet, materialanpassning och implementeringsrisker. Anläggningschefer kan använda dessa data för att fatta ett evidensbaserat upphandlingsbeslut som överensstämmer med deras specifika produktionskrav. Vi bryter ner de mekaniska skillnaderna, kraven på mjukvaruintegrering och anläggningsuppgraderingar som behövs för att stödja varje system på fabriksgolvet.
Produktionsvolym kontra komplexitet: CNC-system utmärker sig i miljöer med hög blandning och hög volym som kräver komplexa geometriska snitt, medan halvautomatiska system är mycket effektiva för standardiserad, rak satsbearbetning.
Materialutbyte: CNC-maskiner integreras naturligt med automatisk typsättning och kapslingsprogramvara, vilket avsevärt minskar glasskrot jämfört med halvautomatiska metoder.
Driftberedskap: Halvautomatiska maskiner kräver mindre specialiserad förarutbildning och har lägre krav på anläggningsinfrastruktur, vilket ger en snabbare väg till driftsättning.
Innehållsförteckning
Innan du köper ny utrustning, identifiera befintliga flaskhalsar i glasskärningsproduktionen, såsom låga bearbetningshastigheter, höga brottfrekvenser eller begränsade formskärningsmöjligheter. Utvärdera daglig produktion, skärnoggrannhet och produktionsförseningar nedströms för att avgöra vilken kapacitet och automationsnivå som din fabrik kräver.
Valet av glasskärmaskin beror på de bearbetade materialen. Standard floatglas, laminerat glas och Low-E-belagt glas kräver olika skärtryck och hanteringsmetoder. Tjockare glas kräver lämpliga skårhjul och brytningssystem, medan känsliga beläggningar kräver noggrann hantering för att förhindra ytskador.
Glasskärningsoptimering hjälper tillverkare att förbättra materialutnyttjandet och minska skrot. Automatiserad kapslingsprogramvara arrangerar olika glasstorlekar och former effektivt på stora ark, vilket minimerar avskärningar. Övervakning av materialutbyte och återanvändbara rester hjälper fabrikerna att kontrollera kostnaderna och förbättra produktionslönsamheten.
Glasskärningsautomation minskar beroendet av manuell positionering och förarens erfarenhet. CNC-system använder programmerade skärparametrar för att förbättra konsistensen, medan halvautomatiska maskiner kräver mer praktiska justeringar och materialhantering. Fabriker bör utvärdera arbetskraftstillgänglighet, utbildningskrav och produktionsvolym när de väljer utrustning.
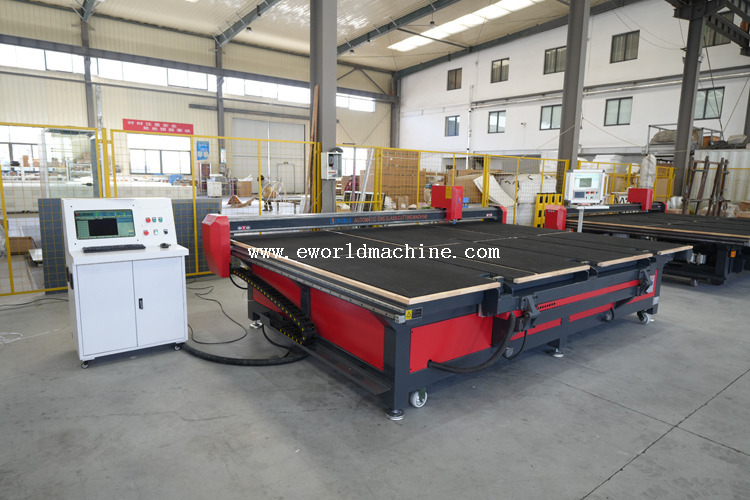
CNC-glasskärmaskiner använder automatisk rörelsekontroll, mjukvara för skärbana och justerbart poängtryck för att bearbeta olika glasstorlekar och former. De stöder komplexa skärmönster, förbättrar noggrannheten och minskar manuella ingrepp. Utforska Eworld's automatiska glasskärmaskiner för lämpliga produktionskonfigurationer.
Halvautomatiska glasskärmaskiner kombinerar motoriserad skärning med manuell glaspositionering, parameterjusteringar och utbrytningsoperationer. De är i allmänhet lämpliga för mindre verkstäder som bearbetar vanliga rektangulära glasskivor. Jämfört med CNC-system erbjuder de lägre initiala investeringar men kräver större operatörsengagemang och ger mindre flexibilitet för komplexa former.
CNC-glasskärmaskiner ger automatisk positionering och konsekvent skärtryck, vilket hjälper till att uppnå högre precision än halvautomatiska system. Beroende på maskinspecifikationer kan CNC-utrustning stödja toleranser runt ±0,15 mm, medan halvautomatisk skärning kan ha större variation. Noggranna skåror minskar kantflisning, materialspill och nedströms bearbetningsdefekter.
CNC-glasskärmaskiner förbättrar produktionseffektiviteten genom automatiserade skärbanor, optimerad huvudrörelse och konsekventa arbetshastigheter. Halvautomatiska maskiner är mer beroende av förarhantering och manuella justeringar, vilket kan öka cykeltidens variation. CNC-automation är särskilt fördelaktigt för glasbearbetning med stora volymer och förutsägbara produktionsscheman.
Programvara för optimering av glasskärning använder automatisk kapsling för att ordna olika former och dimensioner effektivt på glasskivor. CNC-system kan optimera skärbanor och materialutnyttjande, vilket minskar avskärningar och spill. Jämfört med manuell layoutplanering är automatisk optimering särskilt värdefull för beställningar av blandad storlek och storskalig produktion.
Underhåll av CNC-glasskärmaskin inkluderar sensorrengöring, servosysteminspektioner, mjukvarukontroller och regelbunden kalibrering. Halvautomatiska maskiner kräver i allmänhet enklare underhåll, såsom smörjning av styrskenor, inspektion av pneumatisk system och byte av skärhjul. Båda maskintyperna drar nytta av förebyggande underhåll för att bibehålla skärnoggrannheten och minimera stilleståndstiden.
Underhållsartikel |
CNC-glasskärmaskin |
Halvautomatisk maskin |
|---|---|---|
Dagligen |
Rengör sensorer, kontrollera skärolja och lufttryck |
Rengör skärbordet och inspektera mekaniska stopp |
Varje vecka |
Inspektera drivkomponenter och vakuumsystem |
Smörj skenorna och kontrollera pneumatiska slangar |
Månatlig |
Kontrollera axeluppriktning och elektriska anslutningar |
Inspektera remmar och skärhjul |
Periodisk service |
Systemdiagnostik och kalibrering |
Mekaniska justeringar och komponentbyte |
CNC-glasskärmaskiner kräver högre initiala investeringar men kan minska långsiktiga kostnader genom arbetsbesparingar, förbättrat materialutnyttjande och ökad produktionskapacitet. Halvautomatisk utrustning ger lägre initiala kostnader för mindre operationer. Köpare bör jämföra utrustningspriser, förväntad produktion, skrotminskning och underhållskostnader när de beräknar ROI.
CNC-glasskärutrustning förbrukar vanligtvis mer elektricitet på grund av servomotorer, vakuumsystem och automatiserade kontroller. Halvautomatiska maskiner har i allmänhet lägre effektkrav. CNC-system kan dock uppnå bättre energieffektivitet per kvadratmeter bearbetat glas vid högvolymproduktion. Den faktiska förbrukningen beror på maskinens konfiguration och driftsförhållanden.
CNC-glasskärningsautomation minskar manuell hantering men kräver operatörer som är bekanta med skärmjukvara, maskininställningar och felsökning. Halvautomatiska maskiner innebär vanligtvis enklare kontroller men större arbetsinsats. Tillverkare bör utvärdera operatörsutbildning, personalbehov, produktionsvolym och arbetskostnader när de väljer utrustning.
Integrering av CNC-glasskärmaskiner kräver kompatibilitet med befintlig produktionsmjukvara och digitala skärfiler. Köpare bör verifiera format som stöds, såsom DXF, och tillgänglig ERP- eller MES-anslutning vid behov. Att testa programvarans kompatibilitet före installation hjälper till att förhindra dataöverföringsfel och produktionsavbrott.
Utbildning i CNC-glasskärmaskin bör täcka programvarudrift, optimering av skärbanan, maskinkalibrering och säkerhetsprocedurer. Tillverkarstödd utbildning och gradvis implementering av utrustning hjälper operatörer att anpassa sig till automatiserade arbetsflöden. Att underhålla befintlig utrustning under övergången kan minska produktionsstörningar.
Installation av CNC-glasskärmaskin kräver tillräckligt med golvyta, stabil elkraft och en lämplig tryckluftsförsörjning. Vissa system kräver också vakuumutrustning och extra lastutrymme. Tillverkare bör verifiera maskinspecifika verktygskrav och fabrikslayout innan köp för att undvika förseningar i installationen.
Krav på infrastruktur |
CNC-specifikationer |
Semi-automatiska specifikationer |
|---|---|---|
Elförsörjning |
3-Fas, 400V/480V, stabil spänning krävs. |
Enkel eller 3-fas, lägre spänningstolerans. |
Tryckluft |
6-8 bar, strikt torr och oljefri. |
4-6 bar, standard butiksluft acceptabel. |
Golvutrymme |
Stort utrymme för lastnings-, skär- och utbrytningsbord. |
Kompakt fotavtryck, ofta ett enda fristående bord. |
Nätverksanslutning |
Fast Ethernet för ERP- och MES-integration. |
Ingen krävs. |
Det finns ingen universellt överlägsen maskin för varje fabrik. Rätt val dikteras helt av din specifika produktmix, volymkrav och kapitalrestriktioner. Välj ett CNC-system om din anläggning bearbetar stora volymer, anpassade former, varierande glastjocklekar eller kräver strikt integration med programvara för fabrikshantering. Välj en halvautomatisk maskin om din produktion består av standardiserade, raka nedskärningar där snabb driftsättning och lägre initiala kostnader är den omedelbara prioritet.
Ta följande åtgärder innan du fattar ett slutgiltigt upphandlingsbeslut:
Begär en tidsstudie och simulering av avkastningsoptimering från utrustningstillverkare med hjälp av dina faktiska historiska produktionsdata.
Genomför en omfattande anläggningsrevision för att verifiera att dina elektriska och tryckluftssystem uppfyller specifikationerna för automatiserad utrustning.
Utvärdera dina nuvarande skrotpriser för att fastställa det exakta ekonomiska värdet av en avkastningsförbättring på 5 % till 10 %.
Kräv ett proof-of-concept för mjukvaruintegrering från leverantören för att säkerställa kompatibilitet med ditt befintliga affärssystem.
S: Med strikt efterlevnad av förebyggande underhållsscheman håller en industrimaskin vanligtvis mellan 10 och 15 år. CNC-modeller kräver dator- och mjukvaruuppgraderingar under denna livscykel för att förbli kompatibla med moderna fabriksnätverk. Mekaniska komponenter som styrskenor, kuggstångsväxlar och servomotorer behöver regelbundet bytas ut baserat på skiftanvändning och skärvolym.
S: Nej. Halvautomatiska maskiner är speciellt konstruerade för raka skärningar. Den motoriserade bron rör sig längs en enda axel medan operatören ställer in den motsatta dimensionen. Att bearbeta komplexa kurvor, cirklar eller anpassade geometriska former kräver multi-axlig interpolationsförmåga hos ett helautomatiskt CNC-system.
S: Automatisk kapslingsprogramvara förbättrar vanligtvis materialutbytet med 5 % till 15 %, beroende på baslinjeeffektiviteten för dina manuella processer. Programvaran använder algoritmer för att låsa samman former, dela skärlinjer och utnyttja den maximala ytan på ett jumboark. Detta minskar skelettavfallet drastiskt och maximerar användbart material.
S: CNC-system kräver i allmänhet en stabil 3-fas elförsörjning, ofta 400V eller 480V beroende på din region. De kräver också en särskild källa för ren, torr och oljefri tryckluft, vanligtvis levererad vid 6 till 8 bar. Fukt eller olja i luftledningarna kommer att skada de känsliga proportionalventilerna allvarligt.
S: CNC-maskiner använder elektroniska proportionella ventiler för att justera pneumatiska tryck dynamiskt. Mjukvaran läser av materialprofilen från skärlistan och ökar eller minskar automatiskt den nedåtriktade kraften på skårhjulet. Detta säkerställer optimal penetration utan att krossa ömtåliga beläggningar eller misslyckas med att skära tjocka laminerade ark.
S: Grundläggande operativ skicklighet tar ungefär en till två veckors dedikerad utbildning på plats. Att bemästra avancerad felsökning, anpassad formprogrammering och programvara för avkastningsoptimering kan ta flera månader. Leverantörer tillhandahåller vanligtvis inledande installationsutbildning följt av avancerade moduler när operatören är bekväm med dagliga produktionskörningar.