Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-10-14 Походження: Сайт
Модернізація заводського обладнання вимагає збалансування негайної потреби у вищій продуктивності з реальними капітальними витратами та готовністю об’єкта. Вибір неправильного обладнання призводить до одного з двох дорогих результатів. Ви можете надмірно інвестувати в складну технологію, яку ваш обсяг виробництва не зможе підтримувати. Крім того, ви можете недостатньо інвестувати в системи, що залежать від ручного керування, що створює вузькі місця, збільшує матеріальні відходи та спричиняє порушення термінів виробництва. Цей посібник містить технічну оцінку архітектур ЧПК (числового комп’ютерного керування) та напівавтоматичного різання скла. Ми порівнюємо ці системи за точністю, адаптованістю до матеріалів і ризиками впровадження. Керівники заводів можуть використовувати ці дані, щоб прийняти рішення щодо закупівель на основі доказів, яке відповідає їхнім конкретним виробничим вимогам. Ми розбираємо механічні відмінності, вимоги до інтеграції програмного забезпечення та оновлення засобів, необхідних для підтримки кожної системи на заводі.
Обсяг виробництва проти складності: системи ЧПК чудово працюють у середовищах із високим рівнем змішування та великих обсягів, що вимагають складних геометричних розрізів, тоді як напівавтоматичні системи є високоефективними для стандартизованої прямолінійної пакетної обробки.
Продуктивність матеріалу: верстати з ЧПК вбудовано інтегруються з автоматичним програмним забезпеченням для верстки та розкрою, що значно зменшує брак скла порівняно з напівавтоматичними методами.
Готовність до експлуатації: напівавтоматичні машини вимагають меншої спеціалізованої підготовки оператора та мають менші вимоги до інфраструктури об’єкта, що забезпечує швидший шлях до розгортання.
Зміст
Перш ніж купувати нове обладнання, визначте наявні вузькі місця виробництва скла, такі як низька швидкість обробки, високий рівень руйнування або обмежені можливості різання. Оцініть щоденну продуктивність, точність різання та затримки виробництва, щоб визначити потужність і рівень автоматизації, які потрібні вашому заводу.
Вибір склорізу залежить від оброблюваних матеріалів. Стандартне флоат-скло, ламіноване скло та скло з покриттям Low-E потребують різного тиску різання та різних способів обробки. Більш товсте скло потребує відповідних різальних коліс і систем відколювання, а чутливі покриття вимагають обережного поводження, щоб запобігти пошкодженню поверхні.
Оптимізація різання скла допомагає виробникам покращити використання матеріалу та зменшити брак. Автоматизоване програмне забезпечення для розкладання скла ефективно розташовує різні розміри та форми скла на великих аркушах, мінімізуючи обрізки. Моніторинг виходу матеріалу та залишків, які можна повторно використовувати, допомагає заводам контролювати витрати та підвищувати прибутковість виробництва.
Автоматизація різання скла зменшує залежність від ручного позиціонування та досвіду оператора. Системи з ЧПК використовують запрограмовані параметри різання для покращення узгодженості, тоді як напівавтоматичні верстати потребують більшої кількості практичних налаштувань і обробки матеріалів. Вибираючи обладнання, заводи повинні оцінювати наявність робочої сили, вимоги до навчання та обсяг виробництва.
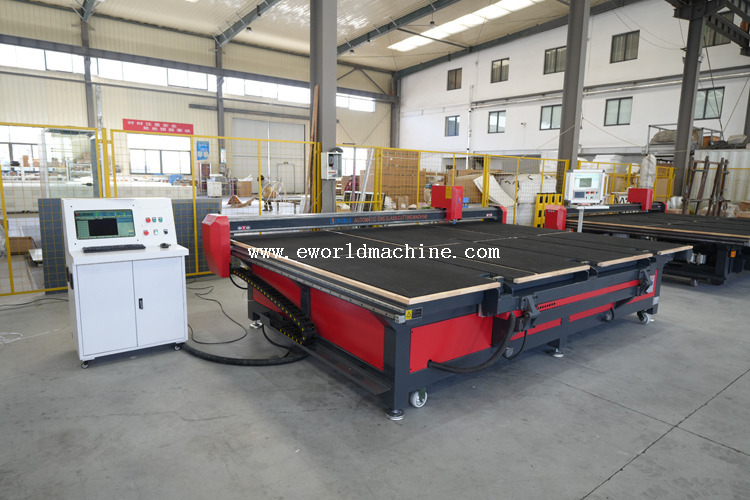
Верстати для різання скла з ЧПК використовують автоматичне керування рухом, програмне забезпечення для шляху різання та регульований тиск для обробки скла різних розмірів і форм. Вони підтримують складні схеми різання, підвищують точність і зменшують ручне втручання. Досліджуйте Eworld's автоматичні машини для різання скла для відповідних конфігурацій виробництва.
Напівавтоматичні верстати для різання скла поєднують моторизоване надрізування з ручним позиціонуванням скла, налаштуванням параметрів і операціями відламування. Зазвичай вони підходять для невеликих майстерень, які обробляють стандартні прямокутні листи скла. Порівняно з системами ЧПК, вони пропонують менші початкові інвестиції, але потребують більшої участі оператора та забезпечують меншу гнучкість для складних форм.
Верстати для різання скла з ЧПК забезпечують автоматичне позиціонування та постійний тиск різання, допомагаючи досягти вищої точності, ніж напівавтоматичні системи. Залежно від технічних характеристик машини, обладнання з ЧПК може підтримувати допуски близько ±0,15 мм, тоді як напівавтоматичне різання може мати більші варіації. Точне надрізання зменшує відколи на кромці, відходи матеріалу та дефекти подальшої обробки.
Машини для різання скла з ЧПК підвищують ефективність виробництва завдяки автоматизованим траєкторіям різання, оптимізованому руху головки та стабільній робочій швидкості. Напівавтоматичні машини більше залежать від роботи оператора та ручних налаштувань, що може збільшити коливання часу циклу. Автоматизація з ЧПК особливо корисна для обробки великого обсягу скла та прогнозованих графіків виробництва.
Програмне забезпечення для оптимізації різання скла використовує автоматичне розміщення для ефективного розташування різних форм і розмірів на скляних листах. Системи ЧПК можуть оптимізувати шляхи різання та використання матеріалу, зменшуючи кількість відходів і відходів. Порівняно з ручним плануванням компонування, автоматична оптимізація особливо цінна для змішаних замовлень і великомасштабного виробництва.
Обслуговування верстата для різання скла з ЧПУ включає очищення датчиків, перевірку сервосистеми, перевірку програмного забезпечення та регулярне калібрування. Напівавтоматичні верстати, як правило, потребують простішого технічного обслуговування, наприклад, змащення напрямних рейок, перевірка пневматичної системи та заміна відрізного круга. Обидва типи машин виграють від профілактичного обслуговування, щоб підтримувати точність різання та мінімізувати час простою.
Пункт технічного обслуговування |
Верстат для різання скла з ЧПУ |
Напівавтомат |
|---|---|---|
Щодня |
Очистіть датчики, перевірте мастило та тиск повітря |
Очистіть ріжучий стіл і перевірте механічні упори |
Щотижня |
Огляньте компоненти приводу та вакуумні системи |
Змастіть рейки та перевірте пневматичні шланги |
Щомісяця |
Перевірте центрування осі та електричні з’єднання |
Огляньте ремені та відрізні диски |
Періодичне обслуговування |
Діагностика та калібрування системи |
Механічні регулювання та заміна деталей |
Верстати для різання скла з ЧПК вимагають вищих початкових інвестицій, але можуть зменшити довгострокові витрати за рахунок економії праці, покращеного використання матеріалів і збільшення виробничих потужностей. Напівавтоматичне обладнання пропонує нижчі початкові витрати на невеликі операції. Під час розрахунку рентабельності інвестицій покупці повинні порівнювати ціни на обладнання, очікувану продуктивність, скорочення брухту та витрати на технічне обслуговування.
Устаткування для різання скла з ЧПУ зазвичай споживає більше електроенергії завдяки серводвигунам, вакуумним системам і автоматизованим системам керування. Напівавтоматичні машини зазвичай мають менші вимоги до потужності. Однак системи з ЧПК можуть досягти кращої енергоефективності на квадратний метр обробленого скла під час великого виробництва. Фактичне споживання залежить від конфігурації машини та умов експлуатації.
Автоматизація різання скла з ЧПУ зменшує ручне оброблення, але вимагає від операторів знайомих із програмним забезпеченням для різання, налаштуваннями машини та усуненням несправностей. Напівавтоматичні верстати зазвичай мають простіші органи керування, але більшу трудомісткість. Під час вибору обладнання виробники повинні оцінювати підготовку операторів, вимоги до персоналу, обсяг виробництва та витрати на оплату праці.
Інтеграція машини для різання скла з ЧПУ вимагає сумісності з існуючим виробничим програмним забезпеченням і файлами цифрового різання. Покупці повинні перевірити підтримувані формати, такі як DXF, і доступність підключення ERP або MES, де це необхідно. Перевірка сумісності програмного забезпечення перед інсталяцією допомагає запобігти помилкам передачі даних і збоям у виробництві.
Навчання верстату для різання скла з ЧПУ має охоплювати роботу з програмним забезпеченням, оптимізацію шляху різання, калібрування машини та процедури безпеки. Навчання за підтримки виробника та поступове впровадження обладнання допомагають операторам адаптуватися до автоматизованих робочих процесів. Технічне обслуговування існуючого обладнання під час переходу може зменшити збої у виробництві.
Встановлення машини для різання скла з ЧПУ вимагає достатньої площі, стабільної електроенергії та відповідного джерела стисненого повітря. Деякі системи також вимагають вакуумного обладнання та додаткового місця для завантаження. Щоб уникнути затримок у встановленні, виробники повинні перевірити вимоги до технічних засобів і компонування заводу перед покупкою.
Вимоги до інфраструктури |
Технічні характеристики ЧПК |
Специфікації напівавтоматичних |
|---|---|---|
Електропостачання |
3-фазний, 400В/480В, потрібна стабільна напруга. |
Однофазний або трифазний, допуск нижчої напруги. |
Стиснене повітря |
6-8 бар, суворо сухий і без масла. |
4-6 бар, прийнятний стандартний цеховий повітря. |
Площа |
Велика площа для столів для завантаження, розрізання та розбивки. |
Компактний розмір, часто один окремий стіл. |
Підключення до мережі |
Провідний Ethernet для інтеграції ERP та MES. |
Не потрібно. |
Немає універсальної кращої машини для кожної фабрики. Правильний вибір повністю залежить від конкретного асортименту продукції, обсягів і обмежень щодо капіталу. Вибирайте систему ЧПК, якщо ваше підприємство обробляє великі обсяги, нестандартні форми, різну товщину скла або вимагає суворої інтеграції з програмним забезпеченням для керування фабрикою. Вибирайте напівавтоматичну машину, якщо ваше виробництво складається зі стандартизованих прямолінійних розрізів, де безпосереднім пріоритетом є швидке розгортання та менші початкові витрати.
Перш ніж прийняти остаточне рішення щодо закупівлі, зробіть наступні дії:
Подайте запит на дослідження часу та моделювання оптимізації врожайності у виробників обладнання, використовуючи ваші фактичні історичні дані виробництва.
Проведіть комплексний аудит об’єкта, щоб переконатися, що ваші електричні системи та системи стисненого повітря відповідають специфікаціям автоматизованого обладнання.
Оцініть ваші поточні показники утилізації, щоб визначити точну фінансову цінність підвищення врожайності на 5–10%.
Вимагайте від постачальника підтвердження концепції інтеграції програмного забезпечення, щоб забезпечити сумісність із вашою існуючою системою ERP.
A: При суворому дотриманні графіків профілактичного обслуговування промислова машина зазвичай служить від 10 до 15 років. Моделі з ЧПК потребують оновлення комп’ютера та програмного забезпечення протягом цього життєвого циклу, щоб залишатися сумісними з сучасними заводськими мережами. Механічні компоненти, як-от напрямні рейки, шестерні та серводвигуни, потребують періодичної заміни залежно від використання зміни та обсягу різання.
Відповідь: Ні. Напівавтомати розроблені спеціально для різання по прямій лінії. Моторизований міст рухається вздовж однієї осі, тоді як оператор встановлює протилежний розмір. Обробка складних кривих, кіл або нестандартних геометричних фігур потребує можливостей багатоосьової інтерполяції повністю автоматизованої системи ЧПК.
Відповідь: Програмне забезпечення для автоматичного розкладання зазвичай покращує вихід матеріалу на 5–15% залежно від базової ефективності ваших ручних процесів. Програмне забезпечення використовує алгоритми для з’єднання форм, спільного використання ліній розрізу та використання максимальної площі аркуша великого розміру. Це суттєво зменшує відходи скелета та максимізує придатний матеріал.
A: Системи ЧПК зазвичай вимагають стабільного трифазного електропостачання, часто 400 В або 480 В залежно від вашого регіону. Їм також потрібне спеціальне джерело чистого, сухого та безмасляного стисненого повітря, яке зазвичай подається під тиском від 6 до 8 бар. Волога або масло в повітропроводах можуть серйозно пошкодити чутливі пропорційні клапани.
A: Верстати з ЧПК використовують електронні пропорційні клапани для динамічного регулювання пневматичного тиску. Програмне забезпечення зчитує профіль матеріалу зі списку розкрою та автоматично збільшує або зменшує силу, спрямовану вниз на коліщатко. Це забезпечує оптимальне проникнення без роздавлювання делікатних покриттів або нерозриву товстих ламінованих листів.
Відповідь: базові навички роботи займають приблизно один-два тижні спеціального навчання на місці. Освоєння розширеного усунення несправностей, програмування індивідуальних форм і програмного забезпечення для оптимізації врожайності може тривати кілька місяців. Постачальники зазвичай забезпечують початкове навчання інсталяції, а потім розширені модулі, коли оператор навчиться щоденних виробничих циклів.