


Προβολές: 0 Συγγραφέας: Επεξεργαστής ιστότοπου Ώρα δημοσίευσης: 2026-07-09 Προέλευση: Τοποθεσία


Ο εμπορικός αντίκτυπος της σωστής Η γυάλινη μπορντούρα εκτείνεται πολύ πέρα από την οπτική αισθητική. Εγγυάται άμεσα τη δομική ακεραιότητα, μετριάζει τις έντονες θερμικές καταπονήσεις και διασφαλίζει την αυστηρή ασφάλεια του χειριστή στο δάπεδο του εργοστασίου. Το ημιτελές ακατέργαστο γυαλί φέρει εγγενώς επικίνδυνα μικρο-κατάγματα που έχουν απομείνει από την αρχική φάση βαθμολόγησης και κοπής. Εάν αγνοήσετε αυτά τα μικροσκοπικά ελαττώματα, συχνά προκαλούν αυθόρμητη θραύση κατά τη διάρκεια της θερμικής σκλήρυνσης σε υψηλή θερμοκρασία. Η κακή ποιότητα των άκρων οδηγεί επίσης σε απόρριψη αρχιτεκτονικών πλαισίων, καθυστερεί τα χρονοδιαγράμματα κατασκευής και θέτει σε κίνδυνο τα ευαίσθητα οπτικά εξοπλισμός. Αυτός ο οδηγός εξοπλίζει τους διαχειριστές προμηθειών, τους μηχανικούς εγκαταστάσεων και τους επαγγελματίες κατασκευαστές με τα ακριβή κριτήρια που είναι απαραίτητα για την αξιολόγηση ολοκληρωμένων λύσεων κατασκευής. Θα εξετάσουμε διεξοδικά συγκεκριμένα προφίλ άκρων, βασικές δυνατότητες μηχανημάτων και ζωτικής σημασίας μετρήσεις αξιοπιστίας προμηθευτών. Κατανοώντας αυτές τις βασικές αρχές, μπορείτε να επιλέξετε με σιγουριά τον κατάλληλο εξοπλισμό και συνεργάτες για τις απαιτήσεις επεξεργασίας μεγάλου όγκου.
Ασφάλεια και συμμόρφωση Πρώτα: Η κύρια λειτουργία της ακμής γυαλιού είναι η αφαίρεση μικρο-ρωγμών (ελαττωμάτων) από τη διαδικασία κοπής για την αποφυγή καταστροφικής αστοχίας, ειδικά πριν από τη θερμική σκλήρυνση.
Προφίλ υπαγορεύει την εφαρμογή: Η επιλογή προφίλ (ραμμένο, επίπεδο, μολύβι, λοξότμητο) πρέπει να ευθυγραμμίζεται αυστηρά με την τελική εφαρμογή - το εκτεθειμένο αρχιτεκτονικό γυαλί απαιτεί διαφορετικές ανοχές από τα κρυφά βιομηχανικά πάνελ.
Αξιολόγηση μηχανής έναντι προμηθευτή: Η αξιολόγηση μιας επένδυσης συνεργάτη γυάλινης μπορντούρας ή μηχανήματος απαιτεί επαλήθευση ακριβών ορίων ανοχής, δυνατοτήτων αυτοματισμού και συνέπειας σε εκτελέσεις μεγάλου όγκου.
Θέματα συντήρησης: Η σταθερή ποιότητα των άκρων εξαρτάται σε μεγάλο βαθμό από τη συντήρηση του μηχανήματος. Οι παραμελημένοι τροχοί λείανσης συσχετίζονται άμεσα με την κοπή των άκρων και τις καθυστερήσεις του έργου.
Το ημιτελές γυαλί ενέχει τεράστιους κινδύνους χειρισμού. Εισάγει επίσης σοβαρές διαρθρωτικές υποχρεώσεις για τους εγκαταστάτες. Οι κατάντη αστοχίες κοστίζουν στους κατασκευαστές βαριά σπατάλη υλικών και διέκοψαν τα χρονοδιαγράμματα παραγωγής. Πρέπει να αντιμετωπίσετε αμέσως τις ακατέργαστες άκρες για να προστατεύσετε το τελικό αποτέλεσμα.
Κάθε ενέργεια βαθμολόγησης δημιουργεί μικροσκοπικές ρωγμές κατά μήκος της γυάλινης περιμέτρου. Αυτά λειτουργούν ως συγκεντρωτές ακραίων τάσεων. Η μηχανική επεξεργασία αφαιρεί ενεργά αυτά τα κρίσιμα ελαττώματα. Αυτό το βήμα αποκαθιστά αποτελεσματικά τη σταθερότητα του πίνακα. Εάν μετριάζετε ακατέργαστο γυαλί χωρίς την κατάλληλη επεξεργασία των άκρων, τα ποσοστά θραύσης του κλιβάνου αυξάνονται δραστικά. Το έντονο θερμικό σοκ προκαλεί ταχεία επέκταση των μη επεξεργασμένων ελαττωμάτων. Αυτή η επέκταση θρυμματίζει το πάνελ αμέσως. Το θρυμματισμένο γυαλί καταστρέφει τους ακριβούς κυλίνδρους κεραμικών κλιβάνων και σταματά ολόκληρες βάρδιες παραγωγής.
Για να ορίσουμε αντικειμενικά την επιτυχία της κατασκευής, αξιολογούμε τρεις βασικές μετρήσεις. Πρέπει να απαιτήσετε αυστηρή τήρηση αυτών των συγκεκριμένων παραμέτρων:
Ανοχή διαστάσεων: Οι ακριβείς μετρήσεις μήκους και πλάτους διασφαλίζουν ότι τα πάνελ ταιριάζουν τέλεια σε ακριβή συστήματα πλαισίωσης. Οι χαλαρές ανοχές προκαλούν σημαντικές καθυστερήσεις στην εγκατάσταση.
Φινίρισμα επιφάνειας (Επίπεδο άμμου): Το τρίψιμο αφαιρεί αποτελεσματικά τα αιχμηρά γρέζια. Οι προοδευτικές διαμαντένιες τρίχες τροχών υπαγορεύουν την τελική απτική απαλότητα.
Οπτική διαύγεια: Οι εφαρμογές υψηλής τεχνολογίας απαιτούν διαφανείς, γυαλισμένες περιμέτρους. Οι χειριστές μετρούν τη διαύγεια αξιολογώντας τη μετάδοση του φωτός μέσω της επεξεργασμένης άκρης.
Δεν μπορείτε να εφαρμόσετε μια γενική άκρη σε κάθε προϊόν. Διαφορετικά περιβάλλοντα απαιτούν ξεχωριστές φυσικές ιδιότητες. Θα αναλύσουμε τα τέσσερα κύρια προφίλ.
Αυτή η επεξεργασία περιλαμβάνει ελαφρύ τρίψιμο των πιο αιχμηρών γωνιών. Παρέχει τη χαμηλότερη διαθέσιμη λύση κόστους. Οι χειριστές χειρίζονται το γυαλί με ραφές με ασφάλεια κατά τη μεταφορά. Το φινίρισμα παραμένει σκόπιμα τραχύ και παγωμένο. Λειτουργεί καλύτερα για κρυφές εφαρμογές. Τα πλαισιωμένα παράθυρα και τα βιομηχανικά στηρίγματα χρησιμοποιούν σε μεγάλο βαθμό τις ραφές περιμέτρους επειδή η οπτική αισθητική δεν έχει σημασία.
Το επίπεδο γυάλισμα δημιουργεί μια κομψή, μοντέρνα εμφάνιση. Οι χειριστές αλέθουν την άκρη εντελώς επίπεδη. Έκοψαν επίσης μια μικρή γωνία 45 μοιρών που ονομάζεται arri κατά μήκος της επάνω και της κάτω γωνίας. Αυτό το προφίλ αποδεικνύεται εξαιρετικά δομικά σταθερό. Προσφέρει απίστευτα ακριβή έλεγχο διαστάσεων. Οι αρχιτέκτονες βασίζονται σε αυτό το πρότυπο για δομικές προσόψεις χωρίς πλαίσιο, εσωτερικά χωρίσματα και αρχιτεκτονικά γυαλιά υψηλής ποιότητας.
Ένα μολύβι Το βερνίκι δημιουργεί μια ομαλή καμπύλη σε σχήμα C. Αυτό το στρογγυλεμένο προφίλ ελαχιστοποιεί αποτελεσματικά τη ζημιά από κρούση. Τα αιχμηρά αντικείμενα κοιτάζουν από την καμπύλη επιφάνεια αντί να την θρυμματίζουν. Οι κατασκευαστές το θεωρούν ιδανικό για εφαρμογές επίπλων. Θα δείτε συχνά προφίλ μολυβιών σε γυάλινα ράφια, επιτραπέζιες επιφάνειες και εμπορικές μονάδες προβολής υψηλής αφής.
Το Beveling προσφέρει τεράστια αισθητική αξία. Το μηχάνημα κόβει μια ευδιάκριτη γωνία κλίσης σε όλη την περίμετρο. Αυτή η διαδικασία μειώνει φυσικά το συνολικό πάχος της άκρης. Απαιτεί εξαιρετικά εξειδικευμένο εξοπλισμό επεξεργασίας πολλαπλών ατράκτων. Οι κατασκευαστές χρησιμοποιούν κυρίως λοξότμηση για διακοσμητικά προϊόντα. Οι καθρέφτες και οι προθήκες υψηλής ποιότητας λιανικής διαθέτουν αυτή την κομψή επεξεργασία.
Χρησιμοποιήστε το παρακάτω γράφημα σύγκρισης για να αντιστοιχίσετε γρήγορα συγκεκριμένους τύπους ακμών με τους διακριτούς περιορισμούς του έργου σας.
Προφίλ άκρων |
Επιπτώσεις στον προϋπολογισμό |
Οπτική ορατότητα |
Καταλληλότητα δομικού φορτίου |
|---|---|---|---|
Seamed (Swiped) |
Χαμηλό Κόστος |
Πλήρως Κρυφό |
Μέτριο φορτίο |
Flat Polish + Arris |
Μεσαίου Κόστος |
Πλήρως εκτεθειμένο |
Υψηλό φορτίο (αρχιτεκτονικό) |
Γυάλισμα μολυβιού |
Μεσαίου Κόστος |
Πλήρως εκτεθειμένο |
Υψηλή αντοχή σε κρούση |
Λοξοτομή άκρη |
Υψηλό Κόστος |
Εξαιρετικά διακοσμητικό |
Χαμηλό δομικό φορτίο |
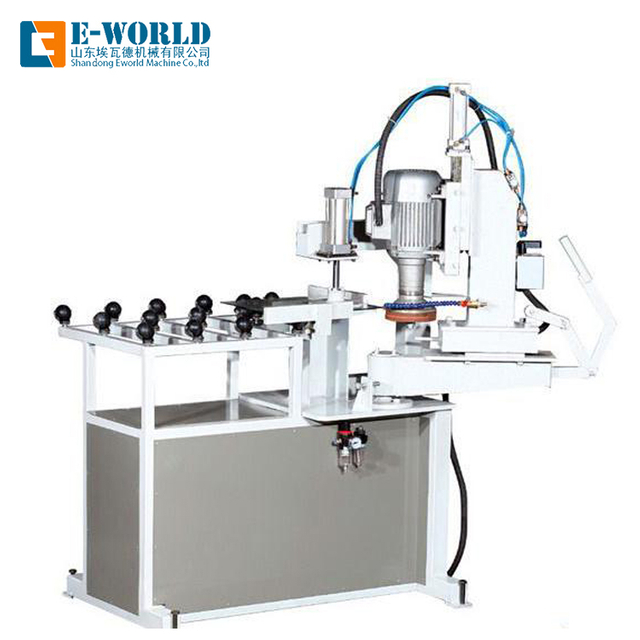
Η εξασφάλιση ενός αξιόπιστου συνεργάτη ή η αναβάθμιση της δικής σας εγκατάστασης απαιτεί αυστηρή μηχανική αξιολόγηση. Πρέπει να κάνετε διάκριση μεταξύ αυτοματοποιημένων κέντρων CNC και παραδοσιακών ακμών ευθείας γραμμής. Οι απαιτήσεις απόδοσης υπαγορεύουν τη βέλτιστη επιλογή μηχανήματος. Τα σύνθετα προφίλ και οι προσαρμοσμένες εγκοπές απαιτούν ευέλικτα συστήματα CNC. Αντίθετα, οι ευθείες ακμές κυριαρχούν στις τυπικές ορθογώνιες διαδρομές μεγάλου όγκου. Επεξεργάζονται γραμμικά πόδια πολύ πιο γρήγορα από τα αντίστοιχα CNC.
Ελέγχετε πάντα τις δυνατότητες ανοχής και ακρίβειας. Θα πρέπει να διαβάσετε προσεκτικά το επίσημο φύλλο προδιαγραφών ενός δυνητικού προμηθευτή. Ζητήστε τεκμηριωμένα στοιχεία αυστηρού ελέγχου ανοχής. Το οπτικό ή τεχνικό γυαλί ακριβείας απαιτεί εξαιρετική ακρίβεια, συχνά αγγίζοντας τα ±0,1 mm. Τα τυπικά αρχιτεκτονικά προϊόντα συνήθως ανέχονται διακυμάνσεις περίπου ±1,0 mm. Τα μηχανήματα υποπαραγωγής απλά δεν μπορούν να έχουν αυστηρές ανοχές κατά τη διάρκεια συνεχών βαρέων βάρδιων παραγωγής.
Οι διαμορφώσεις εργαλείων και ατράκτων επηρεάζουν βαθιά την τελική απόδοση. Ο αριθμός των ενεργών ατράκτων έχει μεγάλη σημασία. Μια μηχανή βάσης μπορεί να διαθέτει μόνο τέσσερις άξονες. Λειτουργεί καλά για βασικές ραφές. Οι αρχιτεκτονικές μηχανές υψηλής τεχνολογίας διαθέτουν συχνά δέκα έως δεκατέσσερις άξονες. Περισσότεροι τροχοί λείανσης και στίλβωσης επιτρέπουν πολύ μεγαλύτερες ταχύτητες επεξεργασίας του μεταφορέα. Αποδίδουν επίσης ένα εξαιρετικά ανώτερο, κρυστάλλινο τελικό φινίρισμα. Οι χειριστές αφιερώνουν πρώιμους άξονες στην λείανση χονδροειδών διαμαντιών. Οι μεταγενέστεροι άξονες χρησιμοποιούν ρητίνη ή οξείδιο δημητρίου για λεπτό γυάλισμα.
Οι αξιόπιστοι κατασκευαστές εφαρμόζουν αυστηρά πρωτόκολλα διασφάλισης ποιότητας. Δεν μπορείτε να εντοπίσετε οπτικά κάθε μικροκάταγμα. Οι προηγμένες ομάδες QA χρησιμοποιούν εξειδικευμένους οπτικούς συγκριτές. Επίσης αναπτύσσουν προηγμένα πολαρισκόπια για τη μέτρηση της εσωτερικής τάσης. Αυτά τα κρίσιμα εργαλεία διασφαλίζουν ότι δεν παραμένουν κρυφά μικροσκοπικά ελαττώματα στο τελικό προϊόν. Η τακτική επιθεώρηση αποτρέπει καταστροφικές αστοχίες κατάντη.
Οι αυστηροί οικοδομικοί κώδικες διέπουν την αρχιτεκτονική επεξεργασία παγκοσμίως. Πρέπει να τηρείτε αυτά τα καθιερωμένα πλαίσια για να αποφύγετε σοβαρές νομικές ευθύνες. Το πρότυπο ASTM C1048 υπαγορεύει τα σημεία αναφοράς των υαλοπινάκων ασφαλείας στις Ηνωμένες Πολιτείες. Περιγράφει τις ακριβείς απαιτήσεις για θερμικά επεξεργασμένο επίπεδο γυαλί. Οι ευρωπαϊκές αγορές βασίζονται στο εξίσου αυστηρό πρότυπο EN 12150. Και τα δύο πλαίσια απαιτούν περιμέτρους χωρίς ελαττώματα πριν από τη δομική εγκατάσταση.
Η ασφάλεια χειρισμού και εγκατάστασης παραμένει πρωταρχικής σημασίας. Οι κανονισμοί OSHA υπαγορεύουν διαδικασίες ασφαλούς χειροκίνητου χειρισμού σε όλα τα δάπεδα του εργοστασίου. Το εκτεθειμένο γυαλί απαιτεί οπωσδήποτε υποχρεωτικές μηχανικές επεξεργασίες. Οι ακατέργαστες άκρες λειτουργούν σαν λεπίδες ξυραφιού. Η σωστή επεξεργασία αποτρέπει σοβαρά τραύματα του χειριστή επί τόπου. Οι επιθεωρητές θα επιβάλλουν γρήγορα πρόστιμο στις εγκαταστάσεις που δεν εφαρμόζουν αυτά τα βασικά πρωτόκολλα ασφαλείας.
Οι εντολές προθέρμανσης αντιπροσωπεύουν την πιο κρίσιμη φάση συμμόρφωσης. Πρέπει να επεξεργαστείτε σωστά το γυαλί πριν εισέλθει σε οποιονδήποτε κλίβανο σκλήρυνσης. Τα μη επεξεργασμένα υλικά υφίστανται τακτικά εκρηκτικό κατακερματισμό κατά τη διάρκεια έντονης θερμικής διαστολής. Αυτή η βίαιη θραύση καταστρέφει τους ακριβούς κυλίνδρους φούρνου αμέσως. Καταστρέφει επίσης ολόκληρες παρακείμενες παρτίδες παραγωγής. Το οικονομικό πρόστιμο για την παράβλεψη των κανόνων προθέρμανσης παραμένει εξαιρετικά υψηλό. Η ελάχιστη συμμόρφωση απαιτεί τουλάχιστον ένα σχολαστικό πέρασμα ραφής για την αφαίρεση όλων των ρωγμών κοπής.
Οι κατασκευαστές πρέπει να μάθουν να εντοπίζουν γρήγορα κοινά ελαττώματα επεξεργασίας. Η έγκαιρη αναγνώριση σφαλμάτων εξοικονομεί τεράστιο κόστος υλικού. Η εξάντληση των άκρων συμβαίνει λόγω υπερβολικής τριβής του μηχανήματος. Αφήνει άσχημα, αδιαφανή λευκά σημάδια καψίματος κατά μήκος του ποτηριού. Τα σημάδια 'Chatter' παρουσιάζουν ένα άλλο κοινό πρόβλημα. Μοιάζουν με ορατά κύματα ή κυματισμούς κατά μήκος της περιμέτρου. Η φλυαρία υποδηλώνει ανομοιόμορφη πίεση λείανσης, που συχνά προκαλείται από φθαρμένα ρουλεμάν ατράκτου. Το micro-chipping δείχνει απευθείας σε τροχούς διαμαντιών που έχουν υποστεί μεγάλη υποβάθμιση.
Η εσωτερική επεξεργασία φέρει κρυφά βάρη συντήρησης. Οι αυστηρές τυπικές διαδικασίες λειτουργίας (SOP) παραμένουν απολύτως απαραίτητες. Τα παραμελημένα μηχανήματα παράγουν τρομερά αποτελέσματα. Οι χειριστές πρέπει να διαχειρίζονται προσεκτικά τα συστήματα φιλτραρίσματος νερού. Το καθαρό ψυκτικό αποτρέπει τη συσσώρευση σκόνης από γυαλί υψηλής τριβής. Οι βουλωμένες γραμμές ψυκτικού προκαλούν άμεση εξάντληση των άκρων. Ο κανονικός επίδεσμος τροχού με διαμάντια αντιπροσωπεύει ένα άλλο κρίσιμο έργο. Οι τεχνικοί χρησιμοποιούν εξειδικευμένες ράβδους οξειδίου της αλουμίνας για να εκθέσουν φρέσκα διαμάντια κοπής. Αυτό αποκαθιστά τη μέγιστη απόδοση λείανσης.
Η εξωτερική ανάθεση της επεξεργασίας σας ενέχει ξεχωριστούς κινδύνους μετριασμού. Πρέπει να αξιολογήσετε διεξοδικά τους εξωτερικούς συνεργάτες. Οι πωλητές που διατηρούν φτωχά αρχεία καταγραφής εξοπλισμού παράγουν απρόβλεπτη ποιότητα παρτίδας. Τα ξεπερασμένα μηχανήματα αγωνίζονται να διατηρήσουν ομοιόμορφες ανοχές σε μακροχρόνιες περιόδους. Ζητήστε πλήρη αρχεία συντήρησης πριν υπογράψετε μεγάλα συμβόλαια κατασκευής. Ζητήστε να δείτε τα ακριβή χρονοδιαγράμματα βαθμονόμησης του άξονα. Ένας διαφανής πωλητής μοιράζεται ευχαρίστως αυτά τα κρίσιμα επιχειρησιακά έγγραφα.
Η επιλογή της βέλτιστης λύσης ακμών γυαλιού απαιτεί μια πολύ λογική προσέγγιση βήμα προς βήμα. Αρχικά, ορίστε ρητά τις δομικές και οπτικές απαιτήσεις της τελικής σας εφαρμογής. Στη συνέχεια, επιλέξτε το συγκεκριμένο προφίλ άκρων που ταιριάζει με αυτές τις ακριβείς απαιτήσεις. Τέλος, επαληθεύστε τις ανοχές του προμηθευτή και επιβεβαιώστε την αυστηρή τήρηση των διεθνών προτύπων συμμόρφωσης με την ασφάλεια.
Πίσω από κάθε δάπεδο παραγωγής υψηλής απόδοσης και μηδενικών ελαττωμάτων κρύβονται τα ακριβή μηχανήματα που απαιτούνται για την εκτέλεση άψογης κατασκευής και δοκιμών. Ως κορυφαίος κατασκευαστής αυτοματοποιημένων συστημάτων επεξεργασίας γυαλιού υψηλής αξιοπιστίας, Το E-world παρέχει τα συμβατά με τον κώδικα, στιβαρά κατασκευασμένα μηχανήματα και λύσεις αυτοματισμού αιχμής που απαιτούνται για την υποστήριξη αγωγών βαριάς κατασκευής παγκοσμίως. Συνδυάζοντας τον προηγμένο τεχνολογικό σχεδιασμό με την εκτεταμένη τεχνική υποστήριξη, βοηθούν τους χειριστές να διατηρήσουν την απόλυτη αρμό, επιφάνεια και δομική ακεραιότητα σε απαιτητικές βιομηχανικές εγκαταστάσεις.
Τα άμεσα επόμενα βήματά σας θα πρέπει να περιλαμβάνουν απτή επαλήθευση. Συμβουλέψτε την ομάδα προμηθειών σας να ζητήσει συγκεκριμένες εκτελέσεις δειγμάτων από πιθανούς συνεργάτες. Αξιολογήστε άμεσα το φυσικό φινίρισμα της επιφάνειας και την ακρίβεια των διαστάσεων. Απαιτήστε πρόσβαση στην τεκμηρίωση συντήρησης εργαλείων από OEM μηχανημάτων πριν ολοκληρώσετε τυχόν αγορές εξοπλισμού. Η προληπτική επαλήθευση αποτρέπει τις δαπανηρές καθυστερήσεις στην παραγωγή.
Α: Ναι. Οι ακατέργαστες κομμένες άκρες φέρουν μικροσκοπικές ρωγμές. Αυτά τα μικροσκοπικά σπασίματα διαστέλλονται γρήγορα υπό ακραία θερμική καταπόνηση μέσα στον κλίβανο σκλήρυνσης. Εάν αφεθούν χωρίς θεραπεία, οδηγούν συνεχώς σε αυθόρμητο καταστροφικό σπάσιμο. Η επεξεργασία εξαλείφει εντελώς αυτούς τους συγκεντρωτές κρίσιμου στρες.
Α: Η λείανση χρησιμοποιεί τροχούς χονδροειδούς διαμαντιού για να διαμορφώσει την ακατέργαστη άκρη και να απομακρύνει τους αιχμηρούς κινδύνους χειρισμού. Παρέχει το αρχικό δομικό προφίλ. Το γυάλισμα λειτουργεί ως δευτερεύον βήμα φινιρίσματος. Χρησιμοποιεί οξείδιο του δημητρίου ή εξειδικευμένους τροχούς ρητίνης για την αποκατάσταση της οπτικής διαύγειας και της απόλυτης ομαλότητας.
Α: Τα παχύτερα πάνελ απαιτούν σημαντικά πιο αργούς ρυθμούς τροφοδοσίας μηχανής. Απαιτούν εξαιρετικά στιβαρούς άξονες μηχανής για να χειριστούν την αυξημένη αφαίρεση υλικού. Αυτή η βαριά επεξεργασία επιταχύνει γρήγορα τη φθορά των τροχών με διαμάντια. Κατά συνέπεια, ο χειρισμός παχύτερων πάνελ αυξάνει άμεσα τόσο τον χρόνο επεξεργασίας του μηχανήματος όσο και το συνολικό κόστος κατασκευής.
Α: Το τυπικό εμπορικό και αρχιτεκτονικό γυαλί απαιτεί συνήθως ανοχές που κυμαίνονται από ±1mm έως ±3mm. Ωστόσο, το οπτικό γυαλί ακριβείας ή το εξειδικευμένο τεχνικό γυαλί απαιτεί πολύ πιο αυστηρές παραμέτρους, που συχνά φτάνουν έως και ±0,05 mm. Η επίτευξη αυστηρότερων ανοχών απαιτεί μικρότερες ταχύτητες επεξεργασίας και προηγμένα μηχανήματα, αυξάνοντας εκθετικά το κόστος παραγωγής.


