


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-07-09 Pochodzenie: Strona


Wpływ komercyjny właściwego Obrzeża szklane wykraczają daleko poza estetykę wizualną. Bezpośrednio gwarantuje integralność konstrukcji, łagodzi poważne naprężenia termiczne i zapewnia ścisłe bezpieczeństwo operatora na hali produkcyjnej. Niewykończone surowe szkło z natury zawiera niebezpieczne mikropęknięcia pozostałe po początkowej fazie nacinania i cięcia. Jeśli zignorujesz te mikroskopijne wady, często powodują one spontaniczne pękanie podczas hartowania termicznego w wysokiej temperaturze. Zła jakość krawędzi często skutkuje odrzuceniem paneli architektonicznych, opóźnieniami w harmonogramie budowy i pogorszeniem czułości układu optycznego sprzęt. Ten przewodnik wyposaża kierowników ds. zakupów, inżynierów obiektów i profesjonalnych producentów w dokładne kryteria niezbędne do oceny kompleksowych rozwiązań produkcyjnych. Dokładnie zbadamy konkretne profile krawędzi, podstawowe możliwości maszyn i istotne wskaźniki niezawodności dostawcy. Rozumiejąc te podstawowe zasady, możesz z pewnością wybrać odpowiedni sprzęt i partnerów do swoich wymagań w zakresie przetwarzania wielkoseryjnego.
Po pierwsze bezpieczeństwo i zgodność: Podstawową funkcją obrzeży szkła jest usuwanie mikropęknięć (wad) w procesie cięcia, aby zapobiec katastrofalnym awariom, szczególnie przed hartowaniem termicznym.
Zastosowanie dyktuje profil: Wybór profilu (ze szwem, płaski, ołówkowy, fazowany) musi ściśle odpowiadać ostatecznemu zastosowaniu – odsłonięte szkło architektoniczne wymaga innych tolerancji niż ukryte panele przemysłowe.
Ocena maszyny względem dostawcy: Ocena partnera w zakresie obrzeży szklanych lub inwestycji w maszyny wymaga sprawdzenia dokładnych granic tolerancji, możliwości automatyzacji i spójności w przypadku dużych serii.
Kwestie konserwacji: Stała jakość krawędzi zależy w dużej mierze od konserwacji maszyn; zaniedbane ściernice bezpośrednio korelują z odpryskami krawędzi i opóźnieniami w projekcie.
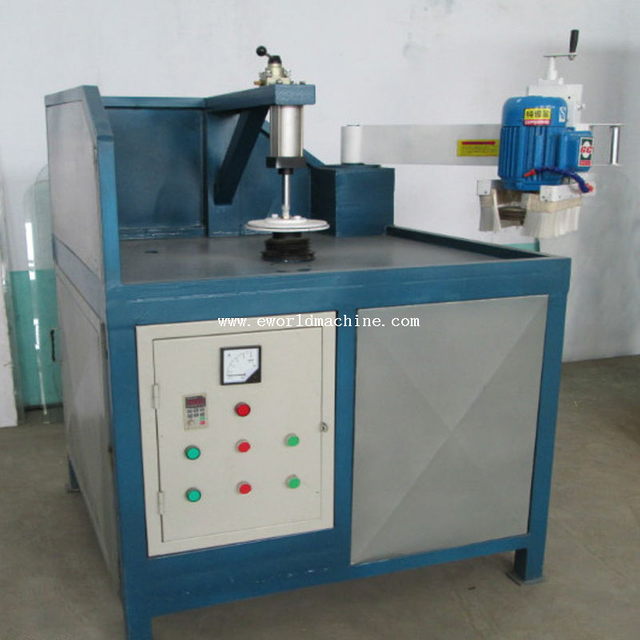
Niewykończone szkło stwarza ogromne ryzyko podczas manipulacji. Wprowadza także surowe zobowiązania strukturalne dla instalatorów. Awarie na dalszym etapie produkcji powodują duże koszty dla producentów w postaci zmarnowanego materiału i zakłócenia harmonogramu produkcji. Musisz natychmiast zająć się niewyraźnymi krawędziami, aby chronić swoje zyski.
Każde nacięcie powoduje powstanie mikroskopijnych szczelin wzdłuż obwodu szkła. Działają one jak koncentratory ekstremalnych naprężeń krawędziowych. Obróbka mechaniczna aktywnie usuwa te krytyczne wady. Ten krok skutecznie przywraca stabilność panelu. Jeśli hartujesz surowe szkło bez odpowiedniej obróbki krawędzi, ryzyko pękania w piecu drastycznie wzrasta. Intensywny szok termiczny powoduje, że nieleczone wady szybko się rozszerzają. To rozszerzenie natychmiast rozbija panel. Rozbite szkło niszczy drogie ceramiczne walce pieca i wstrzymuje całe zmiany produkcyjne.
Aby obiektywnie zdefiniować sukces produkcji, oceniamy trzy podstawowe wskaźniki. Musisz wymagać ścisłego przestrzegania następujących parametrów:
Tolerancja wymiarowa: Dokładne pomiary długości i szerokości zapewniają idealne dopasowanie paneli do precyzyjnych systemów ramowych. Luźne tolerancje powodują znaczne opóźnienia w montażu.
Wykończenie powierzchni (stopień ziarnistości): Szlifowanie skutecznie usuwa ostre zadziory. Progresywne ziarno diamentowe zapewnia ostateczną gładkość w dotyku.
Przejrzystość optyczna: Zaawansowane zastosowania wymagają przezroczystych, wypolerowanych obwodów. Operatorzy mierzą przejrzystość, oceniając transmisję światła przez obrobioną krawędź.
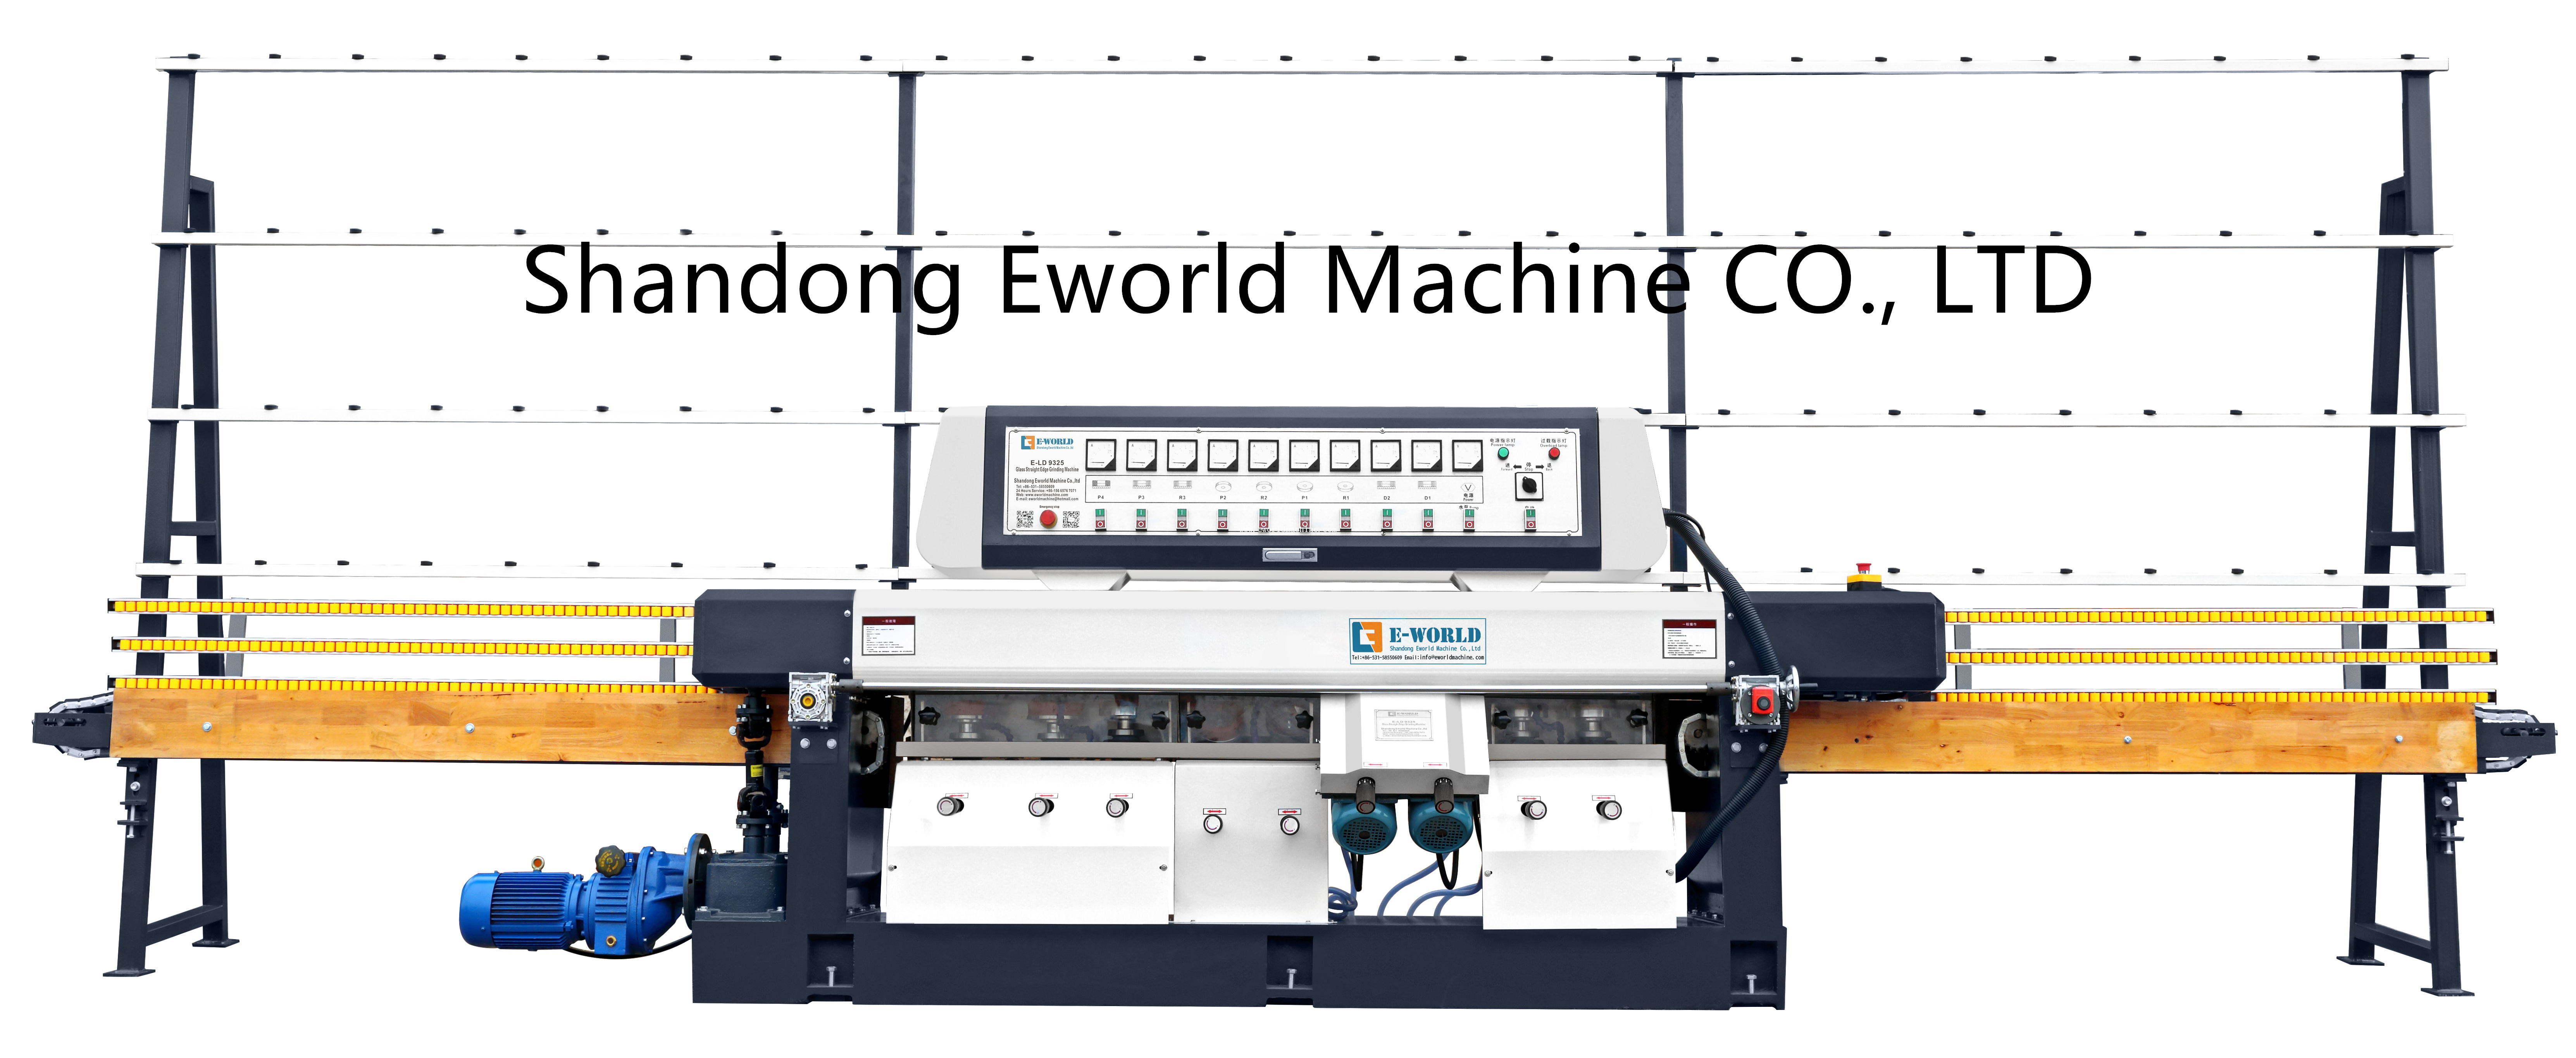
Nie da się zastosować uniwersalnej krawędzi do każdego produktu. Różne środowiska wymagają odmiennych właściwości fizycznych. Podzielimy cztery główne profile.
Obróbka ta polega na lekkim przeszlifowaniu najostrzejszych narożników. Zapewnia najtańsze dostępne rozwiązanie. Operatorzy bezpiecznie obsługują szkło ze szwem podczas transportu. Wykończenie pozostaje celowo szorstkie i mroźne. Najlepiej sprawdza się w zastosowaniach ukrytych. W oknach z ramami i podkładach przemysłowych w dużym stopniu wykorzystuje się łączenia na obwodzie, ponieważ estetyka wizualna nie ma znaczenia.
Płaskie polerowanie tworzy elegancki, nowoczesny wygląd. Operatorzy szlifują krawędź całkowicie na płasko. Wycięli także mały kąt 45 stopni zwany arrisem wzdłuż górnego i dolnego narożnika. Profil ten charakteryzuje się wysoką wytrzymałością konstrukcyjną. Zapewnia niezwykle precyzyjną kontrolę wymiarową. Architekci polegają na tym standardzie w przypadku bezramowych fasad konstrukcyjnych, wewnętrznych przegród i wysokiej jakości szkła architektonicznego.
Ołówek polerowanie tworzy gładką krzywiznę w kształcie litery C. Ten zaokrąglony profil skutecznie minimalizuje uszkodzenia spowodowane uderzeniami. Ostre przedmioty odbijają się od zakrzywionej powierzchni, zamiast ją odpryskiwać. Producenci uważają go za idealny do zastosowań meblowych. Często będziesz widzieć profile ołówkowe na szklanych półkach, blatach i dotykowych ekspozytorach komercyjnych.
Fazowanie oferuje ogromne walory estetyczne. Maszyna tnie pod wyraźnym skosem na całym obwodzie. Proces ten w naturalny sposób zmniejsza całkowitą grubość krawędzi. Wymaga wysokospecjalistycznego, wielowrzecionowego sprzętu obróbczego. Producenci stosują fazowanie głównie w przypadku produktów dekoracyjnych. Wysokiej klasy lustra i wysokiej jakości gabloty detaliczne charakteryzują się tym eleganckim wykończeniem.
Skorzystaj z poniższej tabeli porównawczej, aby szybko dopasować określone typy krawędzi do różnych ograniczeń projektu.
Profil krawędzi |
Wpływ na budżet |
Widoczność wizualna |
Odpowiedniość obciążenia konstrukcyjnego |
|---|---|---|---|
Ze szwem (przesunięty) |
Niski koszt |
Całkowicie ukryte |
Umiarkowane obciążenie |
Płaski lakier + Arris |
Średni koszt |
W pełni odsłonięty |
Wysokie obciążenie (architektoniczne) |
Polski ołówek |
Średni koszt |
W pełni odsłonięty |
Wysoka odporność na uderzenia |
Skośna krawędź |
Wysoki koszt |
Wysoce dekoracyjne |
Niskie obciążenie strukturalne |
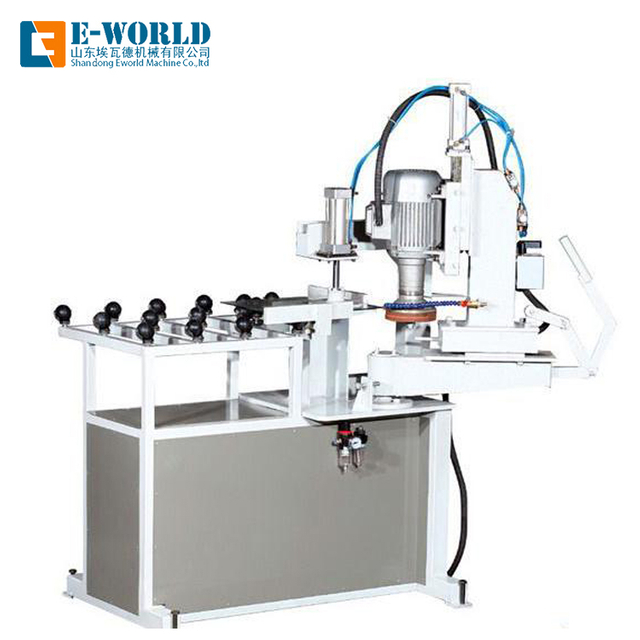
Pozyskanie niezawodnego partnera lub modernizacja własnego obiektu wymaga rygorystycznej oceny mechanicznej. Należy rozróżnić zautomatyzowane centra CNC od tradycyjnych krawędziarek prostych. Wymagania dotyczące wydajności dyktują optymalny wybór maszyn. Skomplikowane profile i niestandardowe wycięcia wymagają elastycznych systemów CNC. I odwrotnie, krawędziarki proste dominują w standardowych prostokątnych ciągach o dużej objętości. Obrabiają stopy liniowe znacznie szybciej niż odpowiedniki CNC.
Zawsze sprawdzaj możliwości w zakresie tolerancji i precyzji. Powinieneś dokładnie zapoznać się z oficjalną specyfikacją potencjalnego dostawcy. Żądaj udokumentowanych dowodów ścisłej kontroli tolerancji. Precyzyjne szkło optyczne lub techniczne wymaga ekstremalnej dokładności, często sięgającej ± 0,1 mm. Standardowe produkty architektoniczne zwykle tolerują różnice w granicach ±1,0 mm. Maszyny o niskiej jakości po prostu nie są w stanie utrzymać wąskich tolerancji podczas ciągłych, ciężkich zmian produkcyjnych.
Konfiguracje oprzyrządowania i wrzeciona mają ogromny wpływ na ostateczną wydajność. Liczba aktywnych wrzecion ma ogromne znaczenie. Maszyna bazowa może mieć tylko cztery wrzeciona. Dobrze sprawdza się przy podstawowym szyciu. Wysokiej klasy maszyny architektoniczne często mają od dziesięciu do czternastu wrzecion. Większa liczba tarcz szlifierskich i polerskich umożliwia znacznie szybsze przetwarzanie przenośników. Zapewniają również znacznie lepsze, krystalicznie czyste wykończenie końcowe. Operatorzy przeznaczają wrzeciona do zgrubnego szlifowania diamentowego. Późniejsze wrzeciona wykorzystują żywicę lub tlenek ceru do dokładnego polerowania.
Niezawodni producenci wdrażają rygorystyczne protokoły zapewnienia jakości. Nie da się wizualnie wykryć każdego mikropęknięcia. Zaawansowane zespoły ds. kontroli jakości korzystają ze specjalistycznych komparatorów optycznych. Wykorzystują także zaawansowane polaryskopy do pomiaru naprężeń wewnętrznych. Dzięki tym niezbędnym narzędziom w gotowym produkcie nie zostaną ukryte żadne mikroskopijne wady. Rutynowa inspekcja zapobiega katastrofalnym awariom na dalszym etapie produkcji.
Surowe przepisy budowlane regulują przetwarzanie architektoniczne na całym świecie. Aby uniknąć poważnych odpowiedzialności prawnej, należy przestrzegać tych ustalonych ram. Norma ASTM C1048 określa standardy w zakresie bezpiecznego oszklenia w Stanach Zjednoczonych. Określa dokładne wymagania dotyczące szkła płaskiego poddanego obróbce cieplnej. Rynki europejskie opierają się na równie rygorystycznej normie EN 12150. Obydwa szkielety wymagają wolnych od wad obwodów przed montażem konstrukcyjnym.
Bezpieczeństwo obsługi i montażu pozostaje najważniejsze. Przepisy OSHA określają procedury bezpiecznego ręcznego przenoszenia na terenie fabryki. Odsłonięte szkło bezwzględnie wymaga obowiązkowych obróbek mechanicznych. Surowe krawędzie działają jak żyletki. Właściwe wykonanie zapobiega poważnym obrażeniom operatora na miejscu. Inspektorzy szybko nałożą kary na obiekty, które nie przestrzegają podstawowych protokołów bezpieczeństwa.
Nakazy wstępnego złagodzenia stanowią najbardziej krytyczny etap zgodności. Szkło musi zostać poddane odpowiedniej obróbce, zanim trafi do pieca do hartowania. Materiały nieobrobione regularnie ulegają fragmentacji wybuchowej podczas intensywnej rozszerzalności cieplnej. To gwałtowne pęknięcie powoduje natychmiastowe uszkodzenie drogich rolek pieca. Niszczy także całe sąsiadujące ze sobą partie produkcyjne. Kara finansowa za ignorowanie zasad dotyczących wstępnego złagodzenia pozostaje wyjątkowo wysoka. Minimalna zgodność wymaga co najmniej dokładnego przejścia szwu w celu usunięcia wszystkich pęknięć po cięciu.
Producenci muszą nauczyć się szybko identyfikować typowe wady przetwarzania. Wczesne wykrycie błędów pozwala zaoszczędzić ogromne koszty materiałów. Wypalenie krawędzi następuje na skutek nadmiernego tarcia maszyny. Pozostawia brzydkie, nieprzezroczyste, białe ślady przypaleń na szkle. Znaki „Chatter” stanowią kolejny częsty problem. Wyglądają jak widoczne fale lub zmarszczki na obwodzie. Drganie wskazuje na nierówny docisk szlifowania, często spowodowany zużyciem łożysk wrzeciona. Mikroodpryski prowadzą bezpośrednio do mocno zniszczonych tarcz diamentowych.
Przetwarzanie wewnętrzne niesie ze sobą ukryte obciążenia konserwacyjne. Surowe standardowe procedury operacyjne (SOP) są nadal absolutnie konieczne. Zaniedbane maszyny dają straszne skutki. Operatorzy muszą uważnie zarządzać systemami filtracji wody. Czysty płyn chłodzący zapobiega gromadzeniu się wysoce ściernego pyłu szklanego. Zatkane przewody chłodziwa powodują natychmiastowe przepalenie krawędzi. Regularne obciąganie tarcz diamentowych to kolejne istotne zadanie. Technicy używają specjalistycznych sztyftów tlenku glinu, aby odsłonić świeże diamenty do cięcia. Przywraca to maksymalną wydajność szlifowania.
Outsourcing przetwarzania danych wiąże się z odrębnym ryzykiem ograniczającym ryzyko. Musisz dokładnie ocenić partnerów zewnętrznych. Dostawcy prowadzący złe dzienniki sprzętu wytwarzają partie o nieprzewidywalnej jakości. Przestarzałe maszyny mają trudności z utrzymaniem jednolitych tolerancji w długich seriach. Poproś o kompleksową dokumentację konserwacji przed podpisaniem dużych umów produkcyjnych. Poproś o dokładne harmonogramy kalibracji wrzeciona. Przejrzysty dostawca chętnie udostępnia te krytyczne dokumenty operacyjne.
Wybór optymalnego rozwiązania w zakresie obrzeży szkła wymaga bardzo logicznego podejścia krok po kroku. Najpierw wyraźnie zdefiniuj wymagania strukturalne i wizualne ostatecznej aplikacji. Następnie wybierz konkretny profil krawędzi odpowiadający dokładnie tym wymaganiom. Na koniec zweryfikuj tolerancje dostawcy i potwierdź ścisłe przestrzeganie międzynarodowych standardów zgodności z bezpieczeństwem.
Za każdą wysokowydajną halą produkcyjną pozbawioną wad stoją precyzyjne maszyny wymagane do zapewnienia bezbłędnej produkcji i testowania. Jako wiodący producent niezawodnych systemów zautomatyzowanej obróbki szkła, E-world dostarcza zgodne z przepisami, wytrzymałe maszyny i najnowocześniejsze rozwiązania w zakresie automatyzacji potrzebne do obsługi ciężkich rurociągów produkcyjnych na całym świecie. Łącząc najnowocześniejszy projekt technologiczny z szerokim wsparciem technicznym, pomagają operatorom zachować absolutną integralność połączeń, powierzchni i struktur w wymagających konfiguracjach przemysłowych.
Twoje najbliższe kroki powinny obejmować namacalną weryfikację. Doradź swojemu zespołowi ds. zakupów, aby zażądał od potencjalnych partnerów konkretnych serii próbek. Bezpośrednio oceniaj wykończenie powierzchni fizycznej i dokładność wymiarową. Żądaj dostępu do dokumentacji dotyczącej konserwacji narzędzi od producentów OEM maszyn przed sfinalizowaniem zakupu sprzętu. Proaktywna weryfikacja zapobiega kosztownym opóźnieniom w produkcji.
O: Tak. Surowo przycięte krawędzie noszą mikroskopijne pęknięcia. Te drobne pęknięcia rozszerzają się szybko pod wpływem ekstremalnych naprężeń termicznych wewnątrz pieca do odpuszczania. Nieleczone konsekwentnie prowadzą do spontanicznych, katastrofalnych uszkodzeń. Przetwarzanie całkowicie eliminuje te krytyczne koncentratory naprężeń.
Odp.: Szlifowanie wykorzystuje grube tarcze diamentowe do kształtowania surowej krawędzi i usuwania ostrych zagrożeń związanych z obsługą. Zapewnia początkowy profil konstrukcyjny. Polerowanie stanowi drugi etap wykończenia. Wykorzystuje tlenek ceru lub specjalistyczne koła z żywicy, aby przywrócić przejrzystość optyczną i absolutną gładkość.
Odp.: Grubsze panele wymagają znacznie wolniejszego posuwu maszyny. Wymagają bardzo wytrzymałych wrzecion maszynowych, które poradzą sobie ze zwiększonym usuwaniem materiału. Ta intensywna obróbka szybko przyspiesza zużycie tarcz diamentowych. W rezultacie obsługa grubszych paneli bezpośrednio zwiększa zarówno czas przetwarzania maszyn, jak i ogólne koszty produkcji.
Odp.: Standardowe szkło komercyjne i architektoniczne zazwyczaj wymaga tolerancji w zakresie od ± 1 mm do ± 3 mm. Jednak precyzyjne szkło optyczne czy specjalistyczne szkło techniczne wymaga dużo bardziej rygorystycznych parametrów, często sięgających ±0,05mm. Osiągnięcie węższych tolerancji wymaga wolniejszych prędkości przetwarzania i zaawansowanych maszyn, co wykładniczo zwiększa koszty produkcji.


