


Uygun ticari etki cam kenarları görsel estetiğin çok ötesine uzanır. Doğrudan yapısal bütünlüğü garanti eder, ciddi termal stresi azaltır ve fabrika sahasında sıkı operatör güvenliği sağlar. Bitmemiş ham cam, doğası gereği, ilk çentikleme ve kesme aşamasından kalan tehlikeli mikro kırıkları taşır. Bu mikroskobik kusurları görmezden gelirseniz, bunlar sıklıkla yüksek sıcaklıkta termal tavlama sırasında kendiliğinden kırılmayı tetikler. Kötü kenar kalitesi aynı zamanda rutin olarak mimari panellerin reddedilmesine, inşaat programlarının gecikmesine ve hassas optik özelliklerin tehlikeye atılmasına neden olur. teçhizat. Bu kılavuz, satın alma yöneticilerini, tesis mühendislerini ve profesyonel imalatçıları kapsamlı imalat çözümlerini değerlendirmek için gerekli olan kesin kriterlerle donatır. Belirli kenar profillerini, temel makine yeteneklerini ve hayati tedarikçi güvenilirliği ölçümlerini kapsamlı bir şekilde inceleyeceğiz. Bu temel ilkeleri anlayarak, yüksek hacimli işleme talepleriniz için doğru ekipmanı ve iş ortaklarını güvenle seçebilirsiniz.
Önce Güvenlik ve Uyumluluk: Cam kenarlarının birincil işlevi, özellikle termal temperleme öncesinde, ciddi arızaları önlemek için kesme sürecindeki mikro çatlakları (kusurları) ortadan kaldırmaktır.
Uygulama Profili Belirler: Profil seçimi (dikişli, düz, kurşun kalem, eğimli) nihai uygulamayla tam olarak aynı hizada olmalıdır; açıkta kalan mimari cam, gizli endüstriyel panellerden farklı toleranslar gerektirir.
Makine ve Satıcı Karşılaştırması: Bir cam kenar işleme ortağının veya makine yatırımının değerlendirilmesi, hassas tolerans sınırlarının, otomasyon yeteneklerinin ve yüksek hacimli işlemlerde tutarlılığın doğrulanmasını gerektirir.
Bakım Önemlidir: Tutarlı kenar kalitesi büyük ölçüde makine bakımına bağlıdır; ihmal edilen taşlama taşları, kenar kırılması ve proje gecikmeleriyle doğrudan ilişkilidir.
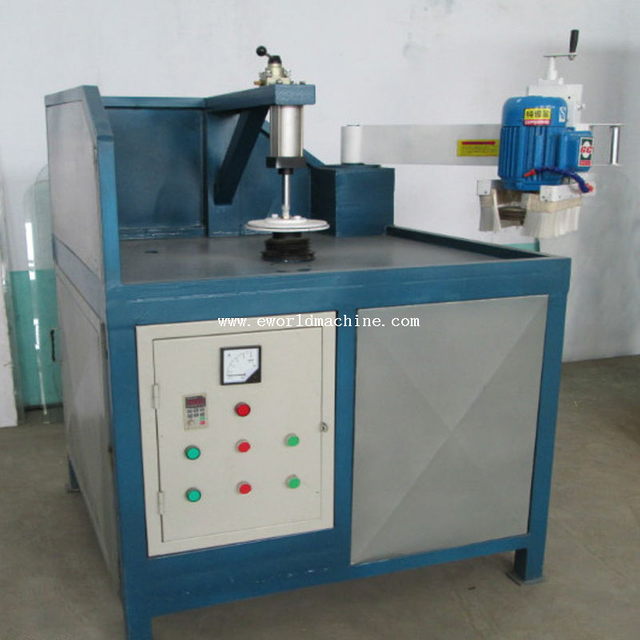
Tamamlanmamış cam, büyük kullanım tehlikeleri oluşturur. Aynı zamanda kurulumcular için ciddi yapısal yükümlülükler getirmektedir. Aşağı yöndeki arızalar, imalatçılara büyük oranda malzeme israfına ve kesintiye uğrayan üretim zaman çizelgelerine mal olur. Sonuçlarınızı korumak için ham kenarları derhal ele almalısınız.
Her çentikleme eylemi, camın çevresi boyunca mikroskobik çatlaklar oluşturur. Bunlar aşırı kenar gerilimi yoğunlaştırıcıları olarak görev yapar. Mekanik işleme, bu kritik kusurları etkin bir şekilde ortadan kaldırır. Bu adım, panel stabilitesini etkili bir şekilde geri yükler. Ham camı uygun kenar işlemi olmadan temperlerseniz fırın kırılma oranları büyük ölçüde artar. Yoğun termal şok, işlenmeyen kusurların hızla genişlemesine neden olur. Bu genişleme paneli anında paramparça eder. Parçalanan cam, pahalı seramik fırın silindirlerini mahveder ve tüm üretim vardiyalarını durdurur.
Üretim başarısını objektif olarak tanımlamak için üç temel ölçütü değerlendiriyoruz. Bu spesifik parametrelere sıkı sıkıya bağlı kalmayı talep etmelisiniz:
Boyutsal Tolerans: Kesin uzunluk ve genişlik ölçümleri, panellerin hassas çerçeveleme sistemlerine mükemmel şekilde oturmasını sağlar. Gevşek toleranslar önemli kurulum gecikmelerine neden olur.
Yüzey İşlemi (Kum Seviyesi): Taşlama keskin çapakları etkili bir şekilde giderir. Aşamalı elmas disk tanecikleri nihai dokunsal pürüzsüzlüğü belirler.
Optik Netlik: Üst düzey uygulamalar şeffaf, cilalı çevreler gerektirir. Operatörler, işlenen kenardan ışık iletimini değerlendirerek netliği ölçer.
Her ürüne evrensel bir üstünlük uygulayamazsınız. Farklı ortamlar farklı fiziksel özellikler gerektirir. Dört ana profili parçalayacağız.
Bu işlem en keskin köşelerin hafifçe zımparalanmasını içerir. Mevcut en düşük maliyetli çözümü sağlar. Operatörler nakliye sırasında dikişli camı güvenli bir şekilde kullanır. Finiş kasıtlı olarak kaba ve donuk kalıyor. Gizli uygulamalar için en iyi sonucu verir. Çerçeveli pencereler ve endüstriyel destekler, görsel estetiğin önemi olmadığı için yoğun olarak dikişli çevrelerden yararlanır.
Düz cilalama şık ve modern bir görünüm yaratır. Operatörler kenarı tamamen düz bir şekilde taşlar. Ayrıca üst ve alt köşeler boyunca arris adı verilen 45 derecelik küçük bir açıyı da kestiler. Bu profil yapısal olarak son derece sağlam olduğunu kanıtlıyor. İnanılmaz derecede hassas boyut kontrolü sunar. Mimarlar çerçevesiz yapısal cepheler, iç bölmeler ve birinci sınıf mimari camlar için bu standarda güveniyor.
Bir kalem cila düzgün, C şeklinde bir eğri üretir. Bu yuvarlak profil, darbe hasarını etkili bir şekilde en aza indirir. Keskin nesneler, kavisli yüzeyi kırmak yerine, yüzeyden kaçar. Üreticiler bunun mobilya uygulamaları için ideal olduğunu düşünüyor. Kalem profillerini cam raflarda, masa üstlerinde ve yüksek dokunmatik ticari teşhir ünitelerinde sıklıkla göreceksiniz.
Beveling muazzam estetik değer sunar. Makine tüm çevre çevresinde belirgin bir eğim açısı keser. Bu işlem doğal olarak genel kenar kalınlığını azaltır. Son derece uzmanlaşmış, çok milli işleme ekipmanı gerektirir. İmalatçılar öncelikle dekoratif ürünler için eğim kullanırlar. Üst düzey aynalar ve birinci sınıf perakende vitrinler bu şık görünümü ön plana çıkarıyor.
Belirli uç türlerini farklı proje kısıtlamalarınızla hızlı bir şekilde eşleştirmek için aşağıdaki karşılaştırma tablosunu kullanın.
Kenar Profili |
Bütçe Etkisi |
Görsel Görünürlük |
Yapısal Yük Uygunluğu |
|---|---|---|---|
Dikişli (Kaydırılmış) |
Düşük Maliyet |
Tamamen Gizli |
Orta Yük |
Düz Cila + Arris |
Orta Maliyet |
Tamamen Açık |
Yüksek Yük (Mimari) |
Kalem Cilası |
Orta Maliyet |
Tamamen Açık |
Yüksek Darbe Dayanımı |
Eğimli Kenar |
Yüksek Maliyet |
Son Derece Dekoratif |
Düşük Yapısal Yük |
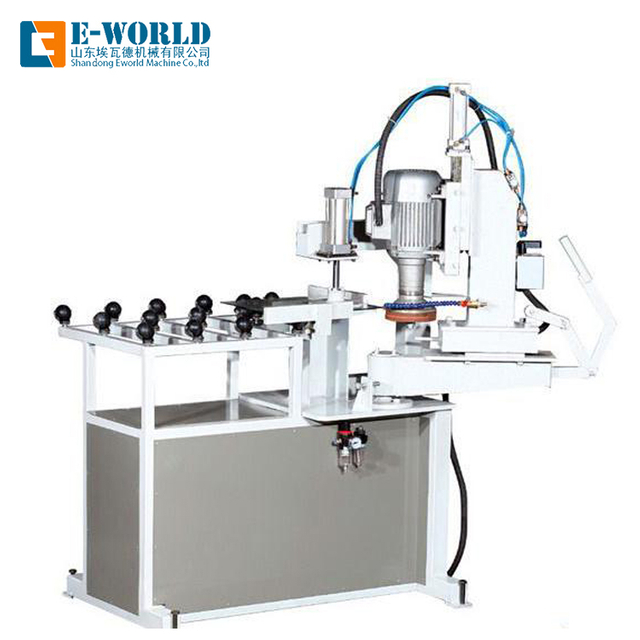
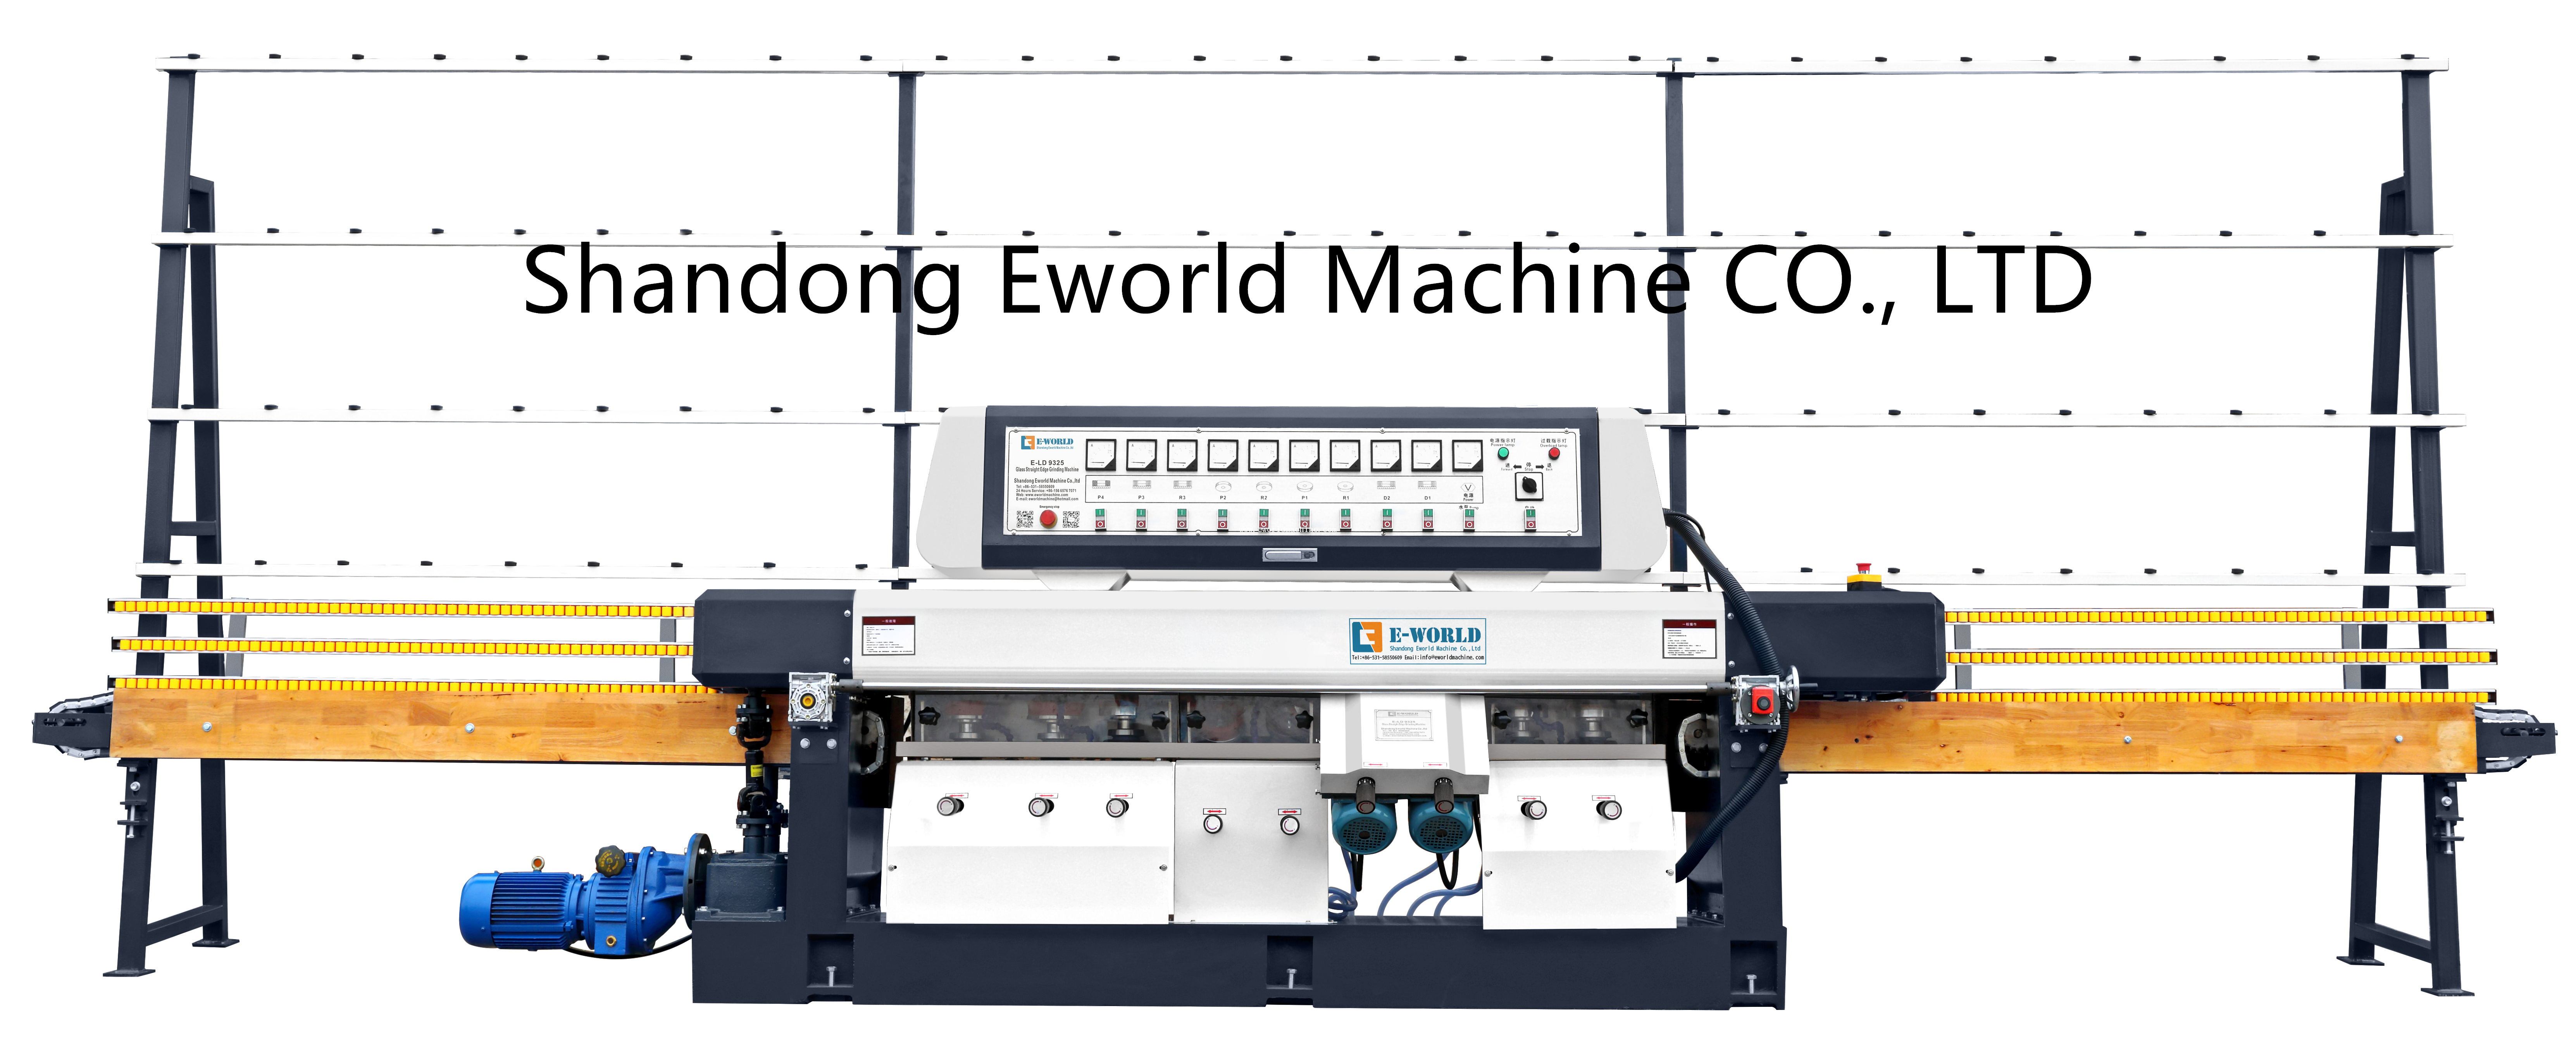
Güvenilir bir ortak bulmak veya kendi tesisinizi geliştirmek, sıkı bir mekanik değerlendirme gerektirir. Otomatik CNC merkezleri ile geleneksel düz hatlı kenar makineleri arasında ayrım yapmalısınız. Üretim gereksinimleri, optimum makine seçimini belirler. Karmaşık profiller ve özel kesimler esnek CNC sistemleri gerektirir. Bunun tersine, düz hatlı kenar kesme makineleri yüksek hacimli standart dikdörtgen çalışmalara hakimdir. Lineer ayakları CNC muadillerine göre çok daha hızlı işlerler.
Her zaman tolerans ve hassasiyet yeteneklerini inceleyin. Potansiyel bir satıcının resmi teknik özellik sayfasını dikkatlice incelemelisiniz. Sıkı tolerans kontrolüne ilişkin belgelenmiş kanıt talep edin. Hassas optik veya teknik cam, genellikle ±0,1 mm'ye ulaşan aşırı doğruluk gerektirir. Standart mimari ürünler genellikle ±1,0 mm civarındaki değişiklikleri tolere eder. Subpar makineleri, sürekli ağır üretim vardiyaları sırasında sıkı toleransları koruyamaz.
Takım ve iş mili konfigürasyonları nihai çıktıyı derinden etkiler. Aktif iğlerin sayısı büyük ölçüde önemlidir. Temel bir makinede yalnızca dört iş mili bulunabilir. Temel dikiş için iyi çalışır. Üst düzey mimari makinelerde genellikle on ila on dört iş mili bulunur. Daha fazla taşlama ve parlatma çarkı, konveyör işleme hızlarının çok daha yüksek olmasını sağlar. Ayrıca son derece üstün, kristal berraklığında bir son yüzey sağlarlar. Operatörler ilk iş millerini kaba elmas taşlamaya ayırıyor. Daha sonraki iğler, ince cilalama için reçine veya seryum oksit kullanır.
Güvenilir imalatçılar sıkı kalite güvence protokolleri uygular. Her mikro kırığı görsel olarak tespit edemezsiniz. Gelişmiş QA ekipleri özel optik karşılaştırıcılar kullanır. Ayrıca dahili stres ölçümü için gelişmiş polariskoplar kullanıyorlar. Bu kritik araçlar, bitmiş üründe hiçbir mikroskobik kusurun gizli kalmamasını sağlar. Rutin denetim, ciddi aşağı yönlü arızaları önler.
Katı bina kuralları, küresel olarak mimari işlemeyi yönetir. Ciddi yasal yükümlülüklerden kaçınmak için bu belirlenmiş çerçevelere bağlı kalmalısınız. ASTM C1048 standardı, Amerika Birleşik Devletleri'ndeki güvenlik camı kriterlerini belirler. Isıl işlem görmüş düz cam için kesin gereksinimleri özetlemektedir. Avrupa pazarları aynı derecede katı EN 12150 standardına güvenmektedir. Her iki çerçeve de yapısal kurulumdan önce hatasız çevreler gerektirir.
Taşıma ve kurulum güvenliği her şeyden önemlidir. OSHA düzenlemeleri, fabrika katlarında güvenli elle taşıma prosedürlerini zorunlu kılar. Açık cam kesinlikle zorunlu mekanik işlemler gerektirir. Ham kenarlar jilet gibi davranır. Doğru işleme, sahada ciddi operatör yaralanmalarını önler. Müfettişler, bu temel güvenlik protokollerini uygulamayan tesislere hızla ceza kesecek.
Ön düzenleme talimatları en kritik uyumluluk aşamasını temsil eder. Camı herhangi bir temperleme fırınına girmeden önce doğru şekilde işlemelisiniz. İşlenmemiş malzemeler yoğun termal genleşme sırasında düzenli olarak patlayıcı parçalanmaya maruz kalır. Bu şiddetli kırılma, pahalı fırın silindirlerine anında zarar verir. Aynı zamanda bitişik üretim partilerinin tamamını da mahveder. Ön tavlama kurallarını göz ardı etmenin mali cezası hala olağanüstü derecede yüksek. Minimum uyumluluk, tüm kesme çatlaklarını gidermek için en azından kapsamlı bir dikiş geçişini gerektirir.
İmalatçıların yaygın işleme kusurlarını hızlı bir şekilde tanımlamayı öğrenmesi gerekiyor. Hataları erken yakalamak, büyük malzeme maliyetlerinden tasarruf sağlar. Aşırı makine sürtünmesi nedeniyle kenar yanması meydana gelir. Cam boyunca çirkin, opak beyaz yanık izleri bırakıyor. 'Gevezelik' işaretleri başka bir yaygın soruna işaret ediyor. Çevre boyunca görünür dalgalara veya dalgalanmalara benziyorlar. Çatırtı, genellikle aşınmış mil yataklarından kaynaklanan eşit olmayan taşlama basıncını gösterir. Mikro talaşlar doğrudan aşırı derecede bozulmuş elmas çarklara işaret eder.
Şirket içi işlemler gizli bakım yüklerini taşır. Sıkı standart işletim prosedürleri (SOP'ler) kesinlikle gerekli olmaya devam etmektedir. İhmal edilen makineler korkunç sonuçlar doğurur. Operatörler su filtreleme sistemlerini dikkatli bir şekilde yönetmelidir. Temiz soğutma sıvısı, yüksek derecede aşındırıcı cam tozu oluşumunu önler. Tıkalı soğutma sıvısı hatları anında kenar yanmasına neden olur. Düzenli elmas jant kaplaması başka bir önemli görevi temsil eder. Teknisyenler taze kesme elmaslarını ortaya çıkarmak için özel alümina oksit çubukları kullanır. Bu, en yüksek öğütme verimliliğini geri kazandırır.
İşleme işleminizde dış kaynak kullanımı ayrı hafifletme riskleri taşır. Dış ortakları iyice değerlendirmelisiniz. Ekipman kayıtlarını yetersiz tutan satıcılar, öngörülemeyen parti kalitesi üretir. Eski makineler, uzun çalışmalarda tekdüze toleransları korumakta zorlanıyor. Büyük imalat sözleşmelerini imzalamadan önce kapsamlı bakım kayıtları isteyin. Tam iş mili kalibrasyon programlarını görmeyi isteyin. Şeffaf bir satıcı bu kritik operasyonel belgeleri memnuniyetle paylaşır.
En uygun cam kenar çözümünün seçilmesi son derece mantıklı, adım adım ilerleyen bir yaklaşım gerektirir. İlk olarak, nihai uygulamanızın yapısal ve görsel taleplerini açıkça tanımlayın. Daha sonra, bu taleplere tam olarak uyan özel kenar profilini seçin. Son olarak satıcı toleranslarını doğrulayın ve uluslararası güvenlik uyumluluk standartlarına sıkı sıkıya bağlı kaldığınızı doğrulayın.
Her yüksek verimli, sıfır hatalı üretim alanının arkasında, kusursuz imalat ve testleri gerçekleştirmek için gereken hassas makineler bulunmaktadır. Yüksek güvenilirliğe sahip otomatik cam işleme sistemlerinin önde gelen üreticisi olarak, E-world, dünya çapında ağır üretim boru hatlarını desteklemek için gereken kod uyumlu, sağlam mühendislik gerektiren makineleri ve son teknoloji otomasyon çözümlerini sunar. En son teknolojik tasarımı kapsamlı teknik destekle birleştirerek, operatörlerin zorlu endüstriyel kurulumlarda mutlak bağlantı, yüzey ve yapısal bütünlüğü korumasına yardımcı olurlar.
Hemen sonraki adımlarınız somut doğrulamayı içermelidir. Tedarik ekibinize, potansiyel ortaklardan belirli numune çalışmaları talep etmelerini tavsiye edin. Fiziksel yüzey kaplamasını ve boyutsal doğruluğu doğrudan değerlendirin. Herhangi bir ekipman satın alımını tamamlamadan önce makine OEM'lerinden takım bakım belgelerine erişim talep edin. Proaktif doğrulama, ileride maliyetli üretim gecikmelerini önler.
C: Evet. Ham kesilmiş kenarlarda mikroskobik çatlaklar bulunur. Bu küçük çatlaklar, tavlama fırınındaki aşırı termal stres altında hızla genişler. Tedavi edilmediği takdirde sürekli olarak kendiliğinden yıkıcı kırılmalara yol açarlar. İşleme, bu kritik stres yoğunlaştırıcıları tamamen ortadan kaldırır.
C: Taşlama işleminde ham kenarı şekillendirmek ve keskin kullanım tehlikelerini ortadan kaldırmak için kaba elmas diskler kullanılır. Başlangıç yapısal profilini sağlar. Parlatma, ikincil bitirme adımı görevi görür. Optik netliği ve mutlak pürüzsüzlüğü yeniden sağlamak için seryum oksit veya özel reçine çarkları kullanır.
C: Daha kalın paneller, önemli ölçüde daha yavaş makine ilerleme hızları gerektirir. Artan malzeme kaldırma işleminin üstesinden gelmek için son derece sağlam makine millerine ihtiyaç duyarlar. Bu ağır işlem elmas diskin aşınmasını hızla hızlandırır. Sonuç olarak, daha kalın panellerin işlenmesi hem makine işlem süresini hem de genel imalat maliyetlerini doğrudan artırır.
C: Standart ticari ve mimari camlar genellikle ±1 mm ile ±3 mm arasında değişen toleranslar gerektirir. Bununla birlikte, hassas optik veya özel teknik camlar çok daha katı parametreler gerektirir ve genellikle ±0,05 mm'ye kadar ulaşır. Daha sıkı toleranslara ulaşmak, daha yavaş işleme hızları ve gelişmiş makineler gerektirir, bu da üretim maliyetlerini katlanarak artırır.


