


Visualizações: 0 Autor: Editor do site Horário de publicação: 09/07/2026 Origem: Site


O impacto comercial de uma adequada a borda do vidro vai muito além da estética visual. Garante diretamente a integridade estrutural, mitiga o estresse térmico severo e garante a segurança rigorosa do operador no chão de fábrica. O vidro bruto inacabado carrega inerentemente microfraturas perigosas que sobraram da fase inicial de marcação e corte. Se você ignorar essas falhas microscópicas, elas frequentemente provocam quebras espontâneas durante o revenido térmico em alta temperatura. A má qualidade das bordas também resulta rotineiramente em painéis arquitetônicos rejeitados, atrasa cronogramas de construção e compromete ópticas sensíveis. equipamento. Este guia fornece aos gerentes de compras, engenheiros de instalações e fabricantes profissionais os critérios exatos necessários para avaliar soluções abrangentes de fabricação. Examinaremos minuciosamente perfis de borda específicos, capacidades básicas de maquinário e métricas vitais de confiabilidade do fornecedor. Ao compreender esses princípios fundamentais, você poderá selecionar com segurança os equipamentos e parceiros certos para suas demandas de processamento de alto volume.
Segurança e conformidade em primeiro lugar: A principal função da borda de vidro é remover microfraturas (falhas) do processo de corte para evitar falhas catastróficas, especialmente antes do revenido térmico.
A aplicação determina o perfil: A seleção do perfil (com costura, plano, lápis, chanfrado) deve estar estritamente alinhada com a aplicação final - o vidro arquitetônico exposto requer tolerâncias diferentes dos painéis industriais ocultos.
Avaliação de máquina versus fornecedor: Avaliar um parceiro de borda de vidro ou investimento em maquinário requer a verificação de limites de tolerância precisos, capacidades de automação e consistência em execuções de alto volume.
A manutenção é importante: A qualidade consistente das arestas depende muito da manutenção do maquinário; rebolos negligenciados estão diretamente correlacionados com lascamento de bordas e atrasos no projeto.
O vidro inacabado apresenta imensos riscos de manuseio. Também introduz graves responsabilidades estruturais para os instaladores. As falhas posteriores custam muito aos fabricantes em desperdício de material e interrompem os prazos de produção. Você deve abordar as arestas cruas imediatamente para proteger seus resultados financeiros.
Cada ação de pontuação cria fissuras microscópicas ao longo do perímetro do vidro. Eles atuam como concentradores extremos de tensão nas bordas. O processamento mecânico remove ativamente essas falhas críticas. Esta etapa restaura efetivamente a estabilidade do painel. Se você temperar o vidro bruto sem o tratamento adequado das bordas, as taxas de quebra do forno aumentam drasticamente. O intenso choque térmico faz com que as falhas não tratadas se expandam rapidamente. Esta expansão quebra o painel instantaneamente. Vidros quebrados destroem caros rolos de fornos cerâmicos e interrompem turnos inteiros de produção.
Para definir objetivamente o sucesso da fabricação, avaliamos três métricas básicas. Você deve exigir o cumprimento estrito destes parâmetros específicos:
Tolerância Dimensional: As medidas exatas de comprimento e largura garantem que os painéis se encaixem perfeitamente em sistemas de estrutura precisos. Tolerâncias frouxas causam atrasos significativos na instalação.
Acabamento de superfície (nível de grão): O desbaste remove rebarbas afiadas de maneira eficaz. Os grãos de diamante progressivos ditam a suavidade tátil final.
Clareza Óptica: Aplicações de ponta exigem perímetros transparentes e polidos. Os operadores medem a clareza avaliando a transmissão da luz através da borda tratada.
Você não pode aplicar uma vantagem universal a todos os produtos. Diferentes ambientes exigem propriedades físicas distintas. Detalharemos os quatro perfis principais.
Este tratamento envolve lixar levemente os cantos mais afiados. Ele fornece a solução de menor custo disponível. Os operadores manuseiam o vidro com costura com segurança durante o transporte. O acabamento permanece intencionalmente áspero e gelado. Funciona melhor para aplicações ocultas. Janelas emolduradas e fundos industriais utilizam fortemente perímetros com costura porque a estética visual não importa.
O polimento plano cria uma aparência elegante e moderna. Os operadores retificam a borda completamente plana. Eles também cortaram um pequeno ângulo de 45 graus chamado arris ao longo dos cantos superior e inferior. Este perfil se mostra altamente estruturalmente sólido. Oferece controle dimensional incrivelmente preciso. Os arquitetos confiam neste padrão para fachadas estruturais sem moldura, divisórias internas e vidros arquitetônicos premium.
Um lápis o polimento produz uma curva suave em forma de C. Este perfil arredondado minimiza eficazmente os danos por impacto. Objetos pontiagudos saltam da superfície curva em vez de lascá-la. Os fabricantes consideram-no ideal para aplicações em móveis. Você verá frequentemente perfis de lápis em prateleiras de vidro, tampos de mesa e expositores comerciais de alto toque.
O chanfro oferece imenso valor estético. A máquina corta um ângulo inclinado distinto em todo o perímetro. Este processo reduz naturalmente a espessura geral da borda. Requer equipamento de processamento multifuso altamente especializado. Os fabricantes usam principalmente chanfro para produtos decorativos. Espelhos de alta qualidade e vitrines de varejo premium apresentam esse tratamento elegante.
Use o gráfico de comparação a seguir para combinar rapidamente tipos de arestas específicos com as restrições distintas do seu projeto.
Perfil de borda |
Impacto orçamentário |
Visibilidade Visual |
Adequação de Carga Estrutural |
|---|---|---|---|
Costurado (deslizado) |
Baixo custo |
Totalmente Escondido |
Carga moderada |
Polonês plano + Arris |
Custo Médio |
Totalmente exposto |
Alta Carga (Arquitetônica) |
Lápis polonês |
Custo Médio |
Totalmente exposto |
Resistência de alto impacto |
Borda chanfrada |
Alto custo |
Altamente Decorativo |
Baixa carga estrutural |
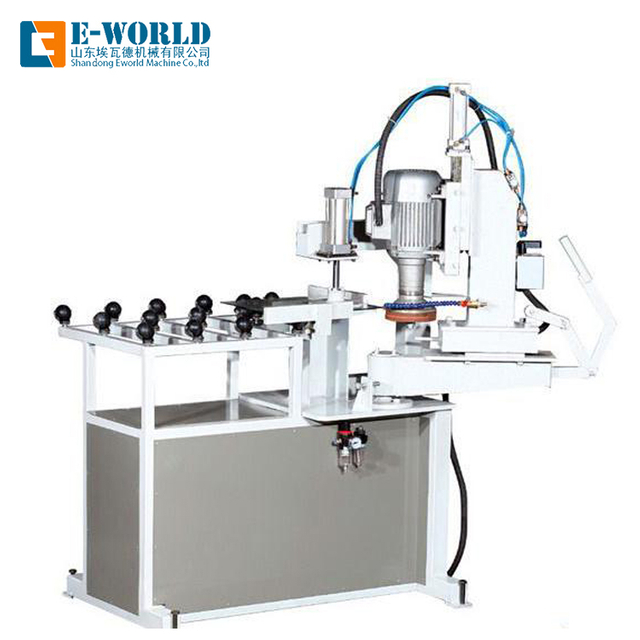
Garantir um parceiro confiável ou atualizar suas próprias instalações exige uma avaliação mecânica rigorosa. Você deve diferenciar entre centros CNC automatizados e biseladoras lineares tradicionais. Os requisitos de rendimento determinam a escolha ideal do maquinário. Perfis complexos e recortes personalizados requerem sistemas CNC flexíveis. Por outro lado, as biseladoras em linha reta dominam os trechos retangulares padrão de alto volume. Eles processam pés lineares muito mais rápido do que seus equivalentes CNC.
Sempre examine minuciosamente as capacidades de tolerância e precisão. Você deve revisar cuidadosamente a folha de especificações oficial de um fornecedor em potencial. Exija evidências documentadas de controle rigoroso de tolerância. O vidro óptico ou técnico de precisão exige extrema precisão, muitas vezes atingindo ±0,1 mm. Produtos arquitetônicos padrão geralmente toleram variações em torno de ±1,0 mm. Máquinas abaixo da média simplesmente não conseguem manter tolerâncias rígidas durante turnos contínuos de produção pesada.
As configurações de ferramentas e fusos impactam profundamente o resultado final. O número de fusos ativos é muito importante. Uma máquina de linha de base pode apresentar apenas quatro fusos. Funciona bem para costura básica. Máquinas arquitetônicas de ponta geralmente apresentam de dez a quatorze fusos. Mais discos de desbaste e polimento permitem velocidades de processamento do transportador muito mais rápidas. Eles também produzem um acabamento final cristalino e muito superior. Os operadores dedicam os primeiros fusos à retificação de diamante grosso. Os fusos posteriores utilizam resina ou óxido de cério para polimento fino.
Fabricantes confiáveis implementam protocolos rígidos de garantia de qualidade. Você não pode detectar visualmente todas as microfraturas. As equipes avançadas de controle de qualidade utilizam comparadores ópticos especializados. Eles também implantam polariscópios avançados para medição de tensão interna. Essas ferramentas essenciais garantem que nenhuma falha microscópica permaneça oculta no produto acabado. A inspeção de rotina evita falhas catastróficas no downstream.
Códigos de construção rígidos regem o processamento arquitetônico em todo o mundo. Você deve aderir a essas estruturas estabelecidas para evitar responsabilidades legais graves. A norma ASTM C1048 determina os padrões de referência para vidros de segurança nos Estados Unidos. Ele descreve requisitos precisos para vidro plano tratado termicamente. Os mercados europeus baseiam-se na igualmente rigorosa norma EN 12150. Ambas as estruturas exigem perímetros livres de defeitos antes da instalação estrutural.
A segurança no manuseio e na instalação continua sendo fundamental. As regulamentações da OSHA determinam procedimentos seguros de manuseio manual em todo o chão de fábrica. O vidro exposto requer absolutamente tratamentos mecânicos obrigatórios. As bordas cruas agem como lâminas de barbear. O processamento adequado evita lacerações graves do operador no local. Os inspetores multarão rapidamente as instalações que não cumprirem esses protocolos básicos de segurança.
Os mandatos de pré-temperamento representam a fase de conformidade mais crítica. Você deve processar o vidro corretamente antes que ele entre em qualquer forno de têmpera. Materiais não tratados sofrem regularmente fragmentação explosiva durante intensa expansão térmica. Esta quebra violenta danifica instantaneamente os caros rolos do forno. Também destrói lotes inteiros de produção adjacentes. A sanção financeira por ignorar as regras de pré-temperamento continua a ser excepcionalmente elevada. A conformidade mínima requer pelo menos uma passagem de costura completa para remover todas as fissuras de corte.
Os fabricantes devem aprender a identificar rapidamente defeitos comuns de processamento. Detectar erros antecipadamente economiza imensos custos de material. A queima das bordas ocorre devido ao atrito excessivo da máquina. Deixa marcas feias e opacas de queimadura branca ao longo do vidro. As marcas de 'Chatter' apresentam outro problema comum. Eles se parecem com ondas ou ondulações visíveis ao longo do perímetro. Chatter indica pressão de retificação irregular, geralmente causada por rolamentos desgastados do fuso. A microlascagem aponta diretamente para discos diamantados altamente degradados.
O processamento interno acarreta encargos de manutenção ocultos. Procedimentos operacionais padrão (POPs) rigorosos continuam sendo absolutamente necessários. Máquinas negligenciadas produzem resultados terríveis. Os operadores devem gerenciar cuidadosamente os sistemas de filtragem de água. O líquido refrigerante limpo evita o acúmulo de pó de vidro altamente abrasivo. Linhas de refrigeração obstruídas causam queima imediata das bordas. A retificação regular de rodas diamantadas representa outra tarefa crucial. Os técnicos usam bastões especializados de óxido de alumina para expor diamantes recém-cortados. Isso restaura o pico de eficiência de moagem.
A terceirização do seu processamento acarreta riscos de mitigação separados. Você deve avaliar cuidadosamente os parceiros externos. Os fornecedores que mantêm registros de equipamentos ruins produzem lotes de qualidade imprevisíveis. Máquinas desatualizadas lutam para manter tolerâncias uniformes em longas tiragens. Solicite registros de manutenção abrangentes antes de assinar grandes contratos de fabricação. Peça para ver os cronogramas exatos de calibração do fuso. Um fornecedor transparente compartilha com prazer esses documentos operacionais críticos.
A seleção da solução ideal para bordas de vidro requer uma abordagem passo a passo altamente lógica. Primeiro, defina explicitamente as exigências estruturais e visuais da sua aplicação final. Em seguida, selecione o perfil de borda específico que corresponda exatamente a essas demandas. Por fim, verifique as tolerâncias do fornecedor e confirme a adesão estrita aos padrões internacionais de conformidade de segurança.
Por trás de cada área de produção de alta eficiência e sem defeitos está o maquinário preciso necessário para executar fabricação e testes impecáveis. Como principal fabricante de sistemas automatizados de processamento de vidro de alta confiabilidade, A E-world fornece máquinas robustamente projetadas em conformidade com o código e soluções de automação de ponta necessárias para dar suporte a pipelines de fabricação pesada em todo o mundo. Ao combinar o design tecnológico de última geração com amplo suporte técnico, eles ajudam os operadores a manter a integridade absoluta das juntas, superfícies e estruturas em configurações industriais exigentes.
Seus próximos passos imediatos devem envolver uma verificação tangível. Aconselhe sua equipe de compras a solicitar amostras específicas de parceiros em potencial. Avalie diretamente o acabamento físico da superfície e a precisão dimensional. Exija acesso à documentação de manutenção de ferramentas dos OEMs de máquinas antes de finalizar qualquer compra de equipamento. A verificação proativa evita atrasos dispendiosos na produção no futuro.
R: Sim. As bordas cortadas em bruto abrigam rachaduras microscópicas. Essas pequenas fraturas se expandem rapidamente sob estresse térmico extremo dentro do forno de têmpera. Se não forem tratados, eles levam consistentemente à ruptura catastrófica espontânea. O processamento elimina totalmente esses concentradores de tensão críticos.
R: A retificação utiliza discos diamantados grossos para moldar a borda bruta e remover riscos de manuseio afiado. Ele fornece o perfil estrutural inicial. O polimento atua como etapa secundária de acabamento. Utiliza óxido de cério ou rodas de resina especializadas para restaurar a clareza óptica e suavidade absoluta.
R: Painéis mais espessos exigem taxas de alimentação da máquina significativamente mais lentas. Eles exigem fusos de máquinas altamente robustos para lidar com o aumento da remoção de material. Este processamento pesado acelera rapidamente o desgaste do disco diamantado. Consequentemente, o manuseio de painéis mais espessos aumenta diretamente o tempo de processamento do maquinário e os custos gerais de fabricação.
R: O vidro comercial e arquitetônico padrão normalmente requer tolerâncias que variam de ± 1 mm a ± 3 mm. No entanto, o vidro óptico de precisão ou técnico especializado exige parâmetros muito mais rigorosos, muitas vezes atingindo até ±0,05 mm. Alcançar tolerâncias mais rígidas requer velocidades de processamento mais lentas e maquinário avançado, aumentando exponencialmente os custos de produção.


