


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-09 Origen: Sitio


El impacto comercial de una adecuada Los bordes de vidrio van mucho más allá de la estética visual. Garantiza directamente la integridad estructural, mitiga el estrés térmico severo y garantiza una estricta seguridad del operador en la fábrica. El vidrio en bruto sin terminar presenta inherentemente microfracturas peligrosas que quedan de la fase inicial de rayado y corte. Si se ignoran estos defectos microscópicos, con frecuencia provocan roturas espontáneas durante el templado térmico a altas temperaturas. La mala calidad de los bordes también da como resultado el rechazo de paneles arquitectónicos, retrasa los cronogramas de construcción y compromete la sensibilidad óptica. equipo. Esta guía equipa a los gerentes de adquisiciones, ingenieros de instalaciones y fabricantes profesionales con los criterios exactos necesarios para evaluar soluciones integrales de fabricación. Examinaremos minuciosamente perfiles de vanguardia específicos, capacidades básicas de la maquinaria y métricas vitales de confiabilidad de los proveedores. Al comprender estos principios básicos, podrá seleccionar con confianza el equipo y los socios adecuados para sus demandas de procesamiento de gran volumen.
La seguridad y el cumplimiento son lo primero: la función principal de los bordes de vidrio es eliminar microfracturas (defectos) del proceso de corte para evitar fallas catastróficas, especialmente antes del templado térmico.
La aplicación dicta el perfil: la selección del perfil (unido, plano, en forma de lápiz, biselado) debe alinearse estrictamente con la aplicación final: el vidrio arquitectónico expuesto requiere tolerancias diferentes a las de los paneles industriales ocultos.
Evaluación de máquina frente a proveedor: evaluar la inversión en maquinaria o un socio de canteado de vidrio requiere verificar los límites de tolerancia precisos, las capacidades de automatización y la coherencia en tiradas de gran volumen.
El mantenimiento importa: la calidad constante de los bordes depende en gran medida del mantenimiento de la maquinaria; Las muelas abrasivas descuidadas se correlacionan directamente con el astillado de los bordes y los retrasos en el proyecto.
El vidrio sin terminar presenta inmensos riesgos de manipulación. También introduce graves responsabilidades estructurales para los instaladores. Las fallas posteriores cuestan mucho a los fabricantes en términos de material desperdiciado e interrupción de los cronogramas de producción. Debe abordar los bordes sin resolver de inmediato para proteger sus resultados.
Cada acción de rayado crea fisuras microscópicas a lo largo del perímetro del vidrio. Estos actúan como concentradores extremos de tensiones en los bordes. El procesamiento mecánico elimina activamente estos defectos críticos. Este paso restaura efectivamente la estabilidad del panel. Si templa vidrio en bruto sin un tratamiento adecuado de los bordes, las tasas de rotura del horno aumentan drásticamente. El intenso choque térmico hace que los defectos no tratados se expandan rápidamente. Esta expansión rompe el panel al instante. Los cristales rotos arruinan los costosos rodillos de los hornos cerámicos y paralizan turnos de producción completos.
Para definir objetivamente el éxito de la fabricación, evaluamos tres métricas de referencia. Debes exigir un estricto cumplimiento de estos parámetros específicos:
Tolerancia dimensional: Las medidas exactas de largo y ancho garantizan que los paneles encajen perfectamente en sistemas de estructura precisos. Las tolerancias flojas provocan importantes retrasos en la instalación.
Acabado de la superficie (nivel de grano): el pulido elimina las rebabas afiladas de manera efectiva. Los granos progresivos de la rueda de diamante dictan la suavidad táctil final.
Claridad óptica: las aplicaciones de alta gama requieren perímetros transparentes y pulidos. Los operadores miden la claridad evaluando la transmisión de luz a través del borde tratado.
No se puede aplicar una ventaja universal a todos los productos. Los diferentes entornos exigen propiedades físicas distintas. Desglosaremos los cuatro perfiles principales.
Este tratamiento consiste en lijar ligeramente las esquinas más afiladas. Proporciona la solución de menor costo disponible. Los operadores manipulan el vidrio sellado de forma segura durante el transporte. El acabado permanece intencionadamente áspero y escarchado. Funciona mejor para aplicaciones ocultas. Las ventanas enmarcadas y los respaldos industriales utilizan en gran medida perímetros con costuras porque la estética visual no importa.
El pulido plano crea una apariencia elegante y moderna. Los operadores pulen el borde hasta quedar completamente plano. También cortaron un pequeño ángulo de 45 grados llamado arista a lo largo de las esquinas superior e inferior. Este perfil resulta muy sólido desde el punto de vista estructural. Ofrece un control dimensional increíblemente preciso. Los arquitectos confían en este estándar para fachadas estructurales sin marco, particiones interiores y vidrio arquitectónico de primera calidad.
un lapiz El pulido produce una curva suave en forma de C. Este perfil redondeado minimiza eficazmente los daños por impacto. Los objetos afilados rebotan en la superficie curva en lugar de astillarla. Los fabricantes lo consideran ideal para aplicaciones de muebles. Con frecuencia verá perfiles de lápiz en estanterías de vidrio, mesas y expositores comerciales de alto contacto.
El biselado ofrece un inmenso valor estético. La máquina corta en un claro ángulo inclinado alrededor de todo el perímetro. Este proceso reduce naturalmente el espesor total del borde. Requiere equipos de procesamiento multihusillo altamente especializados. Los fabricantes utilizan principalmente el biselado para productos decorativos. Los espejos de alta gama y las vitrinas de venta al por menor de primera calidad presentan este elegante tratamiento.
Utilice el siguiente cuadro comparativo para comparar rápidamente tipos de bordes específicos con las distintas limitaciones de su proyecto.
Perfil de borde |
Impacto presupuestario |
Visibilidad Visual |
Idoneidad de carga estructural |
|---|---|---|---|
Cosido (deslizado) |
Bajo costo |
Totalmente oculto |
Carga moderada |
Pulido plano + Arris |
Costo medio |
Totalmente expuesto |
Carga alta (arquitectónica) |
Lápiz polaco |
Costo medio |
Totalmente expuesto |
Alta resistencia al impacto |
Borde biselado |
Alto costo |
Altamente decorativo |
Baja carga estructural |
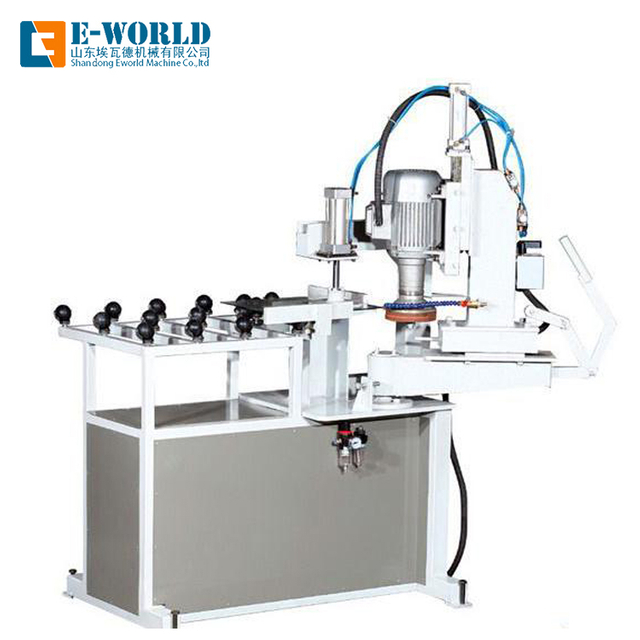
Conseguir un socio confiable o actualizar sus propias instalaciones requiere una evaluación mecánica rigurosa. Debes diferenciar entre centros automatizados CNC y canteadoras rectilíneas tradicionales. Los requisitos de rendimiento dictan la elección óptima de la maquinaria. Los perfiles complejos y los recortes personalizados requieren sistemas CNC flexibles. Por el contrario, las canteadoras de línea recta dominan los tramos rectangulares estándar de gran volumen. Procesan pies lineales mucho más rápido que sus homólogos CNC.
Examine siempre las capacidades de tolerancia y precisión. Debe revisar detenidamente la hoja de especificaciones oficial de un proveedor potencial. Exija pruebas documentadas de un estricto control de tolerancia. El vidrio óptico o técnico de precisión exige una precisión extrema, que a menudo alcanza ±0,1 mm. Los productos arquitectónicos estándar suelen tolerar variaciones de alrededor de ±1,0 mm. La maquinaria de mala calidad simplemente no puede mantener tolerancias estrictas durante los turnos continuos de producción intensa.
Las configuraciones de herramientas y husillos impactan profundamente el resultado final. El número de husos activos es muy importante. Una máquina básica podría tener sólo cuatro husillos. Funciona bien para costuras básicas. Las máquinas arquitectónicas de alta gama suelen contar con entre diez y catorce husillos. Más muelas de esmerilado y pulido permiten velocidades de procesamiento del transportador mucho más rápidas. También producen un acabado final cristalino muy superior. Los operadores dedicaban los primeros husillos al rectificado basto de diamantes. Los husillos posteriores utilizan resina u óxido de cerio para un pulido fino.
Los fabricantes confiables implementan estrictos protocolos de garantía de calidad. No se pueden detectar visualmente todas las microfracturas. Los equipos avanzados de control de calidad utilizan comparadores ópticos especializados. También implementan polariscopios avanzados para medir la tensión interna. Estas herramientas críticas garantizan que no queden defectos microscópicos ocultos en el producto terminado. La inspección de rutina previene fallas catastróficas aguas abajo.
Los estrictos códigos de construcción rigen el procesamiento arquitectónico a nivel mundial. Debe cumplir con estos marcos establecidos para evitar responsabilidades legales graves. La norma ASTM C1048 dicta puntos de referencia para acristalamientos de seguridad en los Estados Unidos. Describe requisitos precisos para el vidrio plano tratado térmicamente. Los mercados europeos confían en la igualmente rigurosa norma EN 12150. Ambos marcos exigen perímetros libres de defectos antes de la instalación estructural.
La seguridad en el manejo y la instalación sigue siendo primordial. Las regulaciones de OSHA dictan procedimientos de manipulación manual segura en todas las plantas de fábrica. El vidrio visto requiere absolutamente tratamientos mecánicos obligatorios. Los bordes sin rematar actúan como hojas de afeitar. Un procesamiento adecuado evita laceraciones graves del operador en el sitio. Los inspectores multarán rápidamente a las instalaciones que no cumplan con estos protocolos básicos de seguridad.
Los mandatos de pretemperatura representan la fase de cumplimiento más crítica. Debe procesar el vidrio correctamente antes de que ingrese a cualquier horno de templado. Los materiales no tratados sufren regularmente fragmentación explosiva durante una intensa expansión térmica. Esta rotura violenta daña instantáneamente los costosos rodillos del horno. También arruina lotes enteros de producción adyacentes. La sanción financiera por ignorar las reglas de pretemplado sigue siendo excepcionalmente alta. El cumplimiento mínimo requiere al menos una pasada de costura minuciosa para eliminar todas las fisuras cortantes.
Los fabricantes deben aprender a identificar rápidamente los defectos de procesamiento comunes. La detección temprana de errores ahorra inmensos costes de material. El desgaste de los bordes se produce debido a una fricción excesiva de la máquina. Deja feas marcas de quemaduras blancas opacas a lo largo del cristal. Las marcas 'Chatter' presentan otro problema común. Parecen ondas u ondulaciones visibles a lo largo del perímetro. La vibración indica una presión de rectificado desigual, a menudo causada por cojinetes de husillo desgastados. Los microchips apuntan directamente a ruedas de diamante muy degradadas.
El procesamiento interno conlleva cargas de mantenimiento ocultas. Siguen siendo absolutamente necesarios procedimientos operativos estándar (POE) estrictos. La maquinaria descuidada produce resultados terribles. Los operadores deben gestionar los sistemas de filtración de agua con cuidado. El refrigerante limpio evita la acumulación de polvo de vidrio altamente abrasivo. Las líneas de refrigerante obstruidas provocan que los bordes se quemen inmediatamente. El rectificado regular de muelas diamantadas representa otra tarea crucial. Los técnicos utilizan barras de óxido de alúmina especializadas para exponer diamantes recién cortados. Esto restaura la máxima eficiencia de molienda.
La subcontratación de su procesamiento conlleva riesgos de mitigación separados. Debe evaluar minuciosamente a los socios externos. Los proveedores que mantienen registros deficientes de los equipos producen una calidad de lote impredecible. La maquinaria obsoleta lucha por mantener tolerancias uniformes en tiradas largas. Solicite registros de mantenimiento completos antes de firmar grandes contratos de fabricación. Solicite ver sus programas exactos de calibración de husillos. Un proveedor transparente comparte con gusto estos documentos operativos críticos.
Seleccionar la solución óptima para bordes de vidrio requiere un enfoque muy lógico, paso a paso. Primero, defina explícitamente las demandas estructurales y visuales de su aplicación final. A continuación, seleccione el perfil de borde específico que coincida con esas demandas exactas. Finalmente, verifique las tolerancias de los proveedores y confirme el estricto cumplimiento de los estándares internacionales de cumplimiento de seguridad.
Detrás de cada planta de producción de alta eficiencia y sin defectos se encuentra la maquinaria precisa necesaria para ejecutar una fabricación y pruebas impecables. Como fabricante líder de sistemas automatizados de procesamiento de vidrio de alta confiabilidad, E-world ofrece maquinaria de ingeniería robusta que cumple con el código y soluciones de automatización de vanguardia necesarias para respaldar los procesos de fabricación pesada en todo el mundo. Al combinar un diseño tecnológico de última generación con un amplio soporte técnico, ayudan a los operadores a mantener absoluta integridad estructural, superficial y de juntas en instalaciones industriales exigentes.
Sus próximos pasos inmediatos deberían implicar una verificación tangible. Aconseje a su equipo de adquisiciones que solicite ejecuciones de muestras específicas a socios potenciales. Evalúe directamente el acabado de la superficie física y la precisión dimensional. Exija acceso a la documentación de mantenimiento de herramientas de los OEM de maquinaria antes de finalizar cualquier compra de equipo. La verificación proactiva evita costosos retrasos en la producción en el futuro.
R: Sí. Los bordes cortados en bruto albergan grietas microscópicas. Estas pequeñas fracturas se expanden rápidamente bajo estrés térmico extremo dentro del horno de templado. Si no se tratan, conducen constantemente a roturas catastróficas espontáneas. El procesamiento elimina por completo estos concentradores de estrés críticos.
R: El rectificado utiliza ruedas de diamante gruesas para dar forma al borde sin rematar y eliminar los peligros de manipulación afilada. Proporciona el perfil estructural inicial. El pulido actúa como paso de acabado secundario. Utiliza óxido de cerio o ruedas de resina especializadas para restaurar la claridad óptica y la suavidad absoluta.
R: Los paneles más gruesos exigen velocidades de avance de la máquina significativamente más lentas. Requieren husillos de máquina muy robustos para hacer frente a la mayor eliminación de material. Este procesamiento pesado acelera rápidamente el desgaste de las muelas diamantadas. En consecuencia, manipular paneles más gruesos aumenta directamente tanto el tiempo de procesamiento de la maquinaria como los costos generales de fabricación.
R: El vidrio comercial y arquitectónico estándar normalmente requiere tolerancias que oscilan entre ±1 mm y ±3 mm. Sin embargo, el vidrio óptico de precisión o el vidrio técnico especializado exigen parámetros mucho más estrictos, que a menudo alcanzan hasta ±0,05 mm. Lograr tolerancias más estrictas requiere velocidades de procesamiento más lentas y maquinaria avanzada, lo que aumenta exponencialmente los costos de producción.


