


Vizualizări: 0 Autor: Editor site Ora publicării: 2026-07-09 Origine: Site


Impactul comercial al propriei marginile de sticlă se extinde cu mult dincolo de estetica vizuală. Garantează direct integritatea structurală, atenuează stresul termic sever și asigură siguranța strictă a operatorului pe podeaua fabricii. Sticla brută nefinisată poartă în mod inerent micro-fracturi periculoase rămase din faza inițială de tăiere și tăiere. Dacă ignorați aceste defecte microscopice, ele declanșează frecvent rupere spontană în timpul călirii termice la căldură mare. Calitatea proastă a marginilor duce, de asemenea, la respingerea panourilor arhitecturale, întârzie programul de construcție și compromite elementele optice sensibile. echipamente. Acest ghid echipează managerii de achiziții, inginerii de instalații și producătorii profesioniști cu criteriile exacte necesare pentru a evalua soluțiile cuprinzătoare de fabricație. Vom examina amănunțit profilurile de margine specifice, capabilitățile de bază ale mașinilor și valorile vitale ale fiabilității furnizorilor. Înțelegând aceste principii de bază, puteți selecta cu încredere echipamentul și partenerii potriviți pentru cerințele dvs. de procesare de volum mare.
Siguranța și conformitatea în primul rând: funcția principală a canturilor de sticlă este îndepărtarea microfracturilor (defectelor) din procesul de tăiere pentru a preveni defecțiunile catastrofale, în special înainte de călirea termică.
Aplicația dictează profilul: Selectarea profilului (cusătură, plat, creion, teșit) trebuie să se alinieze strict cu aplicarea finală - sticla arhitecturală expusă necesită toleranțe diferite față de panourile industriale ascunse.
Evaluarea mașinii vs. furnizor: Evaluarea unui partener de cant de sticlă sau a investiției în utilaje necesită verificarea limitelor precise de toleranță, a capacităților de automatizare și a coerenței în cursele de volum mare.
Întreținerea contează: calitatea constantă a marginilor depinde în mare măsură de întreținerea utilajelor; roțile de șlefuit neglijate se corelează direct cu ciobirea marginilor și întârzierile de proiectare.
Sticla nefinisată prezintă pericole imense de manipulare. De asemenea, introduce obligații structurale severe pentru instalatori. Eșecurile din aval îi costă foarte mult pe producători în materie de risipă și au întrerupt termenele de producție. Trebuie să abordați imediat marginile brute pentru a vă proteja rezultatul final.
Fiecare acțiune de marcare creează fisuri microscopice de-a lungul perimetrului sticlei. Acestea acționează ca concentratoare extreme de stres pe margine. Prelucrarea mecanică înlătură în mod activ aceste defecte critice. Acest pas restabilește în mod eficient stabilitatea panoului. Dacă temperați sticla brută fără un tratament adecvat al marginilor, ratele de spargere a cuptorului cresc drastic. Socul termic intens face ca defectele netratate sa se extinda rapid. Această expansiune sparge panoul instantaneu. Sticla spartă distruge rolele scumpe ale cuptorului ceramic și oprește întregi schimburi de producție.
Pentru a defini succesul fabricării în mod obiectiv, evaluăm trei metrici de bază. Trebuie să solicitați respectarea strictă a acestor parametri specifici:
Toleranță dimensională: Măsurătorile exacte ale lungimii și lățimii asigură că panourile se potrivesc perfect în sistemele de încadrare precise. Toleranțe slabe cauzează întârzieri semnificative la instalare.
Finisarea suprafeței (nivel de granulație): șlefuirea îndepărtează eficient bavurile ascuțite. Granulația progresivă a roții diamantate dictează finețea tactilă finală.
Claritate optică: aplicațiile high-end necesită perimetre transparente, lustruite. Operatorii măsoară claritatea evaluând transmisia luminii prin marginea tratată.
Nu puteți aplica o margine universală fiecărui produs. Mediile diferite necesită proprietăți fizice distincte. Vom descompune cele patru profiluri principale.
Acest tratament presupune șlefuirea ușoară a colțurilor cele mai ascuțite. Oferă soluția cu cel mai mic cost disponibil. Operatorii manipulează sticla cusături în siguranță în timpul transportului. Finisajul rămâne în mod intenționat aspru și geros. Funcționează cel mai bine pentru aplicații ascunse. Ferestrele cu rame și suporturile industriale folosesc în mare măsură perimetrele cusături, deoarece estetica vizuală nu contează.
Lustruirea plată creează un aspect elegant și modern. Operatorii șlefuiesc marginea complet plată. De asemenea, au tăiat un mic unghi de 45 de grade numit arris de-a lungul colțurilor de sus și de jos. Acest profil se dovedește foarte solid din punct de vedere structural. Oferă un control dimensional incredibil de precis. Arhitecții se bazează pe acest standard pentru fațadele structurale fără cadru, pereții despărțitori interioare și sticlă arhitecturală premium.
Un creion lustruirea produce o curbă netedă, în formă de C. Acest profil rotunjit minimizează eficient daunele de impact. Obiectele ascuțite aruncă o privire de pe suprafața curbată în loc să o ciobișească. Producătorii îl consideră ideal pentru aplicații de mobilier. Veți vedea frecvent profile de creion pe rafturi de sticlă, blaturi și unități de afișare comerciale cu atingere ridicată.
Teșirea oferă o valoare estetică imensă. Mașina taie un unghi de înclinare distinct în jurul întregului perimetru. Acest proces reduce în mod natural grosimea totală a muchiei. Necesită echipamente de prelucrare cu mai multe axuri foarte specializate. Producătorii folosesc în principal teșirea pentru produse decorative. Oglinzile de ultimă generație și vitrinele de vânzare cu amănuntul premium au acest tratament elegant.
Utilizați următorul grafic de comparație pentru a potrivi rapid anumite tipuri de margini cu constrângerile distincte ale proiectului.
Profil de margine |
Impactul asupra bugetului |
Vizibilitatea vizuală |
Adecvarea sarcinii structurale |
|---|---|---|---|
Cusut (glisat) |
Cost scăzut |
Complet Ascuns |
Încărcare moderată |
Polish plat + Arris |
Cost mediu |
Complet expus |
Sarcină mare (arhitecturală) |
Creion polonez |
Cost mediu |
Complet expus |
Rezistență ridicată la impact |
Marginea teșită |
Cost ridicat |
Foarte decorativ |
Sarcină structurală scăzută |
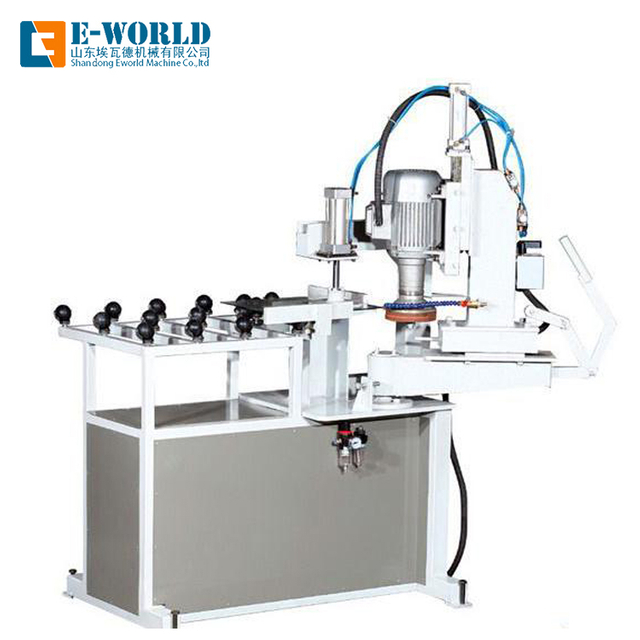
Asigurarea unui partener de încredere sau modernizarea propriei instalații necesită o evaluare mecanică riguroasă. Trebuie să faceți diferența între centrele CNC automate și mașinile de tuns tradiționale în linie dreaptă. Cerințele de randament dictează alegerea optimă a utilajului. Profilele complexe și decupările personalizate necesită sisteme CNC flexibile. Dimpotrivă, mașinile de tăiat linie dreaptă domină cursele dreptunghiulare standard de mare volum. Ei procesează picioarele liniare mult mai rapid decât omologii CNC.
Verificați întotdeauna toleranța și capacitățile de precizie. Ar trebui să examinați cu atenție fișa oficială a unui potențial furnizor. Solicitați dovezi documentate privind controlul strict al toleranței. Sticla optică sau tehnică de precizie necesită o precizie extremă, lovind adesea ±0,1 mm. Produsele arhitecturale standard tolerează de obicei variații de aproximativ ±1,0 mm. Mașinile necorespunzătoare pur și simplu nu pot păstra toleranțe strânse în timpul schimburilor continue de producție grele.
Configurațiile sculelor și axului influențează profund rezultatul final. Numărul de fusuri active contează foarte mult. O mașină de bază ar putea avea doar patru axe. Funcționează bine pentru cusăturile de bază. Mașinile arhitecturale de ultimă generație au adesea zece până la paisprezece axe. Mai multe roți de șlefuit și lustruit permit viteze mult mai rapide de procesare a transportoarelor. Ele oferă, de asemenea, un finisaj final extrem de superior, limpede ca cristalul. Operatorii dedică fusurile timpurii șlefuirii diamantate grosiere. Fusurile ulterioare folosesc rășină sau oxid de ceriu pentru lustruire fină.
Producătorii de încredere implementează protocoale stricte de asigurare a calității. Nu puteți observa vizual fiecare micro-fractură. Echipele avansate de QA folosesc comparatoare optice specializate. De asemenea, implementează polariscoape avansate pentru măsurarea tensiunii interne. Aceste instrumente critice asigură că niciun defect microscopic nu rămâne ascuns în produsul finit. Inspecția de rutină previne defecțiunile catastrofale din aval.
Codurile stricte de construcție guvernează procesarea arhitecturală la nivel global. Trebuie să respectați aceste cadre stabilite pentru a evita răspunderi legale severe. Standardul ASTM C1048 dictează criteriile de referință pentru geamurile de siguranță în Statele Unite. Prezintă cerințe precise pentru sticla plată tratată termic. Piețele europene se bazează pe standardul EN 12150 la fel de riguros. Ambele cadre necesită perimetre fără defecte înainte de instalarea structurii.
Siguranța la manipulare și la instalare rămâne primordială. Reglementările OSHA dictează proceduri de manipulare manuală în siguranță la nivelul fabricii. Sticla expusă necesită absolut tratamente mecanice obligatorii. Marginile brute acționează ca lamele de ras. Prelucrarea corectă previne lacerațiile severe ale operatorului la fața locului. Inspectorii vor sancționa rapid instalațiile care nu aplică aceste protocoale de siguranță de bază.
Mandatele de pre-temperare reprezintă cea mai critică fază de conformitate. Trebuie să procesați corect sticla înainte de a intra în orice cuptor de călire. Materialele netratate suferă în mod regulat fragmentare explozivă în timpul expansiunii termice intense. Această spargere violentă deteriorează instantaneu rolele scumpe ale cuptorului. De asemenea, distruge întregi loturi de producție adiacente. Sancțiunea financiară pentru ignorarea regulilor de precalare rămâne excepțional de mare. Conformitatea minimă necesită cel puțin o trecere amănunțită de cusătură pentru a îndepărta toate fisurile de tăiere.
Fabricatorii trebuie să învețe să identifice rapid defectele comune de procesare. Detectarea devreme a erorilor economisește costuri imense de materiale. Arsurarea marginilor apare din cauza frecării excesive a mașinii. Lasa urme de arsuri albe, opace, de-a lungul sticlei. Semnele „Chatter” prezintă o altă problemă comună. Ele arată ca valuri sau ondulații vizibile de-a lungul perimetrului. Bucătărie indică o presiune neuniformă de șlefuire, adesea cauzată de rulmenții uzați ai arborelui. Micro-ciparea indică direct roțile diamantate puternic degradate.
Prelucrarea internă implică sarcini ascunse de întreținere. Procedurile standard de operare (SOP) stricte rămân absolut necesare. Mașinile neglijate produc rezultate groaznice. Operatorii trebuie să gestioneze cu atenție sistemele de filtrare a apei. Lichidul de răcire curat previne acumularea de praf de sticlă foarte abraziv. Conductele de lichid de răcire înfundate provoacă arderea imediată a marginilor. Îmbrăcarea obișnuită a roții cu diamant reprezintă o altă sarcină crucială. Tehnicienii folosesc bețișoare specializate de oxid de alumină pentru a expune diamantele de tăiere proaspete. Acest lucru restabilește eficiența maximă de măcinare.
Externalizarea procesării dumneavoastră implică riscuri separate de atenuare. Trebuie să evaluați cu atenție partenerii externi. Vânzătorii care întrețin jurnalele de echipamente slabe produc o calitate imprevizibilă a lotului. Mașinile învechite se luptă să mențină toleranțe uniforme pe perioade lungi. Solicitați înregistrări complete de întreținere înainte de a semna contracte mari de fabricație. Solicitați să vedeți programul exact de calibrare a arborelui. Un furnizor transparent împărtășește cu plăcere aceste documente operaționale critice.
Selectarea soluției optime pentru marginile din sticlă necesită o abordare foarte logică, pas cu pas. Mai întâi, definiți în mod explicit cerințele structurale și vizuale ale aplicației finale. Apoi, selectați profilul de margine specific care se potrivește exact cerințelor respective. În cele din urmă, verificați toleranțele furnizorului și confirmați respectarea strictă a standardelor internaționale de conformitate cu siguranța.
În spatele fiecărei etaje de producție de înaltă eficiență, fără defecte se află mașinile precise necesare pentru a executa fabricarea și testarea impecabile. În calitate de producător principal de sisteme automate de prelucrare a sticlei de înaltă fiabilitate, E-world oferă mașinile conforme cu codul, proiectate robust și soluțiile de automatizare de ultimă oră necesare pentru a susține conductele grele de producție la nivel global. Îmbinând designul tehnologic de ultimă generație cu asistența tehnică extinsă, ele ajută operatorii să mențină integritatea absolută a îmbinărilor, suprafeței și structurale în configurațiile industriale solicitante.
Următorii pași imediati ar trebui să implice o verificare tangibilă. Sfătuiți-vă echipa de achiziții să solicite mostre specifice de la potențiali parteneri. Evaluați direct finisajul suprafeței fizice și acuratețea dimensională. Solicitați acces la documentația de întreținere a sculelor de la producătorii de echipamente OEM înainte de finalizarea oricăror achiziții de echipamente. Verificarea proactivă previne întârzierile costisitoare de producție pe parcurs.
A: Da. Marginile tăiate brut prezintă crăpături microscopice. Aceste mici fracturi se extind rapid sub stres termic extrem în interiorul cuptorului de călire. Dacă sunt lăsate netratate, ele conduc în mod constant la spargere catastrofală spontană. Procesarea elimină în totalitate aceste concentratoare critice de stres.
R: Măcinarea utilizează roți diamantate grosiere pentru a modela marginea brută și pentru a elimina pericolele de manipulare ascuțite. Acesta oferă profilul structural inițial. Lustruirea acționează ca pas secundar de finisare. Utilizează oxid de ceriu sau roți de rășină specializate pentru a restabili claritatea optică și netezimea absolută.
R: Panourile mai groase necesită viteze de avans ale mașinii semnificativ mai mici. Acestea necesită axuri de mașină extrem de robuste pentru a gestiona îndepărtarea sporită a materialului. Această prelucrare grea accelerează rapid uzura roții diamantate. În consecință, manipularea panourilor mai groase crește direct atât timpul de procesare a mașinilor, cât și costurile totale de fabricație.
R: Sticla comercială și arhitecturală standard necesită de obicei toleranțe cuprinse între ±1 mm și ±3 mm. Cu toate acestea, sticla optică de precizie sau tehnică specializată necesită parametri mult mai stricti, ajungând adesea până la ±0,05 mm. Obținerea unor toleranțe mai strânse necesită viteze mai mici de procesare și utilaje avansate, crescând exponențial costurile de producție.


