Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-14 Origine : Site
La qualité des bords dicte le succès de la fabrication de verre haut de gamme. L’obtention d’un bord impeccable et optiquement clair nécessite systématiquement un équipement précis adapté à vos exigences de production spécifiques. Ne correspondant pas à un L'adaptation de la machine à polir le verre aux besoins opérationnels réels de votre atelier entraîne de graves risques financiers et opérationnels. Des configurations de broche incorrectes ou la sélection d'une mauvaise architecture de machine provoquent directement des goulots d'étranglement dans la production, une usure excessive des meules de polissage et des finitions de bords de qualité inférieure caractérisées par des micro-écailles, un délaminage ou des surfaces mates.
Ce cadre d'évaluation technique aide les fabricants et les directeurs d'usine à aligner les exigences spécifiques en matière de profil de bord, les demandes de débit quotidien et les contraintes des installations avec les machines appropriées. En analysant systématiquement les types de matériaux, les volumes attendus et les caractéristiques mécaniques, les opérateurs peuvent éliminer les incertitudes et mettre en œuvre une ligne de traitement des bords très efficace qui répond à des normes de qualité strictes sans frais généraux inutiles.
Le nombre de broches dicte la qualité du polissage : le nombre de broches est directement en corrélation avec la capacité d'obtenir une finition impeccable et optiquement claire en un seul passage ; les bords complexes nécessitent un nombre de broches plus élevé.
L'architecture de la machine doit correspondre au rendement : les déligneuses en ligne droite maximisent le débit pour le verre plat standard, tandis que les centres CNC ou les déligneuses de forme sont obligatoires pour le verre architectural personnalisé, incurvé ou multiprofil.
Les consommables génèrent des coûts à long terme : la dépense en capital initiale ne représente qu'une partie de l'investissement ; L'évaluation de la compatibilité de la machine avec les meules standard en diamant, en résine et en feutre est essentielle pour contrôler les coûts opérationnels.
La gestion des boues n'est pas négociable : des systèmes efficaces de filtration de l'eau et de récupération de l'oxyde de cérium sont nécessaires pour protéger les composants de la machine et maintenir une friction de polissage constante.
L'intégration logicielle est la nouvelle norme : les machines modernes de polissage du verre doivent s'intégrer aux systèmes ERP/MES d'atelier pour suivre le débit des compteurs linéaires, l'usure des meules et l'efficacité globale de l'équipement (OEE).
Table des matières
Les machines à bordures de verre doivent prendre en charge le profil de bord requis, y compris les bords plats, en crayon, biseautés et arrondis. Les bords plats se concentrent sur une manipulation sûre et une finition lisse, tandis que les bords en forme de crayon nécessitent des meules de polissage arrondies. Les profils biseautés et arrondis exigent un contrôle précis de l'angle et une pression de meulage stable. La sélection d’un équipement approprié garantit une qualité constante des bords et une précision de finition.
Le choix de la machine à bordurer le verre dépend du matériau à traiter. Le verre feuilleté nécessite une pression de meulage et un refroidissement contrôlés pour protéger les intercalaires, tandis que le verre destiné à la trempe nécessite des bords lisses et sans défauts. Le verre Low-E nécessite une manipulation résistante aux rayures, et le verre architectural épais nécessite des systèmes de transport robustes.
Type de verre |
Principal défi de traitement |
Caractéristique recommandée de la machine |
|---|---|---|
Verre feuilleté |
Accumulation de chaleur et dommages intercalaires |
Vitesse réglable et refroidissement efficace |
Verre à tremper |
Micro-fissures des bords |
Meulage progressif et polissage fin |
Verre à couche faible émissivité |
Rayures du revêtement |
Convoyeurs non marquants et liquide de refroidissement propre |
Verre architectural épais |
Charges lourdes et vibrations |
Transport renforcé et châssis de machine stable |
Explorez Eworld machines de bordure et de polissage du verre pour différentes exigences de traitement du verre.
La capacité de production des machines à bordures de verre doit être évaluée en fonction de la vitesse de traitement, des mètres linéaires par heure et de l'efficacité du changement. Les usines à grand volume bénéficient d'un fonctionnement continu et de contrôles automatisés, tandis que les petits ateliers nécessitent des ajustements flexibles pour différentes tailles de verre et profils de bord. Faire correspondre la capacité des équipements à la demande de production réelle permet d’améliorer l’efficacité et de contrôler les coûts d’exploitation.
L'épaisseur du verre et la capacité de poids affectent directement la stabilité de la machine à bordurer et la précision du traitement. Le verre architectural épais nécessite des convoyeurs renforcés, des roulements durables et des structures de machines rigides pour éviter les vibrations et les désalignements. Le verre fin nécessite un contrôle précis de la pression, des meules fines et un transport stable pour minimiser les fissures et l'écaillage des bords.
Les déligneuses en ligne droite représentent la bête de somme de l’industrie du verre plat. Leur application principale est la réalisation de bordures et d'arêtes plates à grande vitesse et à grand volume. Les panneaux de verre sont chargés verticalement sur un convoyeur d'alimentation et passent par une série de broches fixes de meulage et de polissage. Lors de l'évaluation de cette catégorie, les opérateurs doivent examiner minutieusement la durabilité des chenilles et la variabilité de la vitesse du convoyeur. Les patins de transport doivent saisir fermement le verre sans causer de dommages superficiels. Les unités modernes utilisent des réglages d'épaisseur motorisés contrôlés via un PLC, éliminant ainsi le démarrage manuel fastidieux requis sur les anciens modèles mécaniques.
Les machines à double chant traitent simultanément deux bords parallèles, ce qui en fait la solution optimale pour les applications à débit maximal telles que les portes de douche, les cloisons commerciales et le verre des appareils électroménagers. Étant donné que le verre se déplace horizontalement à travers deux rangées de broches opposées, la précision de synchronisation entre les deux côtés est primordiale. Si les rails fonctionnent à des vitesses légèrement différentes, le verre sera incliné, ce qui entraînera des panneaux non carrés. Les acheteurs doivent évaluer les exigences en matière d'encombrement, car ces machines nécessitent un espace au sol important, et évaluer leur capacité à s'intégrer de manière transparente dans des lignes de production entièrement automatisées avec des systèmes de chargement et de déchargement robotisés.
La fabrication sur mesure, le verre incurvé et le biseautage complexe nécessitent des machines à façonner les bordures. Ces unités utilisent une table aspirante rotative ou un bras multi-axes pour manœuvrer le verre contre la tête de meulage. L'évaluation se concentre sur l'articulation de la tête de meulage et la précision du suivi du gabarit. Les modèles semi-automatiques s'appuient sur des modèles physiques pour guider le chemin de meulage, tandis que les versions avancées utilisent le suivi numérique. Les fabricants doivent peser les compromis entre le contrôle manuel, qui offre un retour tactile pour les pièces personnalisées délicates, et le contrôle semi-automatique, qui offre une meilleure cohérence pour les petites séries de production.
Les centres de traitement du verre CNC gèrent une fabrication complexe en plusieurs étapes nécessitant le routage, le perçage, le fraisage et le chant sur un seul lit horizontal. Ces machines éliminent le besoin de déplacer le verre entre différents postes de travail, réduisant ainsi considérablement les dommages de manutention et les coûts de main-d'œuvre. Lors de l’évaluation d’un centre CNC, la compatibilité logicielle est la principale préoccupation. La machine doit s'intégrer facilement aux logiciels CAO/FAO standard pour traduire rapidement les dessins architecturaux en code machine. Les acheteurs doivent évaluer la vitesse de changement d'outil et la fiabilité du système de ventouses, qui doit maintenir le verre absolument rigide face au couple agressif des outils de fraisage.
La sélection d'une machine à bordurer le verre fiable nécessite d'évaluer la configuration de la broche, les systèmes de polissage, l'automatisation et les caractéristiques de sécurité. Ces facteurs influencent directement la qualité des bords du verre, l’efficacité de la production et les coûts d’exploitation à long terme. Explorez Eworld machines de bordure et de polissage du verre pour différentes exigences de traitement.
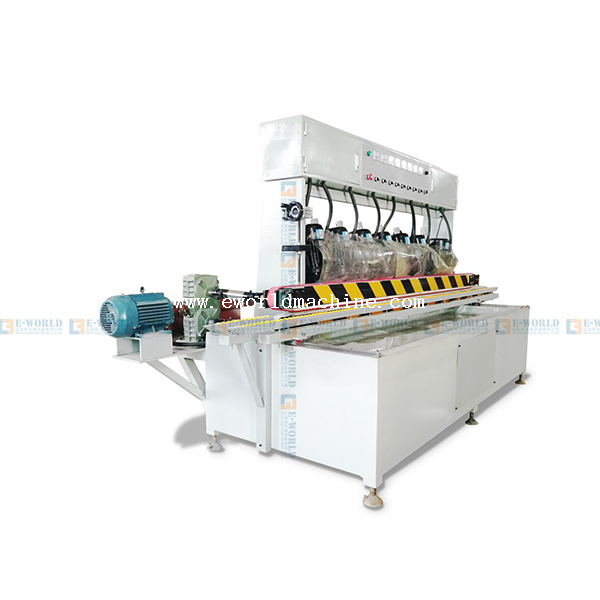
Le nombre de broches de la machine à bordurer le verre détermine les capacités de meulage et de polissage. Les machines de base à 4 broches conviennent au traitement simple des bords, tandis que les configurations à 8 à 11 broches prennent en charge le meulage, le chanfreinage et le polissage à haute brillance progressifs. Un plus grand nombre de broches permettent à différentes meules de partager la charge de travail, améliorant ainsi la cohérence des bords et l'efficacité de la production.
La compatibilité des meules de polissage du verre affecte la qualité des bords et les coûts des consommables. Les systèmes à pression pneumatique fournissent une force de polissage réglable, tandis que les systèmes mécaniques peuvent nécessiter des ajustements plus fréquents. Les machines prenant en charge les meules diamantées, en résine et de polissage largement disponibles offrent une plus grande flexibilité et peuvent simplifier le remplacement et la maintenance.
Les machines automatisées de bordure de verre utilisent des commandes PLC, des interfaces à écran tactile et des paramètres de traitement réglables pour améliorer la cohérence. Selon le modèle, les fonctionnalités avancées peuvent inclure la compensation de l'usure des roues, la surveillance de la production et l'intégration des systèmes d'usine. Ces fonctionnalités contribuent à réduire les ajustements manuels, à améliorer la productivité et à prendre en charge la maintenance préventive.
Les dispositifs de sécurité des machines à bordures de verre doivent inclure des arrêts d'urgence, des boîtiers de protection, une protection électrique appropriée et des portes d'accès verrouillées, le cas échéant. Une gestion efficace du liquide de refroidissement et une manipulation sûre du verre réduisent également les risques sur le lieu de travail. Les acheteurs doivent vérifier les certifications de sécurité pertinentes et les exigences de conformité pour leur marché cible.
L'installation d'une machine à bordurer et à polir le verre nécessite une planification de l'espace de production, de la gestion de l'eau, de l'électricité et de la formation des opérateurs. Une bonne préparation des installations favorise une manipulation sûre des matériaux, des performances stables de la machine et une intégration efficace des flux de travail.
L'installation d'une machine à bordurer le verre nécessite un espace suffisant pour l'équipement, le chargement, le déchargement et la maintenance du verre. Les usines doivent prendre en compte les dimensions maximales du verre, la longueur du convoyeur et l'équipement de manutention lors de la planification de l'aménagement. Un dégagement suffisant améliore l’efficacité du flux de travail et réduit les risques de manipulation.
Les systèmes de filtration d’eau sur bordure en verre éliminent les particules de verre abrasives et les résidus de polissage du liquide de refroidissement en circulation. Une filtration efficace aide à prévenir l'obstruction des conduites d'eau, l'usure prématurée des composants et les mauvaises finitions des bords. Le traitement de l’eau en boucle fermée peut également réduire la consommation d’eau et favoriser une élimination responsable des boues.
La consommation d'énergie de la machine à bordurer le verre dépend de la quantité de broches, de la puissance du moteur et des conditions de fonctionnement. Les moteurs économes en énergie et les entraînements à fréquence variable (VFD), lorsqu'ils sont disponibles, peuvent aider à optimiser la consommation d'électricité. Les acheteurs doivent vérifier les besoins en énergie et évaluer les systèmes de recyclage de l’eau pour réduire les coûts d’exploitation.
La formation des opérateurs de machines à bordures de verre doit couvrir les réglages de l'équipement, les réglages des meules de polissage, les procédures de sécurité et l'entretien de routine. Les équipements CNC peuvent également nécessiter des connaissances en programmation. Des instructions d'utilisation claires et une formation soutenue par le fabricant aident à réduire les erreurs, à améliorer la productivité et à maintenir une qualité constante des bords du verre.
L'achat d'une machine à bordurer le verre nécessite d'équilibrer les capacités de l'équipement, la demande de production, les coûts des consommables et le support technique. Les acheteurs devraient évaluer les dépenses d’exploitation à long terme plutôt que de se concentrer uniquement sur le prix initial de la machine.
Les consommables pour bordures de verre, notamment les meules diamantées, les meules en résine et les matériaux de polissage, contribuent aux dépenses d'exploitation courantes. Leur fréquence de remplacement dépend de l'épaisseur du verre, du volume de traitement et des réglages de la machine. L'estimation des coûts des consommables aide les fabricants à calculer des dépenses de production réalistes.
Les machines CNC de bordure de verre offrent une flexibilité de traitement avancée mais peuvent ne pas être nécessaires pour toutes les usines. Les petits ateliers manipulant principalement du verre à bord droit peuvent souvent bénéficier d'un équipement de bordage multibroches plus simple. Choisir des machines en fonction des besoins réels de production permet d’éviter des investissements inutiles.
Le service après-vente des machines à bordures de verre est essentiel pour minimiser les temps d'arrêt. Les acheteurs doivent confirmer la disponibilité des pièces de rechange, la documentation de maintenance, l'assistance à distance et l'assistance technique avant d'acheter. Un accès fiable au service permet de réduire les retards de réparation et de maintenir la continuité de la production.
La maintenance préventive des machines à tailler le verre comprend le nettoyage quotidien des convoyeurs et des buses d'eau, l'inspection hebdomadaire des meules et des systèmes de lubrification, ainsi que des contrôles périodiques de l'alignement des broches, des roulements et des composants de filtration. Le respect des programmes de maintenance recommandés par le fabricant permet d'éviter les pannes inattendues et de maintenir une qualité de pointe constante.
Cartographiez votre production quotidienne de mètres linéaires et les profils de bord les plus fréquents pour déterminer le nombre exact de broches et l'architecture de machine requise.
Demandez une démonstration en direct ou envoyez un échantillon de verre au fabricant pour vérifier la qualité des bords et la stabilité de la machine dans des conditions réelles.
Vérifiez la garantie du fabricant, l'inventaire local des pièces de rechange et la disponibilité des techniciens sur le terrain avant d'émettre un bon de commande.
Concevez le plan d'étage de votre installation pour s'adapter à l'ensemble de l'empreinte d'entrée et de sortie, y compris l'espace pour les systèmes de filtration d'eau en boucle fermée.
R : L'obtention d'un bord plat haut de gamme et très brillant nécessite généralement une configuration de 8 à 11 broches. Cela permet une progression appropriée depuis l'ébauche grossière au diamant jusqu'au meulage fin de la résine, en passant par des meules en feutre et de l'oxyde de cérium pour une clarté optique maximale.
R : Les déligneuses à ligne droite standard sont conçues spécifiquement pour les bords plats et les arêtes. La production de profils en forme de crayon ou de nez arrondi nécessite des meules périphériques spécialisées et une architecture de machine conçue pour s'adapter à l'action de meulage enveloppante spécifique, comme une déligneuse de forme dédiée ou un centre CNC.
R : Les meules diamantées permettent un enlèvement de matière agressif et un façonnage grossier. Les meules en résine utilisent des abrasifs plus fins pour éliminer les rayures du diamant et lisser le bord. Les meules en feutre, utilisées conjointement avec une suspension d'oxyde de cérium, fournissent le polissage chimico-mécanique final pour obtenir une finition transparente et brillante.
R : Bien que la machine elle-même puisse mesurer 6 mètres de long, vous devez tenir compte des zones d'entrée et de sortie. Le traitement de panneaux de verre de 3 mètres nécessite au moins 3 mètres de dégagement aux deux extrémités, ce qui donne une empreinte linéaire totale minimale de 12 mètres.
R : La durée de vie des roues varie considérablement en fonction de l’épaisseur du verre et de la qualité des roues. Les meules diamantées segmentées traitent des dizaines de milliers de mètres linéaires, tandis que les résines de polissage plus douces doivent être remplacées tous les 2 000 à 5 000 mètres linéaires. Le suivi des taux d’usure est essentiel pour la planification budgétaire.
R : Oui, pour les opérations à volume élevé. Un système en boucle fermée avec une centrifugeuse élimine la poussière de verre abrasive du liquide de refroidissement. Sans cela, les particules de verre recirculées détruisent les roulements de broche, obstruent les conduites d'eau et dégradent gravement la qualité du polissage final des bords.