צפיות: 0 מחבר: עורך האתר זמן פרסום: 2026-10-14 מקור: אֲתַר
איכות הקצה מכתיבה את ההצלחה של ייצור זכוכית פרימיום. השגת יתרון ברור אופטי ללא רבב דורשת באופן עקבי ציוד הון מדויק המותאם לדרישות הייצור הספציפיות שלך. אי התאמה א מכונת ליטוש זכוכית לצרכים התפעוליים האמיתיים של החנות שלך מציגה סיכונים פיננסיים ותפעוליים חמורים. תצורות ציר לא נכונות או בחירה בארכיטקטורת מכונה שגויה גורמים ישירות לצווארי בקבוק בייצור, בלאי מוגזם של גלגלי הליטוש וגימור קצה לא סטנדרטי המאופיינים במיקרו-שבבים, דלמינציה או משטחים עמומים.
מסגרת הערכה טכנית זו מסייעת ליצרנים ולמנהלי מפעלים ליישר דרישות ספציפיות של פרופיל קצה, דרישות תפוקה יומיות ומגבלות מתקנים עם המכונות הנכונות. על ידי ניתוח שיטתי של סוגי חומרים, ציפיות לנפח ותכונות מכניות, המפעילים יכולים לבטל ניחושים וליישם קו עיבוד קצה יעיל ביותר שעומד בתקני איכות מחמירים ללא תקורה מיותרת.
ספירת הצירים מכתיבה איכות פולנית: מספר הצירים מתאם ישירות ליכולת להשיג גימור ללא רבב וברור אופטית במעבר אחד; קצוות מורכבים דורשים ספירת צירים גבוהה יותר.
ארכיטקטורת המכונה חייבת להתאים לתפוקה: קצוות קו ישרים ממקסמים את התפוקה עבור זכוכית שטוחה סטנדרטית, בעוד שמרכזי CNC או קצוות צורות הם חובה עבור זכוכית אדריכלית מותאמת אישית, מעוקלת או מרובת פרופילים.
חומרים מתכלים מניבים עלויות ארוכות טווח: ההוצאה ההונית הראשונית היא רק חלק מההשקעה; הערכת התאימות של המכונה לגלגלי יהלומים, שרף ולבד סטנדרטיים היא קריטית לשליטה בעלויות התפעול.
ניהול תבלין אינו ניתן למשא ומתן: נדרשות סינון מים יעיל ומערכות שחזור תחמוצת צריום כדי להגן על רכיבי המכונה ולשמור על חיכוך ליטוש עקבי.
שילוב תוכנה הוא הסטנדרט החדש: מכונות ליטוש זכוכית מודרניות חייבות להשתלב עם מערכות ERP/MES ברצפת החנות כדי לעקוב אחר תפוקת מד ליניארי, בלאי גלגלים ויעילות הציוד הכוללת (OEE).
תוֹכֶן הָעִניָנִים
מכונות לשולי זכוכית חייבות לתמוך בפרופיל הקצוות הנדרש, כולל קצוות שטוחים, עיפרון, משופעים וקצוות בולניים. שוליים שטוחים מתמקדים בטיפול בטוח ובגימור חלק, בעוד שקצוות העיפרון דורשים גלגלי ליטוש מעוגלים. פרופילים משופעים ושוליים דורשים בקרת זווית מדויקת ולחץ שחיקה יציב. בחירת ציוד מתאים מבטיחה איכות קצה עקבית ודיוק גימור.
בחירת מכונת קצוות זכוכית תלויה בחומר המעובד. זכוכית רבודה דורשת לחץ גריסה וקירור מבוקר כדי להגן על שכבות ביניים, בעוד שזכוכית המיועדת לחיסול צריכה קצוות חלקים וללא פגמים. זכוכית Low-E דורשת טיפול עמיד בפני שריטות, וזכוכית אדריכלית עבה דורשת מערכות הובלה כבדות.
סוג זכוכית |
אתגר עיבוד ראשי |
תכונת מכונה מומלצת |
|---|---|---|
זכוכית רבודה |
הצטברות חום ונזקים בין השכבות |
מהירות מתכווננת וקירור יעיל |
זכוכית לחיזור |
סדקים בקצה |
השחזה מתקדמת וליטוש עדין |
זכוכית מצופה Low-E |
שריטות ציפוי |
מסועים ללא סימון ונוזל קירור נקי |
זכוכית אדריכלית עבה |
עומסים כבדים ורטט |
הובלה מחוזקת ומסגרת מכונה יציבה |
חקור את Eworld's מכונות לשולי זכוכית וליטוש לדרישות שונות לעיבוד זכוכית.
יש להעריך את יכולת הייצור של מכונות שולי זכוכית לפי מהירות עיבוד, מטרים ליניאריים לשעה ויעילות ההחלפה. מפעלים בעלי נפח גבוה נהנים מתפעול רציף ובקרות אוטומטיות, בעוד שסדנאות קטנות יותר דורשות התאמות גמישות עבור גדלי זכוכית ופרופילי קצה שונים. התאמת קיבולת הציוד לדרישת הייצור בפועל עוזרת לשפר את היעילות ולשלוט בעלויות התפעול.
עובי הזכוכית וקיבולת המשקל משפיעים ישירות על יציבות מכונת הקצוות ועל דיוק העיבוד. זכוכית ארכיטקטונית עבה דורשת מסועים מחוזקים, מיסבים עמידים ומבני מכונות קשיחים כדי למנוע רטט וחוסר יישור. זכוכית דקה זקוקה לשליטה מדויקת בלחץ, גלגלי שחיקה עדינים ותחבורה יציבה כדי למזער סדקים ושבבי קצוות.
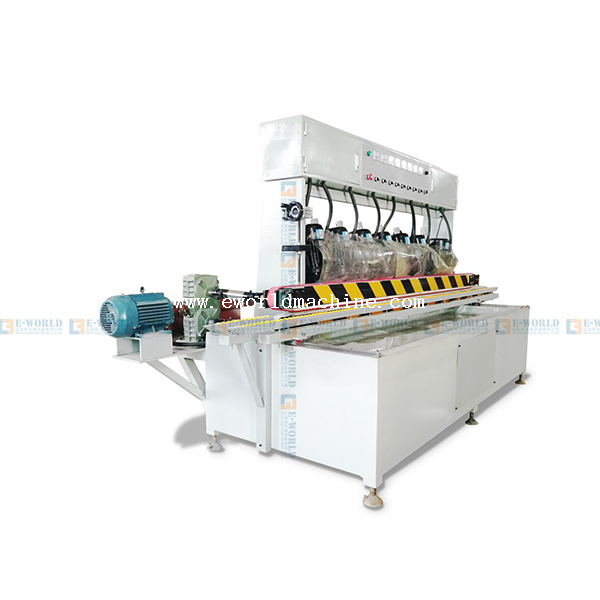
קצוות בקו ישר מייצגים את סוס העבודה של תעשיית הזכוכית השטוחה. היישום העיקרי שלהם הוא שוליים שטוחים במהירות גבוהה ובנפח גבוה. לוחות זכוכית נטענים בצורה אנכית על מסוע הזנה ועוברים דרך סדרה של צירים נייחים של השחזה והברקה. בעת הערכת קטגוריה זו, על המפעילים לבחון בקפדנות את עמידות המסלול ואת השונות במהירות המסוע. רפידות ההובלה חייבות לאחוז בזכוכית בצורה מאובטחת מבלי לגרום נזק למשטח. יחידות מודרניות משתמשות בהתאמות עובי ממונעות הנשלטות באמצעות PLC, ומבטלות את ההפעלה הידנית המייגעת הנדרשת בדגמים מכניים ישנים יותר.
מכונות שוליים כפולים מעבדות שני קצוות מקבילים בו זמנית, מה שהופך אותן לפתרון האופטימלי עבור יישומי תפוקה מרבית כמו דלתות מקלחת, מחיצות מסחריות וזכוכית למכשיר. מכיוון שהזכוכית נעה אופקית דרך שתי גדות צירים מנוגדות, דיוק הסנכרון בין שני הצדדים הוא בעל חשיבות עליונה. אם המסלולים פועלים במהירויות מעט שונות, הזכוכית תתעוות, וכתוצאה מכך לוחות לא מרובעים. על הקונים להעריך את דרישות טביעת הרגל, שכן מכונות אלו דורשות שטח רצפה משמעותי, ולהעריך את יכולתן להשתלב בצורה חלקה בקווי ייצור אוטומטיים לחלוטין עם מערכות טעינה ופריקה רובוטיות.
ייצור מותאם אישית, זכוכית מעוקלת ושיפוע מורכב דורשים מכונות שוליים בצורה. יחידות אלו מנצלות שולחן ואקום מסתובב או זרוע רב צירית כדי לתמרן את הזכוכית כנגד ראש השחזה. ההערכה מתמקדת בניסוח של ראש השחזה ובדיוק המעקב אחר התבניות. דגמים חצי אוטומטיים מסתמכים על תבניות פיזיות כדי להנחות את נתיב השחזה, בעוד שגרסאות מתקדמות משתמשות במעקב דיגיטלי. היצרנים חייבים לשקול את הפשרות בין בקרה ידנית, המציעה משוב מישוש עבור חלקים מותאמים אישית עדינים, לבין בקרה חצי אוטומטית, המספקת עקביות טובה יותר עבור ריצות ייצור קטנות.
מרכזי עיבוד זכוכית CNC מטפלים בייצור מורכב ומרובה שלבים הדורשים ניתוב, קידוח, כרסום וקצוות על מיטה אופקית אחת. מכונות אלו מונעות את הצורך בהעברת זכוכית בין תחנות עבודה שונות, ומפחיתות באופן דרסטי את נזקי הטיפול ועלויות העבודה. בעת הערכת מרכז CNC, תאימות תוכנה היא הדאגה העיקרית. המכונה חייבת להשתלב בצורה חלקה עם תוכנת CAD/CAM סטנדרטית כדי לתרגם שרטוטים ארכיטקטוניים לקוד מכונה במהירות. על הקונים להעריך את מהירות החלפת הכלים ואת האמינות של מערכת תרמיל הוואקום, שחייבת להחזיק את הזכוכית קשיחה לחלוטין כנגד המומנט האגרסיבי של כלי ניתוב.
בחירת מכונת קצוות זכוכית אמינה דורשת הערכה של תצורת הציר, מערכות ליטוש, אוטומציה ותכונות בטיחות. גורמים אלו משפיעים ישירות על איכות קצה הזכוכית, יעילות הייצור ועלויות התפעול לטווח ארוך. חקור את Eworld's מכונות לשולי זכוכית וליטוש לדרישות עיבוד שונות.
ספירת הציר של מכונת שולי זכוכית קובעת את יכולות השחזה והליטוש. מכונות 4-צירים בסיסיות מתאימות לעיבוד קצה פשוט, בעוד ש-8-11 תצורות ציר תומכות בשחזה מתקדמת, שיוף וליטוש מבריק. צירים נוספים מאפשרים לגלגלי שחיקה שונים לחלוק את עומס העבודה, ולשפר את עקביות הקצה ויעילות הייצור.
תאימות גלגל ליטוש זכוכית משפיעה על איכות הקצה ועל עלויות המתכלים. מערכות לחץ פניאומטיות מספקות כוח ליטוש מתכוונן, בעוד שמערכות מכניות עשויות לדרוש התאמה תכופה יותר. מכונות התומכות בגלגלי יהלומים, שרף וליטוש זמינים באופן נרחב מציעות גמישות רבה יותר ויכולות לפשט את ההחלפה והתחזוקה.
מכונות אוטומטיות לשולי זכוכית משתמשות בבקרות PLC, ממשקי מסך מגע ופרמטרי עיבוד מתכווננים כדי לשפר את העקביות. בהתאם לדגם, תכונות מתקדמות עשויות לכלול פיצוי בלאי גלגלים, ניטור ייצור ושילוב מערכות במפעל. יכולות אלו עוזרות לצמצם את ההתאמות הידניות, לשפר את הפרודוקטיביות ולתמוך בתחזוקה מונעת.
תכונות הבטיחות של מכונות שולי זכוכית צריכות לכלול עצירות חירום, מארזי הגנה, הגנה חשמלית מתאימה ודלתות גישה שלובות במידת האפשר. ניהול יעיל של נוזל קירור וטיפול בטוח בזכוכית גם מפחיתים את הסכנות במקום העבודה. קונים צריכים לאמת אישורי בטיחות רלוונטיים ודרישות תאימות לשוק היעד שלהם.
התקנת מכונת שולי וליטוש זכוכית דורשת תכנון של שטחי ייצור, ניהול מים, חשמל והכשרת מפעילים. הכנה נכונה של המתקן תומכת בטיפול בטוח בחומרים, ביצועי מכונות יציבים ושילוב זרימת עבודה יעילה.
התקנת מכונות שולי זכוכית דורשת מקום מתאים לציוד, טעינת זכוכית, פריקה ותחזוקה. מפעלים צריכים לקחת בחשבון את ממדי הזכוכית המרביים, אורך המסוע וציוד טיפול בחומרים בעת תכנון הפריסה. אישור מספיק משפר את יעילות זרימת העבודה ומפחית את סיכוני הטיפול.
מערכות סינון מים בשולי זכוכית מסירות חלקיקי זכוכית שוחקים ושאריות ליטוש מנוזלי קירור במחזור. סינון יעיל מסייע במניעת סתומים של קווי מים, בלאי מוקדם של הרכיבים וגימור קצה גרוע. טיפול במים בלולאה סגורה יכול גם להפחית את צריכת המים ולתמוך בסילוק תרכובת אחראית.
צריכת האנרגיה של מכונת שולי זכוכית תלויה בכמות הציר, הספק המנוע ותנאי הפעולה. מנועים חסכוניים באנרגיה וכונני תדר משתנה (VFDs), היכן שזמינים, יכולים לעזור לייעל את השימוש בחשמל. על הקונים לאמת את דרישות החשמל ולהעריך מערכות מיחזור מים כדי להפחית את עלויות התפעול.
הכשרת מפעילי מכונות שולי זכוכית צריכה לכסות הגדרות ציוד, התאמות גלגלי ליטוש, נהלי בטיחות ותחזוקה שוטפת. ציוד CNC עשוי לדרוש גם ידע בתכנות. הוראות הפעלה ברורות והדרכה הנתמכת על ידי היצרן עוזרים להפחית שגיאות, לשפר את הפרודוקטיביות ולשמור על איכות עקבית של קצה הזכוכית.
רכישת מכונת קצוות זכוכית דורשת איזון בין יכולות הציוד, ביקוש לייצור, עלויות מתכלים ותמיכה טכנית. על הקונים להעריך הוצאות תפעול לטווח ארוך במקום להתמקד רק במחיר המכונה הראשוני.
חומרים מתכלים לשולי זכוכית, לרבות גלגלי שיוף יהלום, גלגלי שרף וחומרי ליטוש, תורמים להוצאות התפעול השוטפות. תדירות ההחלפה שלהם תלויה בעובי הזכוכית, נפח העיבוד והגדרות המכונה. הערכת עלויות מתכלים מסייעת ליצרנים לחשב הוצאות ייצור ריאליות.
מכונות שולי זכוכית CNC מציעות גמישות עיבוד מתקדמת, אך ייתכן שאינן נחוצות עבור כל מפעל. סדנאות קטנות יותר המטפלות בעיקר בזכוכית בעלת קצה ישר יכולות לעתים קרובות להפיק תועלת מציוד פשוט יותר לשוליים רב-צירים. בחירת מכונות על סמך צרכי הייצור בפועל עוזרת למנוע השקעה מיותרת.
תמיכה לאחר המכירה במכונת קצוות זכוכית חיונית למזעור זמן ההשבתה. על הקונים לאשר זמינות חלקי חילוף, תיעוד תחזוקה, סיוע מרחוק ותמיכה בטכנאים לפני הרכישה. גישת שירות אמינה עוזרת לצמצם עיכובים בתיקון ולשמור על המשכיות הייצור.
תחזוקה מונעת למכונות שולי זכוכית כוללת ניקוי יומיומי של מסועים וחירי מים, בדיקה שבועית של גלגלי השחזה ומערכות סיכה ובדיקות תקופתיות של יישור הציר, מיסבים ורכיבי סינון. ביצוע לוחות זמנים לתחזוקה המומלצים על ידי היצרן עוזר למנוע תקלות בלתי צפויות ולשמור על איכות קצה עקבית.
מפה את פלט המונה הליניארי היומי שלך ואת פרופילי הקצה הנפוצים ביותר כדי לקבוע את ספירת הצירים המדויקת וארכיטקטורת המכונה הנדרשת.
בקש הדגמה חיה או שלח זכוכית לדוגמה ליצרן כדי לוודא את איכות הקצה ויציבות המכונה בתנאים אמיתיים.
בדוק את אחריות היצרן, מלאי חלקי החילוף המקומי וזמינות טכנאי שטח לפני הוצאת הזמנת רכש.
עצב את תוכנית הקומה של המתקן שלך כך שתתאים לטביעת הרגל המלאה של ההזנה והיציאה, כולל מקום למערכות סינון מים בלולאה סגורה.
ת: השגת קצה שטוח מבריק ברמה גבוהה דורשת בדרך כלל תצורה של 8 עד 11 ציר. זה מאפשר התקדמות נכונה מחטיפת יהלומים גסה לטחינת שרף עדינה, גימור עם גלגלי לבד ותחמוצת cerium לניקיון אופטי מקסימלי.
ת: קצוות סטנדרטיים בקו ישר נועדו במיוחד לקצוות שטוחים ולקצוות. ייצור פרופילי עיפרון או בולנוז מצריך גלגלים היקפיים מיוחדים וארכיטקטורת מכונה שתוכננה להתאים לפעולת השחזה הספציפית העוטפת, כגון קצה צורות ייעודי או מרכז CNC.
ת: גלגלי יהלום מטפלים בהסרת מלאי אגרסיבית ועיצוב גס. גלגלי שרף משתמשים בחומרים שוחקים עדינים יותר כדי להסיר שריטות יהלומים ולהחליק את הקצה. גלגלי לבד, המשמשים בשילוב עם תמיסת תחמוצת cerium, מספקים את הליטוש הכימי-מכני הסופי להשגת גימור שקוף ומבריק.
ת: בעוד שהמכונה עצמה עשויה להיות באורך 6 מטרים, עליך לקחת בחשבון את אזורי ההזנה וההזנה החוצה. עיבוד לוחות זכוכית באורך 3 מטר דורש מרווח של לפחות 3 מטר בשני הקצוות, וכתוצאה מכך טביעת רגל לינארית מינימלית של 12 מטר.
ת: תוחלת החיים של הגלגל משתנה מאוד בהתאם לעובי הזכוכית ואיכות הגלגל. גלגלי יהלום מפולחים מעבדים עשרות אלפי מטרים ליניאריים, בעוד שרפי ליטוש רכים יותר דורשים החלפה כל 2,000 עד 5,000 מטרים ליניאריים. מעקב אחר שיעורי הבלאי חיוני לתכנון התקציב.
ת: כן, לפעולות בנפח גבוה. מערכת לולאה סגורה עם צנטריפוגה מסירה אבק זכוכית שוחק מנוזל הקירור. בלעדיו, חלקיקי זכוכית ממוחזרים הורסים את מיסבי הציר, סותמים את קווי המים ופוגעים קשות באיכות הליטוש הסופי.