Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-10-14 Kaynak: Alan
Kenar kalitesi birinci sınıf cam üretiminin başarısını belirler. Kusursuz, optik açıdan net bir kenarı sürekli olarak elde etmek, özel üretim taleplerinize göre uyarlanmış hassas sermaye ekipmanı gerektirir. Uyuşmazlık Cam parlatma makinesinin mağazanızın gerçek operasyonel ihtiyaçlarına göre ayarlanması ciddi finansal ve operasyonel riskler doğurur. Yanlış iş mili konfigürasyonları veya yanlış makine mimarisinin seçilmesi doğrudan üretimde darboğazlara, aşırı parlatma tekerleği aşınmasına ve mikro talaşlanma, katmanlara ayrılma veya donuk yüzeylerle karakterize edilen standartların altındaki kenar kaplamalarına neden olur.
Bu teknik değerlendirme çerçevesi, imalatçıların ve tesis yöneticilerinin belirli kenar profili gereksinimlerini, günlük üretim taleplerini ve tesis kısıtlamalarını doğru makinelerle uyumlu hale getirmesine yardımcı olur. Operatörler, malzeme türlerini, hacim beklentilerini ve mekanik özellikleri sistematik olarak analiz ederek tahmin yürütmeyi ortadan kaldırabilir ve gereksiz masraflar olmadan katı kalite standartlarını karşılayan yüksek verimli bir kenar işleme hattı uygulayabilir.
Mil Sayısı Cilalama Kalitesini Belirler: Mil sayısı, tek geçişte kusursuz, optik olarak net bir yüzey elde etme yeteneği ile doğrudan ilişkilidir; karmaşık kenarlar daha yüksek iş mili sayıları gerektirir.
Makine Mimarisi Çıktıyla Eşleşmelidir: Düz hatlı kenar kesiciler standart düz cam için verimi en üst düzeye çıkarırken, özel, kavisli veya çok profilli mimari camlar için CNC merkezleri veya şekilli kenar kesiciler zorunludur.
Sarf Malzemeleri Uzun Vadeli Maliyetleri Artırıyor: Başlangıçtaki sermaye harcaması, yatırımın yalnızca bir kısmıdır; makinenin standart elmas, reçine ve keçe çarklarla uyumluluğunun değerlendirilmesi, işletme maliyetlerinin kontrol edilmesi açısından kritik öneme sahiptir.
Bulamaç Yönetimi Tartışmasızdır: Makine bileşenlerini korumak ve tutarlı cilalama sürtünmesini sürdürmek için etkili su filtreleme ve seryum oksit geri kazanım sistemleri gereklidir.
Yazılım Entegrasyonu Yeni Standarttır: Modern cam parlatma makinelerinin, doğrusal ölçüm çıktısını, tekerlek aşınmasını ve genel ekipman verimliliğini (OEE) izlemek için üretim alanı ERP/MES sistemleriyle entegre olması gerekir.
İçindekiler
Cam kenar makineleri, düz, kurşun kalem, eğimli ve yuvarlak kenarlar dahil gerekli kenar profilini desteklemelidir. Düz kenarlar güvenli kullanım ve pürüzsüz yüzey işlemlerine odaklanırken kalem kenarları yuvarlatılmış parlatma diskleri gerektirir. Eğimli ve yuvarlak uçlu profiller hassas açı kontrolü ve sabit taşlama basıncı gerektirir. Uygun ekipmanın seçilmesi, tutarlı kenar kalitesi ve son işlem doğruluğu sağlar.
Cam kenarlama makinesi seçimi işlenen malzemeye bağlıdır. Lamine cam, ara katmanları korumak için kontrollü taşlama basıncı ve soğutma gerektirirken, temperleme amaçlı camın pürüzsüz, hatasız kenarlara ihtiyacı vardır. Low-E cam, çizilmeye karşı dayanıklı kullanım gerektirir ve kalın mimari cam, ağır hizmet taşıma sistemleri gerektirir.
Cam Tipi |
Ana İşleme Zorluğu |
Önerilen Makine Özelliği |
|---|---|---|
Lamine Cam |
Isı oluşumu ve katmanlar arası hasar |
Ayarlanabilir hız ve etkili soğutma |
Temperleme Camı |
Kenar mikro çatlakları |
Aşamalı taşlama ve ince parlatma |
Low-E Kaplamalı Cam |
Kaplama çizikleri |
İz bırakmayan konveyörler ve temiz soğutma sıvısı |
Kalın Mimari Camlar |
Ağır yükler ve titreşim |
Güçlendirilmiş taşıma ve sağlam makine çerçevesi |
Eworld'ü keşfedin cam kenar düzeltme ve parlatma makineleri . Farklı cam işleme gereksinimleri için
Cam kenar makinesi üretim kapasitesi, işlem hızı, saat başına doğrusal metre ve geçiş verimliliği ile değerlendirilmelidir. Yüksek hacimli fabrikalar sürekli çalışma ve otomatik kontrollerden yararlanırken, daha küçük atölyeler farklı cam boyutları ve kenar profilleri için esnek ayarlamalar gerektirir. Ekipman kapasitesinin gerçek üretim talebiyle eşleştirilmesi, verimliliğin artırılmasına ve işletme maliyetlerinin kontrol altına alınmasına yardımcı olur.
Cam kalınlığı ve ağırlık kapasitesi kenar kesme makinesinin stabilitesini ve işleme doğruluğunu doğrudan etkiler. Kalın mimari cam, titreşimi ve yanlış hizalamayı önlemek için güçlendirilmiş konveyörlere, dayanıklı yataklara ve sağlam makine yapılarına ihtiyaç duyar. İnce cam, çatlamayı ve kenar kırılmasını en aza indirmek için hassas basınç kontrolüne, ince taşlama disklerine ve dengeli taşımaya ihtiyaç duyar.
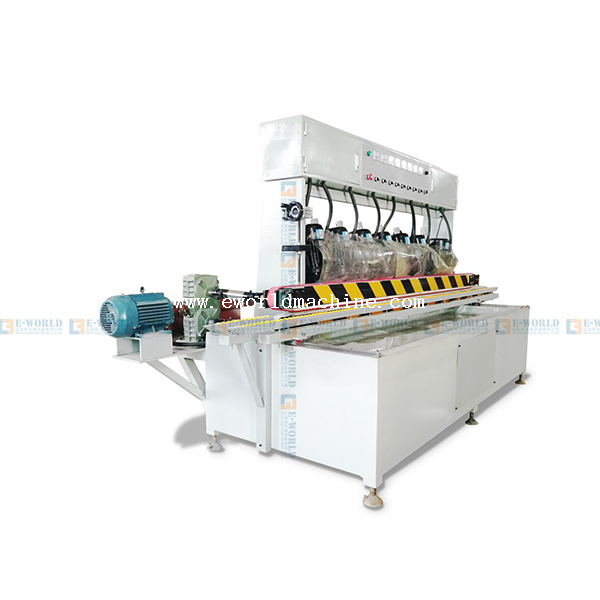
Düz hatlı kenar kesme makineleri, düz cam endüstrisinin en büyük gücünü temsil eder. Başlıca uygulamaları yüksek hızlı, yüksek hacimli düz kenarlama ve düzgünlüktür. Cam paneller bir besleme konveyörüne dikey olarak yüklenir ve bir dizi sabit taşlama ve cilalama milinden geçer. Bu kategoriyi değerlendirirken operatörlerin palet dayanıklılığını ve konveyör hızı değişkenliğini incelemesi gerekir. Taşıma pedleri camı yüzeye zarar vermeden güvenli bir şekilde kavramalıdır. Modern üniteler, eski mekanik modellerde gerekli olan yorucu manuel marş işlemini ortadan kaldıran, PLC aracılığıyla kontrol edilen motorlu kalınlık ayarlamalarını kullanır.
Çift kenarlı makineler iki paralel kenarı aynı anda işler ve bu da onları duş kapıları, ticari bölmeler ve cihaz camı gibi maksimum verimli uygulamalar için en uygun çözüm haline getirir. Cam, karşılıklı iki mil sırası boyunca yatay olarak hareket ettiğinden, iki taraf arasındaki senkronizasyon doğruluğu çok önemlidir. Raylar biraz farklı hızlarda çalışırsa cam eğilecek ve kare olmayan panellerle sonuçlanacaktır. Bu makineler önemli bir zemin alanı gerektirdiğinden, alıcıların ayak izi gereksinimlerini değerlendirmeleri ve robotik yükleme ve boşaltma sistemleriyle tam otomatik üretim hatlarına sorunsuz bir şekilde entegre olma yeteneklerini değerlendirmeleri gerekiyor.
Özel imalat, kavisli cam ve karmaşık eğim verme, şekil kenar düzeltme makineleri gerektirir. Bu üniteler, camı taşlama kafasına doğru hareket ettirmek için dönen bir vakum tablası veya çok eksenli bir kol kullanır. Değerlendirme, taşlama kafasının eklemlenmesine ve şablon izleme doğruluğuna odaklanır. Yarı otomatik modeller taşlama yolunu yönlendirmek için fiziksel şablonlara güvenirken, gelişmiş versiyonlar dijital izlemeyi kullanır. İmalatçıların, hassas özel parçalar için dokunsal geri bildirim sağlayan manuel kontrol ile küçük üretim süreçlerinde daha iyi tutarlılık sağlayan yarı otomatik kontrol arasındaki dengeyi tartması gerekiyor.
CNC cam işleme merkezleri, tek bir yatay yatak üzerinde yönlendirme, delme, frezeleme ve kenar düzeltme gerektiren karmaşık, çok adımlı imalat işlemlerini gerçekleştirir. Bu makineler, camın farklı iş istasyonları arasında taşınması ihtiyacını ortadan kaldırarak taşıma hasarını ve işçilik maliyetlerini büyük ölçüde azaltır. Bir CNC merkezini değerlendirirken yazılım uyumluluğu öncelikli husustur. Mimari çizimleri hızlı bir şekilde makine koduna dönüştürmek için makinenin standart CAD/CAM yazılımıyla sorunsuz bir şekilde entegre olması gerekir. Alıcılar, takım değiştirme hızını ve camı freze takımlarının agresif torkuna karşı kesinlikle sağlam tutması gereken vakum bölmesi sisteminin güvenilirliğini değerlendirmelidir.
Güvenilir bir cam kenarlama makinesi seçmek, iş mili konfigürasyonunun, cilalama sistemlerinin, otomasyonun ve güvenlik özelliklerinin değerlendirilmesini gerektirir. Bu faktörler cam kenarı kalitesini, üretim verimliliğini ve uzun vadeli işletme maliyetlerini doğrudan etkiler. Eworld'ü keşfedin cam kenar düzeltme ve cilalama makineleri . Farklı işleme gereksinimleri için
Cam kenarlama makinesinin mil sayısı, taşlama ve parlatma yeteneklerini belirler. Temel 4 iş milli makineler basit kenar işlemeye uygundur, 8-11 iş mili konfigürasyonları ise aşamalı taşlama, pah kırma ve yüksek parlaklıkta cilalamayı destekler. Daha fazla iş mili, farklı taşlama taşlarının iş yükünü paylaşmasına olanak tanıyarak kenar tutarlılığını ve üretim verimliliğini artırır.
Cam parlatma tekerleği uyumluluğu kenar kalitesini ve sarf malzemesi maliyetlerini etkiler. Pnömatik basınç sistemleri ayarlanabilir parlatma kuvveti sağlarken, mekanik sistemler daha sık ayarlama gerektirebilir. Yaygın olarak bulunabilen elmas, reçine ve parlatma disklerini destekleyen makineler daha fazla esneklik sunar ve değiştirme ve bakımı kolaylaştırabilir.
Otomatik cam kenarlama makineleri, tutarlılığı artırmak için PLC kontrollerini, dokunmatik ekran arayüzlerini ve ayarlanabilir işleme parametrelerini kullanır. Modele bağlı olarak gelişmiş özellikler arasında jant aşınma telafisi, üretim izleme ve fabrika sistem entegrasyonu yer alabilir. Bu yetenekler manuel ayarlamaların azaltılmasına, verimliliğin artırılmasına ve önleyici bakımın desteklenmesine yardımcı olur.
Cam kenarlama makinesinin güvenlik özellikleri arasında acil durdurmalar, koruyucu muhafazalar, uygun elektriksel koruma ve uygun olduğu yerde kilitli erişim kapıları bulunmalıdır. Etkili soğutma sıvısı yönetimi ve güvenli cam kullanımı da işyerindeki tehlikeleri azaltır. Alıcılar, hedef pazarları için ilgili güvenlik sertifikalarını ve uyumluluk gerekliliklerini doğrulamalıdır.
Cam kenar düzeltme ve cilalama makinesinin kurulumu, üretim alanı, su yönetimi, elektrik ve operatör eğitimi için planlama yapılmasını gerektirir. Uygun tesis hazırlığı, güvenli malzeme taşımayı, istikrarlı makine performansını ve verimli iş akışı entegrasyonunu destekler.
Cam kenarlama makinesi kurulumu, ekipman, cam yükleme, boşaltma ve bakım için yeterli alan gerektirir. Fabrikalar düzeni planlarken maksimum cam boyutlarını, konveyör uzunluğunu ve malzeme taşıma ekipmanını dikkate almalıdır. Yeterli açıklık iş akışı verimliliğini artırır ve kullanım risklerini azaltır.
Cam kenar suyu filtreleme sistemleri, aşındırıcı cam parçacıklarını ve parlatma kalıntılarını dolaşan soğutma sıvısından temizler. Etkili filtreleme, su hatlarının tıkanmasını, erken bileşen aşınmasını ve kötü kenar kaplamalarını önlemeye yardımcı olur. Kapalı devre su arıtma aynı zamanda su tüketimini azaltabilir ve çamurun sorumlu bir şekilde bertaraf edilmesini destekleyebilir.
Cam kenar makinesinin enerji tüketimi, mil miktarına, motor gücüne ve çalışma koşullarına bağlıdır. Enerji tasarruflu motorlar ve değişken frekanslı sürücüler (VFD'ler), mevcut olduğu durumlarda, elektrik kullanımının optimize edilmesine yardımcı olabilir. Alıcılar, işletme maliyetlerini azaltmak için güç gereksinimlerini doğrulamalı ve su geri dönüşüm sistemlerini değerlendirmelidir.
Cam kenarlama makinesi operatörü eğitimi, ekipman ayarlarını, parlatma tekerleği ayarlarını, güvenlik prosedürlerini ve rutin bakımı kapsamalıdır. CNC ekipmanı ayrıca programlama bilgisi gerektirebilir. Açık çalıştırma talimatları ve üretici tarafından desteklenen eğitim, hataların azaltılmasına, üretkenliğin artırılmasına ve tutarlı cam kenarı kalitesinin korunmasına yardımcı olur.
Bir cam kenarlama makinesi satın almak, ekipman yeteneklerinin, üretim talebinin, sarf malzemesi maliyetlerinin ve teknik desteğin dengelenmesini gerektirir. Alıcılar yalnızca makinenin ilk fiyatına odaklanmak yerine uzun vadeli işletme giderlerini değerlendirmelidir.
Elmas taşlama taşları, reçine taşları ve parlatma malzemeleri dahil olmak üzere cam kenar sarf malzemeleri devam eden işletme giderlerine katkıda bulunur. Değiştirme sıklığı cam kalınlığına, işlem hacmine ve makine ayarlarına bağlıdır. Sarf malzemesi maliyetlerini tahmin etmek, üreticilerin gerçekçi üretim giderlerini hesaplamasına yardımcı olur.
CNC cam kenar işleme makineleri gelişmiş işleme esnekliği sunar ancak her fabrika için gerekli olmayabilir. Esas olarak düz kenarlı cam işleyen daha küçük atölyeler genellikle daha basit çok milli kenar düzeltme ekipmanından yararlanabilir. Makinelerin gerçek üretim ihtiyaçlarına göre seçilmesi gereksiz yatırımların önlenmesine yardımcı olur.
Arıza sürelerini en aza indirmek için cam kenar makinesi satış sonrası desteği çok önemlidir. Alıcılar, satın almadan önce yedek parçaların bulunabilirliğini, bakım belgelerini, uzaktan yardımı ve teknisyen desteğini doğrulamalıdır. Güvenilir servis erişimi, onarım gecikmelerinin azaltılmasına ve üretim sürekliliğinin korunmasına yardımcı olur.
Cam kenarlama makineleri için önleyici bakım, konveyörlerin ve su nozüllerinin günlük temizliğini, taşlama çarklarının ve yağlama sistemlerinin haftalık muayenesini ve mil hizalamasının, yatakların ve filtreleme bileşenlerinin periyodik kontrollerini içerir. Üreticinin önerdiği bakım programlarına uymak, beklenmeyen arızaların önlenmesine ve tutarlı uç kalitesinin korunmasına yardımcı olur.
Gerekli iş mili sayısını ve makine mimarisini tam olarak belirlemek için günlük doğrusal ölçüm çıktınızı ve en sık kullanılan kenar profillerini haritalandırın.
Gerçek dünya koşullarında kenar kalitesini ve makine stabilitesini doğrulamak için canlı bir gösteri talep edin veya üreticiye örnek cam gönderin.
Bir satın alma siparişi vermeden önce üreticinin garantisini, yerel yedek parça envanterini ve saha teknisyeninin kullanılabilirliğini denetleyin.
Tesisinizin kat planını, kapalı devre su filtreleme sistemleri alanı da dahil olmak üzere tüm besleme ve çıkış ayak izini karşılayacak şekilde tasarlayın.
C: Birinci sınıf, yüksek parlaklıkta düz kenar elde etmek için genellikle 8 ila 11 iş mili konfigürasyonu gerekir. Bu, maksimum optik berraklık için kaba elmas kaba işlemeden ince reçine taşlamaya, keçe disklerle ve seryum oksitle bitirmeye kadar uygun bir ilerlemeye olanak tanır.
C: Standart düz kenar kesme makineleri, düz kenarlar ve yükselmeler için özel olarak tasarlanmıştır. Kurşun kalem veya yuvarlak uçlu profillerin üretilmesi, özel çevresel tekerlekler ve özel bir şekil kenar makinesi veya bir CNC merkezi gibi belirli etrafı saran taşlama eylemine uyum sağlayacak şekilde tasarlanmış bir makine mimarisi gerektirir.
C: Elmas diskler agresif talaş kaldırma ve kaba şekillendirme işlemlerini gerçekleştirir. Reçine jantlar, elmas çiziklerini gidermek ve kenarı düzeltmek için daha ince aşındırıcılar kullanır. Seryum oksit bulamacıyla birlikte kullanılan keçe tekerlekler şeffaf, parlak bir yüzey elde etmek için son kimyasal-mekanik cilayı sağlar.
C: Makinenin kendisi 6 metre uzunluğunda olsa da, içeri besleme ve dışarı besleme bölgelerini hesaba katmalısınız. 3 metrelik cam panellerin işlenmesi her iki uçta da en az 3 metrelik açıklık gerektirir, bu da minimum toplam 12 metrelik doğrusal ayak izi anlamına gelir.
C: Jant ömrü, cam kalınlığına ve jant kalitesine bağlı olarak büyük ölçüde değişiklik gösterir. Parçalı elmas diskler onbinlerce lineer metreyi işlerken, daha yumuşak cilalama reçineleri her 2.000 ila 5.000 lineer metrede bir değiştirilmeyi gerektirir. Aşınma oranlarının takip edilmesi bütçe planlaması için çok önemlidir.
C: Evet, yüksek hacimli işlemler için. Santrifüjlü kapalı devre sistem, soğutucudaki aşındırıcı cam tozunu giderir. Bu olmadan, yeniden sirküle edilen cam partikülü mil yataklarına zarar verir, su hatlarını tıkar ve son kenar cilasının kalitesini ciddi şekilde düşürür.