Прегледи: 0 Аутор: Уредник сајта Време објаве: 14.10.2026 Порекло: Сајт
Квалитет ивица диктира успех производње врхунског стакла. Постизање беспрекорне, оптички јасне ивице доследно захтева прецизну капиталну опрему прилагођену вашим специфичним производним захтевима. Неподударање а машина за полирање стакла према стварним оперативним потребама ваше радње уводи озбиљне финансијске и оперативне ризике. Погрешне конфигурације вретена или избор погрешне архитектуре машине директно изазивају уска грла у производњи, прекомерно хабање точкова за полирање и завршне обраде ивица испод стандарда које карактеришу микро-струготине, раслојавање или досадне површине.
Овај оквир техничке евалуације помаже произвођачима и менаџерима фабрика да ускладе специфичне захтеве за профилом ивица, дневне захтеве за проток и ограничења постројења са одговарајућом машином. Систематском анализом типова материјала, очекиваних запремина и механичких карактеристика, оператери могу елиминисати нагађања и имплементирати високоефикасну линију за обраду ивица која испуњава строге стандарде квалитета без непотребних трошкова.
Број вретена диктира пољски квалитет: Број вретена директно корелира са способношћу да се постигне беспрекорна, оптички чиста завршна обрада у једном пролазу; сложене ивице захтевају већи број вретена.
Архитектура машине мора да одговара резултату: Праволинијски ивични алати максимизирају пропусност за стандардно равно стакло, док су ЦНЦ центри или оштрице облика обавезни за прилагођено, закривљено или вишепрофилно архитектонско стакло.
Потрошни материјал покреће дугорочне трошкове: Почетни капитални издаци су само део инвестиције; процена компатибилности машине са стандардним точковима од дијаманата, смоле и филца је критична за контролу оперативних трошкова.
О управљању муљом се не може преговарати: ефикасна филтрација воде и системи за рекуперацију церијум оксида су потребни да би се заштитиле компоненте машине и одржало доследно трење полирања.
Интеграција софтвера је нови стандард: Модерне машине за полирање стакла морају да се интегришу са ЕРП/МЕС системима у радњи да би пратили излаз линеарних мерача, хабање точкова и укупну ефикасност опреме (ОЕЕ).
Садржај
Машине за ивице стакла морају да подржавају захтевани профил ивица, укључујући равне ивице, ивице оловке, закошене и избочене ивице. Равне ивице се фокусирају на безбедно руковање и глатку завршну обраду, док ивице оловке захтевају заобљене точкове за полирање. Закошени профили и профили захтевају прецизну контролу угла и стабилан притисак брушења. Избор одговарајуће опреме обезбеђује доследан квалитет ивица и тачност завршне обраде.
Избор машине за ивице стакла зависи од материјала који се обрађује. Ламинираном стаклу је потребан контролисани притисак млевења и хлађење да би се заштитили међуслојеви, док су стаклу намењеном каљењу потребне глатке ивице без оштећења. Лов-Е стакло захтева руковање отпорно на гребање, а дебело архитектонско стакло захтева тешке транспортне системе.
Тип стакла |
Главни изазов обраде |
Препоручена карактеристика машине |
|---|---|---|
Ламинирано стакло |
Нагомилавање топлоте и оштећење међуслоја |
Подесива брзина и ефикасно хлађење |
Стакло за каљење |
Микро-пукотине на ивици |
Прогресивно брушење и фино полирање |
Лов-Е Цоатед Гласс |
Огреботине премаза |
Транспортери који не остављају трагове и чиста расхладна течност |
Дебело архитектонско стакло |
Тешка оптерећења и вибрације |
Ојачани транспорт и стабилан оквир машине |
Истражите Еворлд'с машине за ивице и полирање стакла за различите захтеве обраде стакла.
Капацитет производње машине за ивице стакла треба проценити брзином обраде, линеарним метрима на сат и ефикасношћу промене. Фабрике великог обима имају користи од континуираног рада и аутоматизованих контрола, док мање радионице захтевају флексибилна подешавања за различите величине стакла и профиле ивица. Усклађивање капацитета опреме са стварним потребама производње помаже у побољшању ефикасности и контроли оперативних трошкова.
Дебљина стакла и капацитет тежине директно утичу на стабилност машине за ивице и тачност обраде. Дебело архитектонско стакло захтева ојачане транспортере, издржљиве лежајеве и круте машинске структуре како би се спречиле вибрације и неусклађеност. Танком стаклу је потребна прецизна контрола притиска, фини брусни точкови и стабилан транспорт да би се минимизирало пуцање и ломљење ивица.
Равне ивичне машине представљају радну снагу индустрије равног стакла. Њихова примарна примена је брза и обимна равна ивица и избочење. Стаклени панели се постављају вертикално на доводни транспортер и пролазе кроз низ стационарних вретена за млевење и полирање. Када процењују ову категорију, оператери морају пажљиво испитати трајност стазе и варијабилност брзине транспортера. Јастучићи за транспорт морају безбедно да прихвате стакло без оштећења површине. Модерне јединице користе моторизовано подешавање дебљине контролисано преко ПЛЦ-а, елиминишући заморно ручно покретање потребно на старијим механичким моделима.
Машине са двоструком ивицом истовремено обрађују две паралелне ивице, што их чини оптималним решењем за апликације са максималном пропусношћу као што су врата за туш кабине, комерцијалне преграде и стакло за уређаје. Пошто се стакло креће хоризонтално кроз две супротне групе вретена, тачност синхронизације између две стране је најважнија. Ако се шине крећу мало другачијим брзинама, стакло ће се искривити, што ће резултирати плочама изван квадрата. Купци морају да процене захтеве за отиском, пошто ове машине захтевају значајан подни простор, и процене њихову способност да се неприметно интегришу у потпуно аутоматизоване производне линије са роботским системима за утовар и истовар.
Израда по мери, закривљено стакло и замршено укошење захтевају машине за ивице облика. Ове јединице користе ротирајући вакумски сто или вишеосну руку за маневрисање стаклом према глави за млевење. Процена се фокусира на артикулацију главе за млевење и тачност праћења шаблона. Полуаутоматски модели се ослањају на физичке шаблоне за вођење путање млевења, док напредне верзије користе дигитално праћење. Произвођачи морају да одвагају компромисе између ручне контроле, која нуди тактилне повратне информације за деликатне прилагођене комаде, и полуаутоматске контроле, која обезбеђује бољу доследност за мале серије производње.
ЦНЦ центри за обраду стакла се баве сложеном производњом у више корака која захтева глодање, бушење, глодање и ивица на једном хоризонталном лежају. Ове машине елиминишу потребу за померањем стакла између различитих радних станица, драстично смањујући штету приликом руковања и трошкове рада. Приликом процене ЦНЦ центра, компатибилност софтвера је примарна брига. Машина се мора глатко интегрисати са стандардним ЦАД/ЦАМ софтвером да би се архитектонски цртежи брзо превели у машински код. Купци морају да процене брзину промене алата и поузданост вакуум система, који мора да држи стакло апсолутно чврстим против агресивног обртног момента алата за глодање.
Избор поуздане машине за ивице стакла захтева процену конфигурације вретена, система за полирање, аутоматизације и безбедносних функција. Ови фактори директно утичу на квалитет ивица стакла, ефикасност производње и дугорочне оперативне трошкове. Истражите Еворлд'с машине за ивице и полирање стакла за различите захтеве обраде.
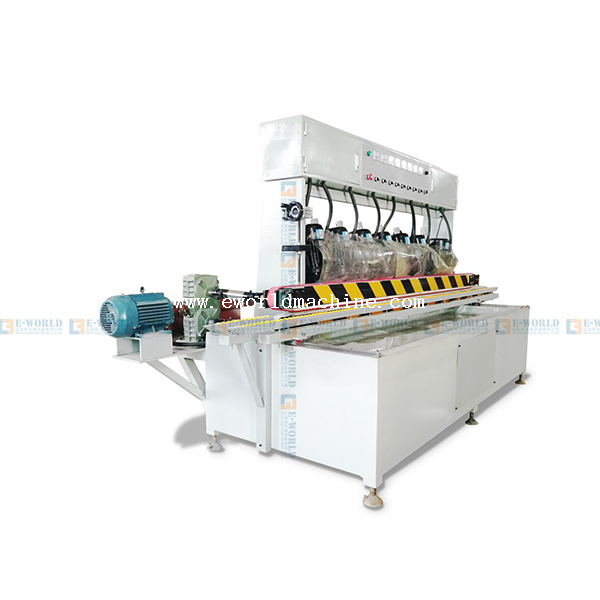
Број вретена машине за ивице стакла одређује могућности брушења и полирања. Основне машине са 4 вретена одговарају једноставној обради ивица, док конфигурације са 8–11 вретена подржавају прогресивно брушење, скошење и полирање високог сјаја. Више вретена омогућава различитим брусним точковима да деле оптерећење, побољшавајући конзистентност ивица и ефикасност производње.
Компатибилност точкова за полирање стакла утиче на квалитет ивица и трошкове потрошног материјала. Пнеуматски системи притиска обезбеђују подесиву силу полирања, док механички системи могу захтевати чешће подешавање. Машине које подржавају широко доступне дијаманте, смоле и точкове за полирање нуде већу флексибилност и могу поједноставити замену и одржавање.
Аутоматизоване машине за ивице стакла користе ПЛЦ контроле, интерфејсе на екрану осетљивом на додир и подесиве параметре обраде како би побољшали конзистентност. У зависности од модела, напредне функције могу укључивати компензацију истрошености точкова, праћење производње и интеграцију фабричког система. Ове могућности помажу у смањењу ручних подешавања, побољшавају продуктивност и подржавају превентивно одржавање.
Сигурносне карактеристике машине за ивице стакла треба да укључују заустављање у случају нужде, заштитна кућишта, одговарајућу електричну заштиту и закључана приступна врата где је то могуће. Ефикасно управљање расхладном течношћу и безбедно руковање стаклом такође смањују опасности на радном месту. Купци треба да верификују релевантне безбедносне сертификате и захтеве усаглашености за своје циљно тржиште.
Инсталација машине за ивице и полирање стакла захтева планирање производног простора, управљање водом, струју и обуку оператера. Правилна припрема објекта подржава безбедно руковање материјалом, стабилне перформансе машине и ефикасну интеграцију тока посла.
Инсталација машине за ивице стакла захтева адекватан простор за опрему, утовар стакла, истовар и одржавање. Фабрике треба да узму у обзир максималне димензије стакла, дужину транспортера и опрему за руковање материјалом када планирају распоред. Довољан размак побољшава ефикасност тока посла и смањује ризике при руковању.
Системи за филтрирање воде са стакленим ивицама уклањају абразивне честице стакла и остатке полирања из циркулишуће расхладне течности. Ефикасна филтрација помаже у спречавању зачепљења водова за воду, превременог хабања компоненти и лоше завршне обраде ивица. Затворени круг третмана воде такође може смањити потрошњу воде и подржати одговорно одлагање стајњака.
Потрошња енергије машине за ивице стакла зависи од количине вретена, снаге мотора и услова рада. Енергетски ефикасни мотори и фреквентни претварачи (ВФД), тамо где су доступни, могу помоћи у оптимизацији коришћења електричне енергије. Купци треба да провере захтеве за напајањем и процене системе за рециклажу воде како би смањили оперативне трошкове.
Обука руковаоца машине за ивице стакла треба да обухвати подешавања опреме, подешавања точкова за полирање, безбедносне процедуре и рутинско одржавање. ЦНЦ опрема такође може захтевати знање програмирања. Јасна упутства за употребу и обука коју подржава произвођач помажу у смањењу грешака, побољшању продуктивности и одржавању доследног квалитета ивица стакла.
Куповина машине за ивице стакла захтева могућности опреме за балансирање, потражњу за производњом, потрошне трошкове и техничку подршку. Купци би требало да процене дугорочне оперативне трошкове уместо да се фокусирају само на почетну цену машине.
Потрошни материјал за ивице стакла, укључујући дијамантске брусне плоче, смоле и материјале за полирање, доприноси текућим оперативним трошковима. Њихова учесталост замене зависи од дебљине стакла, запремине обраде и подешавања машине. Процена трошкова потрошног материјала помаже произвођачима да израчунају реалне трошкове производње.
ЦНЦ машине за ивице стакла нуде напредну флексибилност обраде, али можда нису неопходне за сваку фабрику. Мање радионице које углавном рукују стаклом са равним ивицама често могу имати користи од једноставније опреме за ивице са више вретена. Избор машина на основу стварних потреба производње помаже у избегавању непотребних улагања.
Послепродајна подршка машине за ивице стакла је неопходна за минимизирање застоја. Купци треба да потврде доступност резервних делова, документацију о одржавању, даљинску помоћ и техничку подршку пре куповине. Поуздан приступ сервису помаже у смањењу кашњења поправке и одржавању континуитета производње.
Превентивно одржавање машина за ивице стакла обухвата свакодневно чишћење транспортера и млазница за воду, недељну инспекцију брусних точкова и система за подмазивање, и периодичне провере поравнања вретена, лежајева и компоненти за филтрирање. Праћење распореда одржавања које препоручује произвођач помаже у спречавању неочекиваних кварова и одржавању доследног квалитета ивица.
Мапирајте свој дневни излаз линеарног мерача и најчешће профиле ивица да бисте одредили тачан број вретена и потребну архитектуру машине.
Затражите демонстрацију уживо или пошаљите узорак стакла произвођачу да бисте проверили квалитет ивица и стабилност машине у условима стварног света.
Пре издавања налога за куповину проверите гаранцију произвођача, локални инвентар резервних делова и доступност техничара на терену.
Дизајнирајте тлоцрт свог објекта тако да прилагодите потпуни улазни и излазни отисак, укључујући простор за затворене системе за филтрирање воде.
О: За постизање врхунске равне ивице високог сјаја обично је потребна конфигурација вретена од 8 до 11. Ово омогућава правилан напредак од грубог дијамантског грубог брушења до финог брушења смоле, завршне обраде помоћу точкова од филца и церијум оксида за максималну оптичку јасноћу.
О: Стандардне равне ивице су дизајниране посебно за равне ивице и избочине. Производња оловке или булносе профила захтева специјализоване периферне точкове и машинску архитектуру дизајнирану да се прилагоди специфичној акцији брушења, као што је наменски облик ивица или ЦНЦ центар.
О: Дијамантски точкови подносе агресивно уклањање материјала и грубо обликовање. Точкови од смоле користе финије абразиве за уклањање дијамантских огреботина и заглађивање ивица. Точкови од филца, који се користе у комбинацији са суспензијом церијум оксида, обезбеђују коначно хемијско-механичко полирање за постизање провидне, сјајне завршне обраде.
О: Иако сама машина може бити дугачка 6 метара, морате водити рачуна о зонама увлачења и излаза. За обраду стаклених панела од 3 метра потребно је најмање 3 метра размака на оба краја, што резултира минималним укупним линеарним отиском од 12 метара.
О: Животни век точкова увелико варира у зависности од дебљине стакла и квалитета точкова. Сегментирани дијамантски точкови обрађују десетине хиљада линеарних метара, док мекше смоле за полирање захтевају замену на сваких 2.000 до 5.000 линеарних метара. Праћење стопе хабања је од суштинског значаја за планирање буџета.
О: Да, за операције великог обима. Систем затворене петље са центрифугом уклања абразивну стаклену прашину из расхладне течности. Без тога, рециркулисане стаклене честице уништавају лежајеве вретена, зачепљују водене водове и озбиљно нарушавају квалитет завршног полирања ивица.