Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-10-14 Eredet: Telek
Az élminőség diktálja a prémium üveggyártás sikerét. A hibátlan, optikailag tiszta él eléréséhez folyamatosan precíz, az Ön konkrét gyártási igényeihez szabott tőkefelszerelésre van szükség. Nem megfelelő a Üvegpolírozó gép üzlete tényleges működési igényeihez való igazítása súlyos pénzügyi és működési kockázatokat rejt magában. A helytelen orsó-konfigurációk vagy a nem megfelelő géparchitektúra kiválasztása közvetlenül a gyártási szűk keresztmetszetek kialakulásához, a polírozókorongok túlzott kopásához és a nem szabványos élkidolgozáshoz, amelyet mikroforgácsolás, rétegvesztés vagy fénytelen felületek jellemeznek.
Ez a műszaki értékelési keretrendszer segít a gyártóknak és az üzemvezetőknek az élprofil követelményeinek, a napi teljesítményigényeknek és a létesítményi korlátoknak a megfelelő gépekhez való igazításában. Az anyagtípusok, a térfogati elvárások és a mechanikai jellemzők szisztematikus elemzésével a kezelők kiküszöbölhetik a találgatásokat, és rendkívül hatékony élmegmunkáló sort valósíthatnak meg, amely megfelel a szigorú minőségi előírásoknak, felesleges ráfordítás nélkül.
Az orsók száma meghatározza a polírozás minőségét: Az orsók száma közvetlenül korrelál azzal a képességgel, hogy egyetlen menetben hibátlan, optikailag tiszta felületet érjünk el; Az összetett élek nagyobb orsószámot igényelnek.
A gépi architektúrának meg kell felelnie a teljesítménynek: Az egyenes vonalú élvágók maximalizálják a szabványos síküveg átbocsátását, míg az egyedi, ívelt vagy többprofilú építészeti üvegek esetében a CNC-középpontok vagy alakélezők kötelezőek.
A fogyóeszközök növelik a hosszú távú költségeket: A kezdeti tőkekiadás csak egy része a beruházásnak; A gép szabványos gyémánt-, gyanta- és filckorongokkal való kompatibilitásának értékelése kritikus fontosságú az üzemeltetési költségek ellenőrzése szempontjából.
A hígtrágyakezelés nem alku tárgya: Hatékony vízszűrő és cérium-oxid-visszanyerő rendszerek szükségesek a gépalkatrészek védelméhez és az egyenletes polírozási súrlódás fenntartásához.
A szoftverintegráció az új szabvány: A modern üvegpolírozó gépeknek integrálniuk kell az üzemi ERP/MES rendszereket a lineáris mérőteljesítmény, a kerékkopás és a berendezések általános hatékonyságának (OEE) nyomon követése érdekében.
Tartalomjegyzék
Az üvegszegélyező gépeknek támogatniuk kell a szükséges élprofilt, beleértve a lapos, ceruza-, ferde és orrú éleket is. A lapos szegély a biztonságos kezelésre és a sima felületre összpontosít, míg a ceruzaélek lekerekített polírozókorongokat igényelnek. A ferde és orrú profilok pontos szögszabályozást és stabil csiszolási nyomást igényelnek. A megfelelő berendezés kiválasztása egyenletes élminőséget és simítási pontosságot biztosít.
Az üvegszegélyező gép kiválasztása a feldolgozott anyagtól függ. A laminált üveg ellenőrzött csiszolási nyomást és hűtést igényel a közbenső rétegek védelme érdekében, míg az edzésre szánt üveg sima, hibamentes éleket igényel. A Low-E üveg karcálló kezelést igényel, a vastag építészeti üveg pedig nagy teherbírású szállítórendszereket igényel.
Üveg típus |
Fő feldolgozási kihívás |
Ajánlott gépi funkció |
|---|---|---|
Laminált üveg |
Hőfelhalmozódás és a rétegközi károsodás |
Állítható sebesség és hatékony hűtés |
Üveg edzéshez |
Élén mikro-repedések |
Progresszív csiszolás és finom polírozás |
Low-E bevonatú üveg |
Bevonat karcolások |
Nyommentes szállítószalagok és tiszta hűtőfolyadék |
Vastag építészeti üveg |
Nehéz terhelés és vibráció |
Megerősített szállító és stabil gépváz |
Fedezze fel az Eworld-t üvegszegélyező és polírozó gépek különböző üvegfeldolgozási követelményekhez.
Az üvegszegély-gép gyártási kapacitását a feldolgozási sebesség, az óránkénti lineáris méter és az átállás hatékonysága alapján kell értékelni. A nagy volumenű gyárak a folyamatos működés és az automatizált vezérlés előnyeit élvezik, míg a kisebb műhelyek rugalmas beállítást igényelnek a különböző üvegméretekhez és élprofilokhoz. A berendezések kapacitásának a tényleges termelési igényekhez való igazítása javítja a hatékonyságot és szabályozza a működési költségeket.
Az üvegvastagság és a súlykapacitás közvetlenül befolyásolja a szegélyezőgép stabilitását és feldolgozási pontosságát. A vastag építészeti üveghez megerősített szállítószalagok, tartós csapágyak és merev gépszerkezetek szükségesek, hogy megakadályozzák a vibrációt és az eltolódást. A vékony üvegnek precíz nyomásszabályozásra, finom csiszolókorongokra és stabil szállításra van szüksége a repedés és az élletörés minimalizálása érdekében.
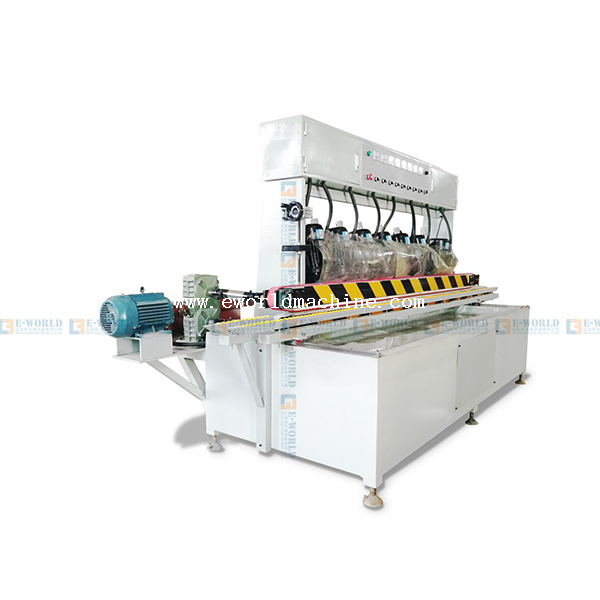
Az egyenes vonalú élvágók a síküvegipar igáslóját képviselik. Elsődleges alkalmazási területük a nagy sebességű, nagy volumenű lapos szegélyezés és a kifutó. Az üvegpaneleket függőlegesen egy adagoló szállítószalagra rakják, és egy sor álló csiszoló- és polírorsón haladnak át. E kategória értékelésekor a kezelőknek alaposan meg kell vizsgálniuk a pálya tartósságát és a szállítószalag sebességének változékonyságát. A szállítópárnáknak szilárdan kell megfogniuk az üveget anélkül, hogy felületi károsodást okoznának. A modern egységek PLC-n keresztül vezérelt, motoros vastagság-beállításokat alkalmaznak, kiküszöbölve a régebbi mechanikus modelleknél szükséges unalmas kézi indítást.
A dupla élező gépek két párhuzamos élt dolgoznak meg egyszerre, így optimális megoldást jelentenek a maximális áteresztőképességű alkalmazásokhoz, például zuhanyajtókhoz, kereskedelmi válaszfalakhoz és készüléküvegekhez. Mivel az üveg vízszintesen mozog két egymással szemben lévő orsósoron keresztül, a két oldal közötti szinkronizálási pontosság a legfontosabb. Ha a pályák kissé eltérő sebességgel futnak, az üveg elferdül, ami négyzeten kívüli paneleket eredményez. A vásárlóknak fel kell mérniük a lábnyomkövetelményeket, mivel ezek a gépek jelentős alapterületet igényelnek, és fel kell mérniük, hogy képesek-e zökkenőmentesen beilleszkedni a teljesen automatizált gyártósorokba robotizált be- és kirakórendszerekkel.
Az egyedi gyártás, az ívelt üvegek és a bonyolult ferdítések alakos szegélyezőgépeket igényelnek. Ezek az egységek egy forgó vákuumasztalt vagy egy többtengelyes kart használnak az üvegnek a csiszolófejhez való manőverezéséhez. Az értékelés a csiszolófej artikulációjára és a sablon követési pontosságára összpontosít. A félautomata modellek fizikai sablonokra támaszkodnak a köszörülési útvonal irányításához, míg a fejlett változatok digitális nyomkövetést alkalmaznak. A gyártóknak mérlegelniük kell a kézi vezérlés közötti kompromisszumot, amely tapintható visszajelzést biztosít a kényes egyedi darabokhoz, és a félautomata vezérlés között, amely jobb konzisztenciát biztosít a kis gyártási sorozatoknál.
A CNC üvegfeldolgozó központok összetett, többlépcsős gyártást végeznek, amely marást, fúrást, marást és élezést igényel egyetlen vízszintes ágyon. Ezek a gépek szükségtelenné teszik az üvegek mozgatását a különböző munkaállomások között, így drasztikusan csökkentik a kezelési károkat és a munkaerőköltségeket. Egy CNC-központ értékelésekor a szoftver-kompatibilitás az elsődleges szempont. A gépnek zökkenőmentesen integrálódnia kell a szabványos CAD/CAM szoftverrel, hogy az építészeti rajzokat gyorsan gépi kódba tudja fordítani. A vásárlóknak fel kell mérniük a szerszámcsere sebességét és a vákuumdob-rendszer megbízhatóságát, amelynek az üveget abszolút mereven kell tartania a marószerszámok agresszív forgatónyomatékával szemben.
A megbízható üvegszegélyezőgép kiválasztásához ki kell értékelni az orsó konfigurációját, a polírozórendszereket, az automatizálást és a biztonsági jellemzőket. Ezek a tényezők közvetlenül befolyásolják az üvegél minőségét, a termelés hatékonyságát és a hosszú távú működési költségeket. Fedezze fel az Eworld-t üvegszegélyező és polírozó gépek különböző feldolgozási követelményekhez.
Az üvegszegélyező gép orsószáma határozza meg a csiszolási és polírozási képességeket. Az alapvető 4 orsós gépek az egyszerű élmegmunkálásra alkalmasak, míg a 8–11 orsós konfigurációk támogatják a progresszív csiszolást, letörést és magasfényű polírozást. Több orsó lehetővé teszi a különböző köszörűkorongok számára, hogy megosszák a munkaterhelést, javítva az élek konzisztenciáját és a gyártási hatékonyságot.
Az üvegpolírozó koronggal való kompatibilitás befolyásolja az élek minőségét és a fogyasztási költségeket. A pneumatikus nyomásrendszerek állítható polírozóerőt biztosítanak, míg a mechanikus rendszerek gyakoribb beállítást igényelhetnek. A széles körben elérhető gyémánt-, műgyanta- és polírozókorongokat támogató gépek nagyobb rugalmasságot kínálnak, és leegyszerűsíthetik a cserét és a karbantartást.
Az automatizált üvegszegélyező gépek PLC vezérlőket, érintőképernyős interfészt és állítható feldolgozási paramétereket használnak a konzisztencia javítása érdekében. Modelltől függően a fejlett funkciók közé tartozhat a kerékkopás kompenzációja, a gyártásfigyelés és a gyári rendszerintegráció. Ezek a képességek csökkentik a kézi beállításokat, javítják a termelékenységet és támogatják a megelőző karbantartást.
Az üvegszegélyező gép biztonsági jellemzői közé tartoznak a vészleállítók, védőburkolatok, megfelelő elektromos védelem és adott esetben reteszelt ajtók. A hatékony hűtőfolyadék-kezelés és a biztonságos üvegkezelés szintén csökkenti a munkahelyi veszélyeket. A vásárlóknak ellenőrizniük kell a célpiacukra vonatkozó biztonsági tanúsítványokat és megfelelőségi követelményeket.
Az üvegszegélyező- és polírozógép beszerelése megköveteli a gyártóterület tervezését, a vízgazdálkodást, az áramellátást és a kezelői képzést. A létesítmény megfelelő előkészítése támogatja a biztonságos anyagkezelést, a gépek stabil teljesítményét és a hatékony munkafolyamat-integrációt.
Az üvegszegélyező gép beszerelése megfelelő helyet igényel a berendezésekhez, az üvegberakáshoz, -kirakodáshoz és karbantartáshoz. A gyáraknak figyelembe kell venniük az üveg maximális méreteit, a szállítószalag hosszát és az anyagmozgató berendezéseket az elrendezés megtervezésekor. A megfelelő távolság javítja a munkafolyamat hatékonyságát és csökkenti a kezelési kockázatokat.
Az üvegszegélyű vízszűrő rendszerek eltávolítják a csiszoló üvegrészecskéket és a polírozási maradékokat a keringő hűtőfolyadékból. A hatékony szűrés segít megelőzni a vízvezetékek eltömődését, az alkatrészek idő előtti kopását és a rossz élminőséget. A zárt hurkú vízkezelés csökkentheti a vízfogyasztást és elősegíti a felelős hígtrágya-elhelyezést.
Az üvegszegélyező gép energiafogyasztása az orsó mennyiségétől, a motor teljesítményétől és a működési feltételektől függ. Az energiahatékony motorok és változtatható frekvenciájú hajtások (VFD-k), ahol rendelkezésre állnak, segíthetnek optimalizálni az áramfelhasználást. A vevőknek ellenőrizniük kell az energiaszükségletet, és értékelniük kell a víz-újrahasznosító rendszereket a működési költségek csökkentése érdekében.
Az üvegszegélyező gép kezelői képzésének ki kell terjednie a berendezés beállítására, a polírozó kerék beállítására, a biztonsági eljárásokra és a rutin karbantartásra. A CNC-berendezések programozási ismereteket is igényelhetnek. A világos kezelési utasítások és a gyártó által támogatott képzések segítenek csökkenteni a hibákat, javítani a termelékenységet és megőrizni az üveg élének egyenletes minőségét.
Üvegszegélyező gép megvásárlásához kiegyensúlyozni kell a berendezések képességeit, a termelési igényeket, a fogyóeszközök költségeit és a műszaki támogatást. A vásárlóknak értékelniük kell a hosszú távú működési költségeket, ahelyett, hogy csak a gép kezdeti árára koncentrálnának.
Az üvegszegély fogyóeszközök, beleértve a gyémánt csiszolókorongokat, műgyanta korongokat és polírozó anyagokat, hozzájárulnak a folyamatos működési költségekhez. Cseréjük gyakorisága az üvegvastagságtól, a feldolgozási térfogattól és a gép beállításaitól függ. A fogyóeszközök költségeinek becslése segít a gyártóknak a reális gyártási költségek kiszámításában.
A CNC üvegszegélyezőgépek fejlett feldolgozási rugalmasságot kínálnak, de nem feltétlenül szükséges minden gyárban. A főként egyenes szélű üveget kezelő kisebb műhelyek gyakran profitálhatnak az egyszerűbb, többorsós szegélyező berendezésekből. A tényleges termelési igények alapján történő gépválasztás segít elkerülni a szükségtelen beruházásokat.
Az üvegszegélyező gép értékesítés utáni támogatása elengedhetetlen az állásidő minimalizálásához. A vásárlóknak vásárlás előtt meg kell erősíteniük a pótalkatrészek elérhetőségét, a karbantartási dokumentációt, a távsegítséget és a műszaki támogatást. A megbízható szervizelérés segít csökkenteni a javítási késéseket és fenntartani a gyártás folytonosságát.
Az üvegszegélyező gépek megelőző karbantartása magában foglalja a szállítószalagok és vízfúvókák napi tisztítását, a csiszolókorongok és a kenőrendszerek heti ellenőrzését, valamint az orsó beállításának, csapágyainak és szűrőelemeinek időszakos ellenőrzését. A gyártó által javasolt karbantartási ütemterv betartása segít megelőzni a váratlan meghibásodásokat és fenntartani az állandó élminőséget.
Térképezze fel a napi lineáris mérőteljesítményt és a leggyakoribb élprofilokat a pontos orsószám és a szükséges géparchitektúra meghatározásához.
Kérjen élő bemutatót, vagy küldjön üvegmintát a gyártónak, hogy ellenőrizze az élek minőségét és a gép stabilitását valós körülmények között.
Megrendelés kiadása előtt ellenőrizze a gyártó garanciáját, a helyi alkatrészkészletet és a helyszíni technikusok elérhetőségét.
Tervezze meg a létesítmény alaprajzát úgy, hogy az a teljes be- és kimenő helyigényt figyelembe vegye, beleértve a helyet a zárt hurkú vízszűrő rendszerek számára.
V: A prémium minőségű, magas fényű lapos él eléréséhez általában 8-11 orsókonfiguráció szükséges. Ez lehetővé teszi a megfelelő előrehaladást a durva gyémánt nagyolástól a finom gyantacsiszolásig, a nemezkorongokkal és cérium-oxiddal végzett simításig a maximális optikai tisztaság érdekében.
V: A szabványos egyenes vonalú élvágókat kifejezetten lapos élekhez és kifutó élekhez tervezték. A ceruza- vagy orrprofilok előállításához speciális perifériás kerekekre és olyan gépi architektúrára van szükség, amelyet úgy terveztek, hogy alkalmazkodjon az adott körbefutó köszörülési művelethez, például egy dedikált alakélezőre vagy egy CNC-központra.
V: A gyémánt kerekek kezelik az agresszív leforgácsolást és a durva formázást. A gyantakorongok finomabb csiszolóanyagot használnak a gyémánt karcolások eltávolítására és a szélek simítására. A cérium-oxid szuszpenzióval együtt használt filckerekek a végső kémiai-mechanikai polírozást biztosítják az átlátszó, fényes felület eléréséhez.
V: Bár maga a gép 6 méter hosszú lehet, figyelembe kell vennie a be- és kihúzó zónákat. A 3 méteres üvegpanelek feldolgozásához legalább 3 méter szabad térre van szükség mindkét végén, így a teljes lineáris lábnyom legalább 12 méter.
V: A kerék élettartama erősen változik az üveg vastagságától és a kerék minőségétől függően. A szegmentált gyémánt kerekek több tízezer lineáris métert dolgoznak fel, míg a lágyabb polírozógyantákat 2000-5000 lineáris méterenként kell cserélni. A kopási arány nyomon követése elengedhetetlen a költségvetés tervezéséhez.
V: Igen, nagy volumenű műveletekhez. A centrifugával ellátott zárt hurkú rendszer eltávolítja a csiszoló üvegport a hűtőfolyadékból. Enélkül a recirkulált üvegszemcsék tönkreteszik az orsócsapágyakat, eltömítik a vízvezetékeket, és súlyosan rontják a végső élfényezés minőségét.