Просмотры: 0 Автор: Редактор сайта Время публикации: 14.10.2026 Происхождение: Сайт
Качество кромки определяет успех производства стекла премиум-класса. Для достижения безупречной, оптически чистой кромки требуется точное капитальное оборудование, адаптированное к вашим конкретным производственным требованиям. Несоответствие Использование машины для полировки стекла в соответствии с реальными эксплуатационными потребностями вашего магазина сопряжено с серьезными финансовыми и эксплуатационными рисками. Неправильная конфигурация шпинделя или выбор неправильной архитектуры станка напрямую приводят к узким местам в производстве, чрезмерному износу полировальных кругов и некачественной обработке кромок, характеризующейся микроскалыванием, расслоением или тусклостью поверхностей.
Эта система технической оценки помогает производителям и руководителям предприятий согласовывать конкретные требования к профилю кромок, ежедневные требования к производительности и ограничения предприятия с правильным оборудованием. Систематически анализируя типы материалов, ожидаемые объемы и механические характеристики, операторы могут исключить догадки и внедрить высокоэффективную линию обработки кромок, которая соответствует строгим стандартам качества, без ненужных накладных расходов.
Количество шпинделей определяет качество полировки: количество шпинделей напрямую коррелирует со способностью добиться безупречной, оптически чистой поверхности за один проход; сложные кромки требуют большего количества шпинделей.
Архитектура станка должна соответствовать производительности: кромкообрезные станки с прямыми линиями максимизируют производительность при обработке стандартного плоского стекла, тогда как центры с ЧПУ или кромкообрезные станки по форме обязательны для нестандартного, изогнутого или многопрофильного архитектурного стекла.
Расходные материалы приводят к долгосрочным затратам. Первоначальные капитальные затраты являются лишь частью инвестиций; Оценка совместимости машины со стандартными алмазными, полимерными и войлочными кругами имеет решающее значение для контроля эксплуатационных расходов.
Управление шламом не подлежит обсуждению: для защиты компонентов машины и поддержания постоянного трения при полировке необходимы эффективные системы фильтрации воды и восстановления оксида церия.
Интеграция программного обеспечения — это новый стандарт: современные станки для полировки стекла должны интегрироваться с системами ERP/MES цеха для отслеживания производительности погонных метров, износа колес и общей эффективности оборудования (OEE).
Оглавление
Машины для кромки стекла должны поддерживать необходимый профиль кромки, включая плоские, карандашные, скошенные и закругленные кромки. Плоская окантовка обеспечивает безопасное обращение и гладкую обработку, а карандашные кромки требуют закругленных полировальных кругов. Скошенные и выпуклые профили требуют точного контроля угла и стабильного давления шлифования. Выбор подходящего оборудования обеспечивает стабильное качество кромок и точность отделки.
Выбор станка для кромки стекла зависит от обрабатываемого материала. Многослойное стекло требует контролируемого давления шлифовки и охлаждения для защиты промежуточных слоев, а стекло, предназначенное для закалки, требует гладких, бездефектных кромок. Стекло Low-E требует обращения с защитой от царапин, а толстое архитектурное стекло требует тяжелых транспортных систем.
Тип стекла |
Основная задача обработки |
Рекомендуемая функция машины |
|---|---|---|
Ламинированное стекло |
Перегрев и повреждение межслойного слоя |
Регулируемая скорость и эффективное охлаждение. |
Стекло для закалки |
Краевые микротрещины |
Прогрессивная шлифовка и тонкая полировка. |
Стекло с низкоэмиссионным покрытием |
Царапины покрытия |
Не оставляющие следов конвейеры и чистая охлаждающая жидкость |
Толстое архитектурное стекло |
Тяжелые нагрузки и вибрация |
Усиленная транспортная и устойчивая рама машины |
Исследуйте Eworld Машины для кромки и полировки стекла для различных требований к обработке стекла.
Производственная мощность станков для кромки стекла должна оцениваться по скорости обработки, погонным метрам в час и эффективности переналадки. Заводы с большими объемами производства выигрывают от непрерывной работы и автоматизированного управления, в то время как небольшие мастерские требуют гибкой настройки для различных размеров стекла и профилей кромок. Соответствие мощности оборудования фактическому производственному спросу помогает повысить эффективность и контролировать эксплуатационные расходы.
Толщина и вес стекла напрямую влияют на стабильность кромочного станка и точность обработки. Толстое архитектурное стекло требует усиленных конвейеров, прочных подшипников и жестких конструкций машин для предотвращения вибрации и смещения. Тонкое стекло требует точного контроля давления, тонких шлифовальных кругов и стабильной транспортировки, чтобы свести к минимуму растрескивание и сколы кромок.
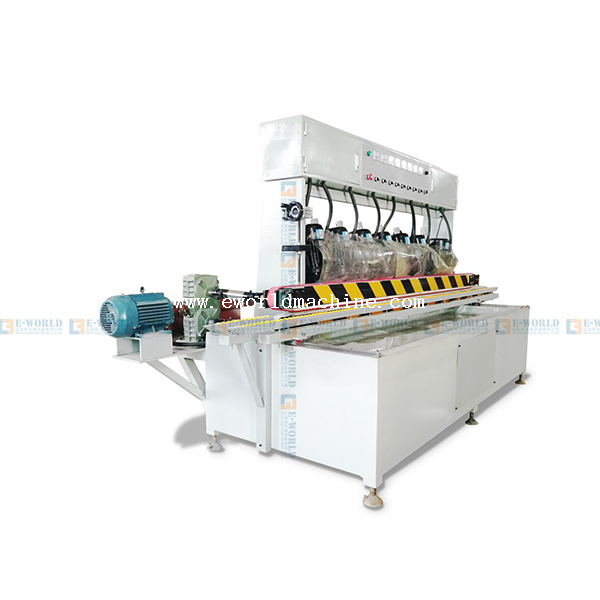
Прямолинейные кромкообрезные станки представляют собой рабочую лошадку в индустрии листового стекла. Их основное применение — высокоскоростная обработка плоских кромок и выступов в больших объемах. Стеклянные панели загружаются вертикально на подающий конвейер и проходят через ряд стационарных шлифовальных и полировальных шпинделей. При оценке этой категории операторы должны внимательно следить за долговечностью гусениц и изменчивостью скорости конвейера. Транспортировочные подушки должны надежно удерживать стекло, не повреждая его поверхность. В современных устройствах используется моторизованная регулировка толщины, управляемая с помощью ПЛК, что устраняет утомительный ручной запуск, необходимый в старых механических моделях.
Машины с двойной кромкой обрабатывают две параллельные кромки одновременно, что делает их оптимальным решением для задач с максимальной производительностью, таких как душевые двери, коммерческие перегородки и стекло бытовой техники. Поскольку стекло движется горизонтально через два противоположных ряда шпинделей, точность синхронизации между двумя сторонами имеет первостепенное значение. Если рельсы движутся с немного разной скоростью, стекло перекосится, в результате чего панели получатся неквадратными. Покупатели должны оценить требования к занимаемой площади, поскольку эти машины требуют значительной площади, и оценить их способность легко интегрироваться в полностью автоматизированные производственные линии с роботизированными системами загрузки и разгрузки.
Изготовление по индивидуальному заказу, изогнутое стекло и сложная фаска требуют применения станков для кромки формы. В этих устройствах используется вращающийся вакуумный стол или многоосный рычаг для перемещения стекла по отношению к шлифовальной головке. При оценке основное внимание уделяется шарнирному сочленению шлифовальной головки и точности отслеживания шаблона. Полуавтоматические модели полагаются на физические шаблоны, определяющие путь шлифования, а расширенные версии используют цифровое отслеживание. Производители должны взвесить компромисс между ручным управлением, которое обеспечивает тактильную обратную связь для деликатных нестандартных изделий, и полуавтоматическим управлением, которое обеспечивает лучшую согласованность при небольших производственных циклах.
Центры обработки стекла с ЧПУ выполняют сложную, многоэтапную обработку, требующую фрезерования, сверления, фрезерования и кромки на одной горизонтальной станине. Эти машины устраняют необходимость перемещать стекло между различными рабочими станциями, значительно сокращая повреждения при транспортировке и затраты на рабочую силу. При оценке центра с ЧПУ совместимость программного обеспечения является первоочередной задачей. Машина должна плавно интегрироваться со стандартным программным обеспечением CAD/CAM для быстрого перевода архитектурных чертежей в машинный код. Покупатели должны оценить скорость смены инструмента и надежность системы вакуумных контейнеров, которая должна удерживать стекло абсолютно жестким, выдерживая агрессивный крутящий момент фрезерных инструментов.
Выбор надежного станка для кромки стекла требует оценки конфигурации шпинделя, систем полировки, автоматизации и функций безопасности. Эти факторы напрямую влияют на качество кромки стекла, эффективность производства и долгосрочные эксплуатационные расходы. Исследуйте Eworld Машины для кромки и полировки стекла для различных требований к обработке.
Количество шпинделей станка для кромки стекла определяет возможности шлифовки и полировки. Базовые станки с 4 шпинделями подходят для простой обработки кромок, а конфигурации с 8–11 шпинделями поддерживают прогрессивное шлифование, снятие фасок и полировку до блеска. Большее количество шпинделей позволяет различным шлифовальным кругам распределять рабочую нагрузку, улучшая стабильность кромки и эффективность производства.
Совместимость кругов для полировки стекла влияет на качество кромки и стоимость расходных материалов. Пневматические системы давления обеспечивают регулируемую силу полировки, тогда как механические системы могут требовать более частой регулировки. Машины, поддерживающие широко распространенные алмазные, полимерные и полировальные круги, обеспечивают большую гибкость и могут упростить замену и техническое обслуживание.
Автоматизированные станки для обработки кромки стекла используют элементы управления ПЛК, интерфейсы с сенсорным экраном и регулируемые параметры обработки для повышения согласованности. В зависимости от модели расширенные функции могут включать компенсацию износа колес, мониторинг производства и интеграцию заводских систем. Эти возможности помогают сократить количество ручных настроек, повысить производительность и поддержать профилактическое обслуживание.
Средства безопасности станка для кромки стекла должны включать аварийную остановку, защитные кожухи, подходящую электрическую защиту и дверцы доступа с блокировкой, где это применимо. Эффективное управление охлаждающей жидкостью и безопасное обращение со стеклом также снижают риски на рабочем месте. Покупатели должны проверить соответствующие сертификаты безопасности и требования соответствия для своего целевого рынка.
Установка станка для окантовки и полировки стекла требует планирования производственных помещений, управления водными ресурсами, электричеством и обучения операторов. Правильная подготовка объекта обеспечивает безопасное обращение с материалами, стабильную работу оборудования и эффективную интеграцию рабочих процессов.
Установка станка для кромки стекла требует достаточного места для оборудования, загрузки, разгрузки и обслуживания стекла. При планировании планировки фабрикам следует учитывать максимальные размеры стекла, длину конвейера и погрузочно-разгрузочное оборудование. Достаточный зазор повышает эффективность рабочего процесса и снижает риски при обращении.
Системы фильтрации воды для кромок стекол удаляют абразивные частицы стекла и остатки полировки из циркулирующей охлаждающей жидкости. Эффективная фильтрация помогает предотвратить засорение водопроводов, преждевременный износ компонентов и плохую обработку кромок. Очистка воды с замкнутым контуром также может снизить потребление воды и обеспечить ответственную утилизацию шлама.
Энергопотребление станка для кромки стекла зависит от количества шпинделей, мощности двигателя и условий эксплуатации. Энергоэффективные двигатели и частотно-регулируемые приводы (VFD), если таковые имеются, могут помочь оптимизировать потребление электроэнергии. Покупателям следует проверить требования к электропитанию и оценить системы рециркуляции воды, чтобы снизить эксплуатационные расходы.
Обучение операторов станков для окантовки стекла должно охватывать настройку оборудования, регулировку полировального круга, процедуры безопасности и регулярное техническое обслуживание. Оборудование с ЧПУ также может потребовать знаний программирования. Четкие инструкции по эксплуатации и обучение при поддержке производителя помогают уменьшить количество ошибок, повысить производительность и поддерживать стабильное качество кромки стекла.
Покупка станка для кромки стекла требует баланса возможностей оборудования, производственных потребностей, затрат на расходные материалы и технической поддержки. Покупателям следует оценивать долгосрочные эксплуатационные расходы, а не ориентироваться только на первоначальную цену машины.
Расходные материалы для кромки стекла, в том числе алмазные шлифовальные круги, круги из смолы и полировальные материалы, увеличивают текущие эксплуатационные расходы. Частота их замены зависит от толщины стекла, объема обработки и настроек машины. Оценка затрат на расходные материалы помогает производителям рассчитать реалистичные производственные затраты.
Станки для кромки стекла с ЧПУ обеспечивают расширенную гибкость обработки, но могут быть необходимы не на каждом заводе. Небольшие мастерские, занимающиеся в основном стеклом с прямой кромкой, часто могут получить выгоду от более простого многошпиндельного оборудования для кромки. Выбор оборудования, исходя из реальных производственных потребностей, помогает избежать ненужных инвестиций.
Послепродажная поддержка станков для кромки стекла необходима для минимизации времени простоя. Перед покупкой покупатели должны подтвердить наличие запасных частей, документацию по техническому обслуживанию, удаленную помощь и техническую поддержку. Надежный доступ к сервисному обслуживанию помогает сократить задержки при ремонте и поддерживать непрерывность производства.
Профилактическое обслуживание станков для кромки стекла включает ежедневную очистку конвейеров и водяных форсунок, еженедельную проверку шлифовальных кругов и систем смазки, а также периодические проверки центровки шпинделя, подшипников и компонентов фильтрации. Соблюдение графиков технического обслуживания, рекомендованных производителем, помогает предотвратить непредвиденные поломки и поддерживать стабильное качество кромки.
Составьте карту ежедневной производительности погонных метров и наиболее часто встречающихся профилей кромок, чтобы определить точное количество шпинделей и необходимую архитектуру станка.
Закажите живую демонстрацию или отправьте образец стекла производителю, чтобы проверить качество кромки и стабильность машины в реальных условиях.
Прежде чем оформлять заказ на покупку, проверьте гарантию производителя, местный склад запасных частей и доступность выездных технических специалистов.
Разработайте план помещения вашего предприятия таким образом, чтобы обеспечить полную площадь входа и выхода, включая место для систем фильтрации воды с замкнутым контуром.
О: Для получения превосходной глянцевой плоской кромки обычно требуется конфигурация шпинделей от 8 до 11. Это обеспечивает правильный переход от грубой алмазной черновой обработки к тонкому шлифованию смолы и финишной обработке войлочными кругами и оксидом церия для максимальной оптической прозрачности.
A: Стандартные кромкообрезные станки с прямой линией разработаны специально для обработки плоских кромок и выступов. Для изготовления карандашных или закругленных профилей требуются специализированные периферийные круги и архитектура станка, предназначенная для выполнения конкретных операций кругового шлифования, например, специализированный кромкообрезной станок или центр с ЧПУ.
A: Алмазные круги позволяют выполнять агрессивное удаление припусков и грубую обработку. В полимерных кругах используются более мелкие абразивы для удаления алмазных царапин и сглаживания кромок. Войлочные круги, используемые в сочетании с суспензией оксида церия, обеспечивают окончательную химико-механическую полировку для достижения прозрачного глянцевого покрытия.
О: Хотя длина самой машины может составлять 6 метров, необходимо учитывать зоны подачи и выгрузки. Для обработки 3-метровых стеклянных панелей требуется зазор не менее 3 метров с обоих концов, в результате чего минимальная общая линейная площадь составляет 12 метров.
О: Срок службы колес сильно зависит от толщины стекла и качества колес. Сегментированные алмазные круги обрабатывают десятки тысяч погонных метров, а более мягкие полировальные смолы требуют замены каждые 2000–5000 погонных метров. Отслеживание темпов износа имеет важное значение для планирования бюджета.
О: Да, для операций с большими объемами. Замкнутая система с центрифугой удаляет абразивную стеклянную пыль из теплоносителя. Без него рециркулирующие частицы стекла разрушают подшипники шпинделя, засоряют водопроводы и серьезно ухудшают качество окончательной полировки кромок.