Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-10-14 Opprinnelse: nettsted
Kantkvalitet dikterer suksessen til premium glassfabrikasjon. Å oppnå en feilfri, optisk klar kant krever konsekvent presist kapitalutstyr skreddersydd for dine spesifikke produksjonskrav. Ikke samsvarende a glasspoleringsmaskin til butikkens faktiske driftsbehov introduserer alvorlige økonomiske og operasjonelle risikoer. Feil spindelkonfigurasjoner eller valg av feil maskinarkitektur forårsaker direkte produksjonsflaskehalser, overdreven slitasje på poleringshjul og understandard kantfinisher preget av mikro-chipping, delaminering eller matte overflater.
Dette tekniske evalueringsrammeverket hjelper produsenter og anleggsledere å tilpasse spesifikke kantprofilkrav, daglige gjennomstrømningskrav og anleggsbegrensninger med riktig maskineri. Ved systematisk å analysere materialtyper, volumforventninger og mekaniske egenskaper, kan operatører eliminere gjetting og implementere en svært effektiv kantbehandlingslinje som oppfyller strenge kvalitetsstandarder uten unødvendig overhead.
Spindeltelling dikterer polsk kvalitet: Antall spindler korrelerer direkte med evnen til å oppnå en feilfri, optisk klar finish i en enkelt omgang; komplekse kanter krever høyere spindelantall.
Maskinarkitektur må samsvare med ytelse: Rettlinjede kanter maksimerer gjennomstrømningen for standard flatt glass, mens CNC-sentre eller formkanter er obligatoriske for tilpasset, buet eller flerprofils arkitektonisk glass.
Forbruksvarer driver langsiktige kostnader: De første kapitalutgiftene er bare en del av investeringen; Evaluering av maskinens kompatibilitet med standard diamant-, harpiks- og filthjul er avgjørende for å kontrollere driftskostnadene.
Slurry Management er ikke-omsettelig: Effektiv vannfiltrering og ceriumoksidgjenvinningssystemer er nødvendig for å beskytte maskinkomponenter og opprettholde jevn poleringsfriksjon.
Programvareintegrering er den nye standarden: Moderne glasspoleringsmaskiner må integreres med ERP/MES-systemer for butikkgulv for å spore lineær målereffekt, hjulslitasje og generell utstyrseffektivitet (OEE).
Innholdsfortegnelse
Glasskantmaskiner må støtte den påkrevde kantprofilen, inkludert flate, blyant-, skråkanter og bullnose-kanter. Flate kanter fokuserer på sikker håndtering og jevn etterbehandling, mens blyantkanter krever avrundede poleringshjul. Fasede profiler og bullnose-profiler krever presis vinkelkontroll og stabilt slipetrykk. Valg av egnet utstyr sikrer jevn kantkvalitet og etterbehandlingsnøyaktighet.
Valg av glasskantmaskin avhenger av materialet som behandles. Laminert glass krever kontrollert slipetrykk og kjøling for å beskytte mellomlag, mens glass beregnet for herding trenger glatte, defektfrie kanter. Low-E glass krever ripebestandig håndtering, og tykt arkitektonisk glass krever kraftige transportsystemer.
Type glass |
Hovedbehandlingsutfordring |
Anbefalt maskinfunksjon |
|---|---|---|
Laminert glass |
Varmeoppbygging og skader mellom lag |
Justerbar hastighet og effektiv kjøling |
Glass for herding |
Kantmikrosprekker |
Progressiv sliping og finpolering |
Low-E belagt glass |
Belegg riper |
Ikke-merkende transportører og ren kjølevæske |
Tykt arkitektonisk glass |
Tung belastning og vibrasjoner |
Forsterket transport og stabil maskinramme |
Utforsk Eworld's glasskant- og poleringsmaskiner for forskjellige krav til glassbehandling.
Produksjonskapasiteten for glasskantmaskin bør evalueres ved behandlingshastighet, lineære meter per time og omstillingseffektivitet. Høyvolumfabrikker drar nytte av kontinuerlig drift og automatiserte kontroller, mens mindre verksteder krever fleksible justeringer for ulike glassstørrelser og kantprofiler. Å matche utstyrskapasiteten til faktisk produksjonsbehov bidrar til å forbedre effektiviteten og kontrollere driftskostnadene.
Glasstykkelse og vektkapasitet påvirker direkte kantmaskinens stabilitet og prosessnøyaktighet. Tykt arkitektonisk glass krever forsterkede transportører, holdbare lagre og stive maskinstrukturer for å forhindre vibrasjon og feiljustering. Tynt glass trenger presis trykkkontroll, fine slipeskiver og stabil transport for å minimere oppsprekking og kantflis.
Rettlinjede kanter representerer arbeidshesten til flatglassindustrien. Deres primære anvendelse er høyhastighets, høyvolums flate kanter og arrising. Glasspaneler lastes vertikalt på en innmatingstransportør og passerer gjennom en serie stasjonære slipe- og poleringsspindler. Ved evaluering av denne kategorien, må operatørene undersøke sporets holdbarhet og variasjoner i transportbåndets hastighet. Transportputene må gripe godt i glasset uten å forårsake skade på overflaten. Moderne enheter bruker motoriserte tykkelsesjusteringer kontrollert via PLS, og eliminerer den kjedelige manuelle sveivingen som kreves på eldre mekaniske modeller.
Dobbeltkantsmaskiner behandler to parallelle kanter samtidig, noe som gjør dem til den optimale løsningen for maksimal gjennomstrømningsapplikasjoner som dusjdører, kommersielle skillevegger og apparatglass. Fordi glasset beveger seg horisontalt gjennom to motstående banker av spindler, er synkroniseringsnøyaktigheten mellom de to sidene avgjørende. Hvis sporene går med litt forskjellige hastigheter, vil glasset skjeve, noe som resulterer i ut-av-kvadratiske paneler. Kjøpere må vurdere fotavtrykkskravene, siden disse maskinene krever betydelig gulvplass, og vurdere deres evne til å integrere sømløst i helautomatiserte produksjonslinjer med robotbaserte laste- og lossesystemer.
Tilpasset fabrikasjon, buet glass og intrikate faser krever formkantmaskiner. Disse enhetene bruker et roterende vakuumbord eller en flerakset arm for å manøvrere glasset mot slipehodet. Evalueringen fokuserer på artikulasjonen av slipehodet og malsporingsnøyaktigheten. Halvautomatiske modeller er avhengige av fysiske maler for å veilede slipebanen, mens avanserte versjoner bruker digital sporing. Produsenter må veie avveiningene mellom manuell kontroll, som gir taktil tilbakemelding for delikate tilpassede deler, og halvautomatisk kontroll, som gir bedre konsistens for små produksjonsserier.
CNC-glassbehandlingssentre håndterer kompleks, flertrinns fabrikasjon som krever ruting, boring, fresing og kanting på en enkelt horisontal seng. Disse maskinene eliminerer behovet for å flytte glass mellom ulike arbeidsstasjoner, noe som drastisk reduserer håndteringsskader og arbeidskostnader. Når du evaluerer et CNC-senter, er programvarekompatibilitet den primære bekymringen. Maskinen må integreres jevnt med standard CAD/CAM-programvare for å oversette arkitektoniske tegninger til maskinkode raskt. Kjøpere må vurdere verktøyskiftehastigheten og påliteligheten til vakuumputesystemet, som må holde glasset helt stivt mot det aggressive dreiemomentet til freseverktøy.
Å velge en pålitelig glasskantmaskin krever evaluering av spindelkonfigurasjon, poleringssystemer, automatisering og sikkerhetsfunksjoner. Disse faktorene påvirker direkte glasskantkvalitet, produksjonseffektivitet og langsiktige driftskostnader. Utforsk Eworld's glasskant- og poleringsmaskiner for ulike behandlingskrav.
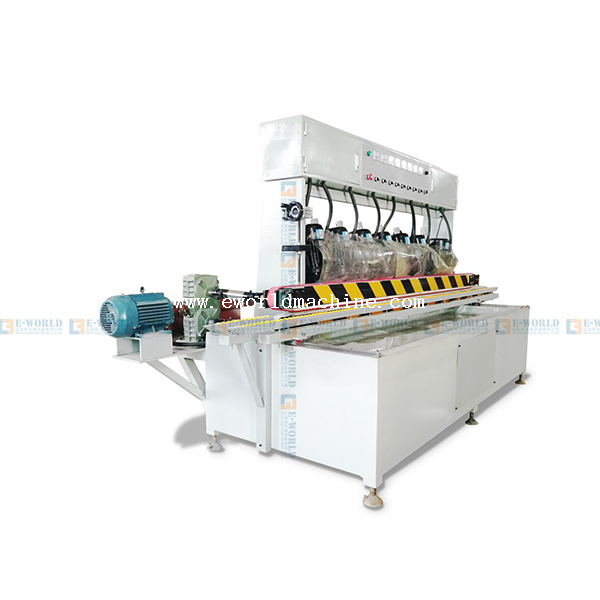
Glasskantmaskinens spindelantall bestemmer slipe- og poleringsevnen. Grunnleggende 4-spindler passer til enkel kantbehandling, mens 8–11 spindelkonfigurasjoner støtter progressiv sliping, avfasing og høyglanspolering. Flere spindler lar forskjellige slipeskiver dele arbeidsmengden, noe som forbedrer eggkonsistensen og produksjonseffektiviteten.
Kompatibilitet med glasspoleringshjul påvirker kantkvalitet og forbrukskostnader. Pneumatiske trykksystemer gir justerbar poleringskraft, mens mekaniske systemer kan kreve hyppigere justering. Maskiner som støtter allment tilgjengelige diamant-, harpiks- og poleringsskiver gir større fleksibilitet og kan forenkle utskifting og vedlikehold.
Automatiserte glasskantmaskiner bruker PLS-kontroller, berøringsskjermgrensesnitt og justerbare prosessparametere for å forbedre konsistensen. Avhengig av modellen kan avanserte funksjoner inkludere hjulslitasjekompensasjon, produksjonsovervåking og fabrikksystemintegrasjon. Disse egenskapene bidrar til å redusere manuelle justeringer, forbedre produktiviteten og støtte forebyggende vedlikehold.
Sikkerhetsfunksjoner for maskin med glasskant bør inkludere nødstopp, beskyttende innkapslinger, passende elektrisk beskyttelse og låste adgangsdører der det er aktuelt. Effektiv kjølevæskehåndtering og sikker glasshåndtering reduserer også farer på arbeidsplassen. Kjøpere bør verifisere relevante sikkerhetssertifiseringer og samsvarskrav for målmarkedet.
Installasjon av en glasskant- og poleringsmaskin krever planlegging av produksjonsplass, vannhåndtering, strøm og operatøropplæring. Riktig forberedelse av anlegget støtter sikker materialhåndtering, stabil maskinytelse og effektiv arbeidsflytintegrasjon.
Installasjon av glasskantmaskin krever tilstrekkelig plass til utstyr, glasslasting, lossing og vedlikehold. Fabrikker bør vurdere maksimale glassdimensjoner, transportbåndlengde og materialhåndteringsutstyr når de planlegger utformingen. Tilstrekkelig klaring forbedrer arbeidsflyteffektiviteten og reduserer håndteringsrisikoer.
Vannfiltreringssystemer med glasskanter fjerner slipende glasspartikler og poleringsrester fra sirkulerende kjølevæske. Effektiv filtrering hjelper til med å forhindre tilstoppede vannledninger, for tidlig slitasje på komponenter og dårlig kantfinish. Vannbehandling med lukket sløyfe kan også redusere vannforbruket og støtte ansvarlig slurrydeponering.
Energiforbruket til en glasskantmaskin avhenger av spindelmengde, motoreffekt og driftsforhold. Energieffektive motorer og frekvensomformere (VFDs), der tilgjengelig, kan bidra til å optimalisere strømforbruket. Kjøpere bør verifisere strømkrav og evaluere vanngjenvinningssystemer for å redusere driftskostnadene.
Opplæring av maskinoperatører for glasskant bør dekke utstyrsinnstillinger, poleringshjuljusteringer, sikkerhetsprosedyrer og rutinemessig vedlikehold. CNC-utstyr kan også kreve programmeringskunnskap. Tydelige bruksanvisninger og produsentstøttet opplæring bidrar til å redusere feil, forbedre produktiviteten og opprettholde konsistent glasskantkvalitet.
Å kjøpe en glasskantmaskin krever evner til balansering av utstyr, produksjonsbehov, forbrukskostnader og teknisk støtte. Kjøpere bør vurdere langsiktige driftsutgifter i stedet for kun å fokusere på den opprinnelige maskinprisen.
Forbruksmaterialer til glasskanter, inkludert diamantslipeskiver, harpiksskiver og poleringsmaterialer, bidrar til løpende driftskostnader. Utskiftningsfrekvensen deres avhenger av glasstykkelse, behandlingsvolum og maskininnstillinger. Estimering av forbrukskostnader hjelper produsenter med å beregne realistiske produksjonskostnader.
CNC-glasskantmaskiner tilbyr avansert prosesseringsfleksibilitet, men er kanskje ikke nødvendig for hver fabrikk. Mindre verksteder som hovedsakelig håndterer rettkantglass, kan ofte dra nytte av enklere multi-spindler kantutstyr. Å velge maskiner basert på faktiske produksjonsbehov bidrar til å unngå unødvendige investeringer.
Ettersalgsstøtte for glasskantmaskiner er avgjørende for å minimere nedetid. Kjøpere bør bekrefte tilgjengelighet av reservedeler, vedlikeholdsdokumentasjon, fjernassistanse og teknikerstøtte før kjøp. Pålitelig servicetilgang bidrar til å redusere reparasjonsforsinkelser og opprettholde produksjonskontinuitet.
Forebyggende vedlikehold for glasskantmaskiner inkluderer daglig rengjøring av transportører og vanndyser, ukentlig inspeksjon av slipeskiver og smøresystemer, og periodiske kontroller av spindelinnretting, lagre og filtreringskomponenter. Å følge produsentens anbefalte vedlikeholdsplaner hjelper til med å forhindre uventede sammenbrudd og opprettholde konsistent kantkvalitet.
Kartlegg din daglige lineære målerutgang og de hyppigste kantprofilene for å bestemme nøyaktig spindelantall og maskinarkitektur som kreves.
Be om en levende demonstrasjon eller send prøveglass til produsenten for å verifisere kantkvalitet og maskinstabilitet under virkelige forhold.
Kontroller produsentens garanti, lokale reservedelslager og tilgjengelige feltteknikere før du utsteder en innkjøpsordre.
Design anleggets planløsning for å imøtekomme hele innmatings- og utmatingsfotavtrykket, inkludert plass til vannfiltreringssystemer med lukket sløyfe.
A: Å oppnå en førsteklasses, høyglans flat kant krever vanligvis en 8 til 11 spindelkonfigurasjon. Dette gir en riktig progresjon fra grov diamantsliping til finharpikssliping, etterbehandling med filthjul og ceriumoksid for maksimal optisk klarhet.
A: Standard rettlinjede kanter er utformet spesielt for flate kanter og arrising. Å produsere blyant- eller bullnose-profiler krever spesialiserte perifere hjul og en maskinarkitektur designet for å imøtekomme den spesifikke omslagsslipehandlingen, for eksempel en dedikert formkantskjærer eller et CNC-senter.
A: Diamanthjul håndterer aggressiv smussfjerning og grov forming. Harpikshjul bruker finere slipemidler for å fjerne diamantriper og jevne ut kanten. Filthjul, brukt sammen med ceriumoksidslurry, gir den siste kjemisk-mekaniske poleringen for å oppnå en gjennomsiktig, blank finish.
A: Selv om selve maskinen kan være 6 meter lang, må du ta hensyn til inn- og utmatingssonene. Behandling av 3-meters glasspaneler krever minst 3 meter klaring i begge ender, noe som resulterer i et minimum totalt lineært fotavtrykk på 12 meter.
A: Hjulenes levetid varierer sterkt basert på glasstykkelse og hjulkvalitet. Segmenterte diamanthjul behandler titusenvis av lineære meter, mens mykere poleringsharpikser krever utskifting hver 2000 til 5000 lineære meter. Sporing av slitasje er avgjørende for budsjettplanlegging.
A: Ja, for operasjoner med høyt volum. Et lukket sløyfesystem med sentrifuge fjerner slipende glassstøv fra kjølevæsken. Uten det ødelegger resirkulerte glasspartikler spindellagre, tetter vannledninger og forringer kvaliteten på den endelige kantpoleringen alvorlig.