Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-10-14 Походження: Сайт
Якість кромки визначає успіх виготовлення скла преміум-класу. Для досягнення бездоганної, оптично чіткої кромки постійно потрібне точне капітальне обладнання, адаптоване до ваших конкретних виробничих вимог. Невідповідність a машина для полірування скла для фактичних операційних потреб вашого магазину створює значні фінансові та операційні ризики. Неправильна конфігурація шпинделя або вибір неправильної архітектури машини безпосередньо спричиняє вузькі місця у виробництві, надмірний знос полірувального круга та нестандартну обробку країв, що характеризується мікросколами, розшаруваннями або тьмяними поверхнями.
Ця система технічної оцінки допомагає виробникам і керівникам заводів узгодити конкретні вимоги до профілю країв, щоденні вимоги до пропускної здатності та обмеження об’єктів із правильним обладнанням. Систематично аналізуючи типи матеріалів, очікуваний обсяг і механічні характеристики, оператори можуть усунути припущення та запровадити високоефективну лінію обробки краю, яка відповідає суворим стандартам якості без зайвих витрат.
Кількість шпинделів визначає якість полірування: кількість шпинделів прямо корелює з можливістю досягнення бездоганної, оптично чистої обробки за один прохід; складні кромки вимагають більшої кількості шпинделів.
Архітектура машини має відповідати продуктивності: прямолінійні обрізки максимізують пропускну здатність для стандартного плоского скла, тоді як центри з ЧПК або фасонні обрізки є обов’язковими для спеціального, вигнутого або багатопрофільного архітектурного скла.
Витратні матеріали зумовлюють довгострокові витрати: початкові капітальні витрати є лише частиною інвестицій; оцінка сумісності машини зі стандартними алмазними, полімерними та повстяними кругами має вирішальне значення для контролю експлуатаційних витрат.
Управління шламом не підлягає обговоренню: ефективні системи фільтрації води та відновлення оксиду церію необхідні для захисту компонентів машини та підтримки стабільного тертя при поліруванні.
Інтеграція програмного забезпечення є новим стандартом: сучасні машини для полірування скла повинні бути інтегровані в цехові системи ERP/MES для відстеження погонних вимірювань, зносу коліс і загальної ефективності обладнання (OEE).
Зміст
Верстати для обробки скла повинні підтримувати необхідний профіль кромок, включаючи плоскі, олівцеві, скошені та гострі краї. Плоский край зосереджується на безпечному поводженні та гладкій обробці, тоді як для олівцевих країв потрібні закруглені полірувальні круги. Профілі зі скошеними та вирізаними зубами вимагають точного контролю кута та стабільного тиску шліфування. Вибір відповідного обладнання забезпечує постійну якість країв і точність обробки.
Вибір верстата для кромки скла залежить від матеріалу, який обробляється. Ламіноване скло потребує контрольованого тиску шліфування та охолодження для захисту проміжних шарів, тоді як скло, призначене для загартування, потребує гладких країв без дефектів. Низькоемісійне скло потребує стійкого до подряпин транспортування, а товсте архітектурне скло потребує важких систем транспортування.
Тип скла |
Основний виклик обробки |
Рекомендована функція машини |
|---|---|---|
Ламіноване скло |
Накопичення тепла та пошкодження прошарку |
Регульована швидкість і ефективне охолодження |
Скло для загартування |
Мікротріщини по краях |
Прогресивне шліфування та тонке полірування |
Скло з низькоемісійним покриттям |
Подряпини покриття |
Конвеєри без слідів і чиста охолоджуюча рідина |
Товсте архітектурне скло |
Сильні навантаження і вібрація |
Посилена транспортна і стійка рама машини |
Досліджуйте Eworld's машини для обробки скла та полірування скла для різних вимог до обробки скла.
Виробничу потужність машини для обробки скла слід оцінювати за швидкістю обробки, погонними метрами на годину та ефективністю перемикання. Заводи з великими обсягами виробництва отримують вигоду від безперервної роботи та автоматизованого керування, тоді як невеликі майстерні потребують гнучкого регулювання для різних розмірів скла та профілів країв. Відповідність потужності обладнання фактичному виробничому попиту допомагає підвищити ефективність і контролювати експлуатаційні витрати.
Товщина скла та вага безпосередньо впливають на стабільність кромкообробної машини та точність обробки. Для товстого архітектурного скла потрібні посилені конвеєри, міцні підшипники та жорсткі конструкції машин, щоб запобігти вібрації та зсуву. Тонке скло потребує точного контролю тиску, тонких шліфувальних кругів і стабільного транспортування, щоб звести до мінімуму розтріскування та сколювання країв.
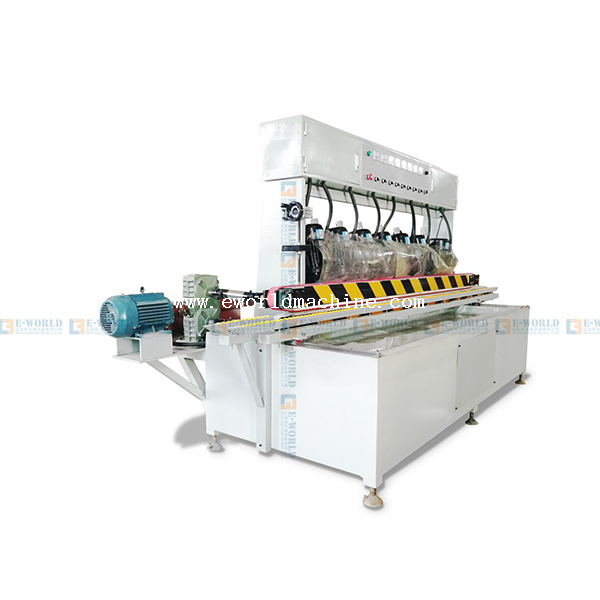
Прямолінійні обрізки є робочою конячкою промисловості листового скла. Їхнє основне застосування — це високошвидкісна плоска кромка та обробка великих об’ємів. Скляні панелі завантажуються вертикально на вхідний конвеєр і проходять через ряд стаціонарних шліфувальних і полірувальних шпинделів. Оцінюючи цю категорію, оператори повинні ретельно перевіряти довговічність гусениці та мінливість швидкості конвеєра. Транспортувальні накладки повинні надійно захоплювати скло, не пошкоджуючи поверхню. Сучасні агрегати використовують моторизоване регулювання товщини, кероване через ПЛК, усуваючи стомлююче ручне прокручування, яке вимагається на старих механічних моделях.
Верстати з подвійною кромкою обробляють дві паралельні кромки одночасно, що робить їх оптимальним рішенням для застосувань з максимальною пропускною здатністю, таких як душові двері, комерційні перегородки та скло для приладів. Оскільки скло рухається горизонтально через два протилежних ряди шпинделів, точність синхронізації між двома сторонами має першорядне значення. Якщо доріжки рухаються з дещо різною швидкістю, скло буде перекошуватися, що призведе до непрямих панелей. Покупці повинні оцінити вимоги до займаної площі, оскільки ці машини вимагають значної площі, і оцінити їх здатність легко інтегруватися в повністю автоматизовані виробничі лінії з роботизованими системами завантаження та розвантаження.
Виготовлення на замовлення, криволінійне скло та складна фаска вимагають верстатів для кромки. У цих агрегатах використовується обертовий вакуумний стіл або багатоосьовий важіль для маневрування скла на шліфувальній головці. Оцінка зосереджена на артикуляції шліфувальної головки та точності відстеження шаблону. Напівавтоматичні моделі покладаються на фізичні шаблони, щоб направляти шлях шліфування, а вдосконалені версії використовують цифрове відстеження. Виробники повинні зважувати компроміси між ручним керуванням, яке забезпечує тактильний зворотний зв’язок для делікатних виробів на замовлення, та напівавтоматичним керуванням, яке забезпечує кращу послідовність для невеликих виробничих партій.
Центри обробки скла з ЧПК обробляють складне, багатоетапне виготовлення, що вимагає фрезерування, свердління, фрезерування та кромки на одній горизонтальній станині. Ці машини усувають необхідність переміщати скло між різними робочими станціями, значно зменшуючи пошкодження під час транспортування та витрати на оплату праці. Під час оцінки центру ЧПК сумісність програмного забезпечення є основною проблемою. Машина повинна легко інтегруватися зі стандартним програмним забезпеченням CAD/CAM, щоб швидко перевести архітектурні креслення в машинний код. Покупці повинні оцінити швидкість зміни інструменту та надійність системи вакуумної капсули, яка має утримувати скло абсолютно жорстко проти агресивного крутного моменту фрезерних інструментів.
Вибір надійного верстата для обробки скла вимагає оцінки конфігурації шпинделя, систем полірування, автоматизації та функцій безпеки. Ці фактори безпосередньо впливають на якість краю скла, ефективність виробництва та довгострокові експлуатаційні витрати. Досліджуйте Eworld's машини для обробки скла та полірування для різних вимог обробки.
Кількість шпинделів машини для обробки скла визначає здатність шліфування та полірування. Базові 4-шпиндельні верстати підходять для простої обробки кромок, тоді як конфігурації з 8–11 шпинделями підтримують прогресивне шліфування, зняття фасок і полірування до блиску. Більша кількість шпинделів дозволяє розподіляти робоче навантаження на різні шліфувальні круги, покращуючи узгодженість кромок і ефективність виробництва.
Сумісність полірувального круга для скла впливає на якість краю та вартість витратних матеріалів. Пневматичні системи тиску забезпечують регульовану силу полірування, тоді як механічні системи можуть вимагати більш частого регулювання. Машини, що підтримують широко доступні алмазні, смоляні та полірувальні круги, пропонують більшу гнучкість і можуть спростити заміну та обслуговування.
Автоматичні верстати для обробки скла використовують елементи керування PLC, інтерфейси сенсорного екрану та регульовані параметри обробки для покращення узгодженості. Залежно від моделі розширені функції можуть включати компенсацію зносу коліс, моніторинг виробництва та інтеграцію заводської системи. Ці можливості допомагають зменшити ручне налаштування, підвищити продуктивність і підтримати профілактичне обслуговування.
Функції безпеки верстата для обробки скла повинні включати аварійні зупинки, захисні кожухи, відповідний електричний захист і блоковані двері доступу, де це можливо. Ефективне керування охолоджуючою рідиною та безпечне поводження зі склом також зменшують ризики на робочому місці. Покупці повинні перевірити відповідні сертифікати безпеки та відповідність вимогам для цільового ринку.
Встановлення верстата для обробки та полірування скла вимагає планування виробничих площ, водопостачання, електрики та навчання операторів. Належна підготовка приміщення забезпечує безпечне транспортування матеріалів, стабільну роботу машини та ефективну інтеграцію робочого процесу.
Встановлення верстата для обробки скла потребує достатнього простору для обладнання, завантаження, розвантаження та обслуговування скла. Заводи повинні враховувати максимальні розміри скла, довжину конвеєра та обладнання для обробки матеріалів при плануванні макета. Достатній зазор покращує ефективність робочого процесу та зменшує ризики обробки.
Системи фільтрації води зі скляною окантовкою видаляють частинки абразивного скла та залишки полірування з циркулюючої охолоджуючої рідини. Ефективна фільтрація допомагає запобігти засміченню водопроводів, передчасному зносу компонентів і поганій обробці країв. Очищення води із замкнутим циклом також може зменшити споживання води та сприяти відповідальній утилізації гною.
Енергоспоживання склообрізного верстата залежить від кількості шпинделя, потужності двигуна та умов експлуатації. Енергоефективні двигуни та частотно-регулювальні приводи (VFD), де доступні, можуть допомогти оптимізувати споживання електроенергії. Покупці повинні перевірити вимоги до електроенергії та оцінити системи рециркуляції води, щоб зменшити експлуатаційні витрати.
Навчання оператора верстата для обробки скла має охоплювати налаштування обладнання, регулювання полірувального круга, процедури безпеки та планове обслуговування. Обладнання з ЧПК також може вимагати знання програмування. Чіткі інструкції з експлуатації та навчання за підтримки виробника допомагають зменшити кількість помилок, підвищити продуктивність і підтримувати незмінну якість країв скла.
Придбання верстата для обробки скла вимагає наявності можливостей обладнання для балансування, виробничого попиту, витрат на витратні матеріали та технічної підтримки. Покупці повинні оцінювати довгострокові експлуатаційні витрати, а не зосереджуватися лише на початковій ціні машини.
Витратні матеріали для окантовки скла, включно з алмазними шліфувальними кругами, смоляними кругами та полірувальними матеріалами, сприяють поточним операційним витратам. Періодичність їх заміни залежить від товщини скла, обсягу обробки та налаштувань машини. Оцінка витрат на витратні матеріали допомагає виробникам розрахувати реалістичні виробничі витрати.
Верстати для обробки скла з ЧПК пропонують розширену гнучкість обробки, але можуть не бути необхідними для кожної фабрики. Невеликі майстерні, які обробляють переважно скло з прямою кромкою, часто можуть скористатися простішим багатошпиндельним обладнанням для кромок. Вибір обладнання на основі фактичних потреб виробництва допомагає уникнути непотрібних інвестицій.
Післяпродажне обслуговування верстатів для обробки скла має важливе значення для мінімізації часу простою. Перед покупкою покупці повинні підтвердити наявність запасних частин, технічну документацію, віддалену допомогу та технічну підтримку. Надійний доступ до сервісного обслуговування допомагає зменшити затримки ремонту та підтримувати безперервність виробництва.
Профілактичне технічне обслуговування верстатів для обробки скла включає щоденне очищення конвеєрів і водяних форсунок, щотижневий огляд шліфувальних кругів і систем змащення, а також періодичні перевірки центрування шпинделя, підшипників і компонентів фільтрації. Дотримання графіків технічного обслуговування, рекомендованих виробником, допомагає запобігти неочікуваним поломкам і підтримувати постійну якість краю.
Зіставте свою щоденну лінійну продуктивність і найчастіші профілі кромок, щоб визначити точну кількість шпинделів і необхідну архітектуру машини.
Замовте демонстрацію в реальному часі або надішліть зразок скла виробнику, щоб перевірити якість краю та стабільність машини в реальних умовах.
Перевірте гарантію виробника, місцевий запас запасних частин і наявність технічного персоналу перед оформленням замовлення на купівлю.
Розробіть план поверху свого закладу таким чином, щоб забезпечити повну площу входу та виходу корму, включаючи простір для систем фільтрації води із замкнутим циклом.
Відповідь: Для досягнення високоякісної глянсової плоскої кромки зазвичай потрібна конфігурація шпинделя з 8 до 11. Це забезпечує правильний перехід від грубої чорнової обробки алмазів до тонкого шліфування на основі смоли, фінішної обробки повстяними кругами та оксидом церію для максимальної оптичної прозорості.
Відповідь: стандартні прямолінійні обрізки розроблені спеціально для плоских країв і з’єднання. Виготовлення профілів типу 'олівець' або 'bullnose' вимагає спеціальних периферійних кругів і архітектури верстата, розробленої з урахуванням певної операції шліфування, наприклад, спеціалізованого фасонного верстата або центру з ЧПК.
A: Алмазні круги справляються з агресивним видаленням матеріалу та грубим формуванням. Для смоляних дисків використовуються дрібніші абразиви для видалення алмазних подряпин і згладжування краю. Повстяні диски, які використовуються разом із суспензією оксиду церію, забезпечують остаточне хіміко-механічне полірування для досягнення прозорого глянцевого покриття.
Відповідь: Хоча сама машина може мати довжину 6 метрів, ви повинні враховувати зони подачі та виходу. Обробка 3-метрових скляних панелей вимагає принаймні 3 метрів вільного простору з обох кінців, що призводить до мінімального загального лінійного сліду 12 метрів.
A: Термін служби колеса сильно залежить від товщини скла та якості колеса. Сегментовані алмазні круги обробляють десятки тисяч погонних метрів, тоді як більш м’які полірувальні смоли потребують заміни кожні 2000-5000 погонних метрів. Відстеження рівня зносу має важливе значення для планування бюджету.
A: Так, для великих операцій. Система замкнутого циклу з центрифугою видаляє абразивний скляний пил з теплоносія. Без нього частинки рециркуляційного скла руйнують підшипники шпинделя, закупорюють водопроводи та серйозно погіршують якість остаточного полірування країв.