Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-14 Pochodzenie: Strona
Jakość krawędzi decyduje o sukcesie produkcji szkła premium. Osiągnięcie nieskazitelnej, optycznie czystej krawędzi konsekwentnie wymaga precyzyjnego sprzętu kapitałowego dostosowanego do konkretnych wymagań produkcyjnych. Niedopasowanie A polerka do szkła do rzeczywistych potrzeb operacyjnych Twojego sklepu wiąże się z poważnym ryzykiem finansowym i operacyjnym. Nieprawidłowa konfiguracja wrzeciona lub wybór niewłaściwej architektury maszyny bezpośrednio powoduje wąskie gardła w produkcji, nadmierne zużycie tarcz polerskich i niespełniające standardów wykończenia krawędzi charakteryzujące się mikroodpryskami, rozwarstwianiem lub matowymi powierzchniami.
Te ramy oceny technicznej pomagają producentom i kierownikom zakładów dostosować określone wymagania dotyczące profili krawędzi, dzienne wymagania dotyczące wydajności i ograniczenia obiektu do odpowiednich maszyn. Systematycznie analizując rodzaje materiałów, oczekiwania dotyczące objętości i właściwości mechaniczne, operatorzy mogą wyeliminować domysły i wdrożyć wysoce wydajną linię do obróbki krawędzi, która spełnia rygorystyczne standardy jakości, bez zbędnych kosztów ogólnych.
Liczba wrzecion decyduje o polskiej jakości: Liczba wrzecion bezpośrednio koreluje z możliwością uzyskania nieskazitelnego, optycznie przejrzystego wykończenia w jednym przejściu; złożone krawędzie wymagają większej liczby wrzecion.
Architektura maszyn musi pasować do wydajności: Obrzynarki proste maksymalizują wydajność w przypadku standardowego szkła płaskiego, natomiast centra CNC lub krawędziarki kształtowe są obowiązkowe w przypadku niestandardowego, zakrzywionego lub wieloprofilowego szkła architektonicznego.
Materiały eksploatacyjne generują koszty długoterminowe: Początkowe wydatki kapitałowe stanowią tylko część inwestycji; ocena zgodności maszyny ze standardowymi tarczami diamentowymi, żywicznymi i filcowymi ma kluczowe znaczenie dla kontrolowania kosztów operacyjnych.
Zarządzanie szlamem nie podlega negocjacjom: Aby chronić elementy maszyn i utrzymywać stałe tarcie podczas polerowania, wymagane są skuteczne systemy filtracji wody i odzyskiwania tlenku ceru.
Integracja oprogramowania to nowy standard: Nowoczesne maszyny do polerowania szkła muszą integrować się z systemami ERP/MES w hali produkcyjnej, aby śledzić wydajność licznika liniowego, zużycie ściernic i ogólną efektywność sprzętu (OEE).
Spis treści
Maszyny do krawędziowania szkła muszą obsługiwać wymagany profil krawędzi, w tym krawędzie płaskie, ołówkowe, fazowane i w kształcie byka. Płaskie krawędzie skupiają się na bezpiecznej obsłudze i gładkim wykończeniu, podczas gdy ołówkowe krawędzie wymagają zaokrąglonych tarcz polerskich. Profile skośne i typu bullnose wymagają precyzyjnej kontroli kąta i stabilnego nacisku szlifowania. Wybór odpowiedniego sprzętu zapewnia stałą jakość krawędzi i dokładność wykończenia.
Dobór maszyny do obrzeży szkła zależy od obrabianego materiału. Szkło laminowane wymaga kontrolowanego docisku szlifowania i chłodzenia w celu ochrony międzywarstw, natomiast szkło przeznaczone do hartowania wymaga gładkich, pozbawionych defektów krawędzi. Szkło niskoemisyjne wymaga obsługi odpornej na zarysowania, a grube szkło architektoniczne wymaga wytrzymałych systemów transportowych.
Rodzaj szkła |
Główne wyzwanie związane z przetwarzaniem |
Zalecana funkcja maszyny |
|---|---|---|
Szkło laminowane |
Nagromadzenie ciepła i uszkodzenia międzywarstwowe |
Regulowana prędkość i efektywne chłodzenie |
Szkło do hartowania |
Mikropęknięcia krawędzi |
Szlifowanie progresywne i polerowanie dokładne |
Szkło powlekane niskoemisyjne |
Zadrapania powłoki |
Niebrudzące przenośniki i czyste chłodziwo |
Grube szkło architektoniczne |
Duże obciążenia i wibracje |
Wzmocniony transport i stabilna rama maszyny |
Poznaj Eworld maszyny do obrzeża i polerowania szkła dla różnych wymagań związanych z obróbką szkła.
Wydajność produkcyjną maszyny do obrzeży szkła należy oceniać na podstawie prędkości przetwarzania, metrów bieżących na godzinę i wydajności przezbrojenia. Fabryki o dużej produkcji korzystają z ciągłej pracy i zautomatyzowanych kontroli, podczas gdy mniejsze warsztaty wymagają elastycznego dostosowania do różnych rozmiarów szkła i profili krawędzi. Dopasowanie wydajności sprzętu do rzeczywistego zapotrzebowania produkcyjnego pomaga poprawić wydajność i kontrolować koszty operacyjne.
Grubość szkła i udźwig bezpośrednio wpływają na stabilność maszyny krawędziowej i dokładność obróbki. Grube szkło architektoniczne wymaga wzmocnionych przenośników, trwałych łożysk i sztywnych konstrukcji maszyn, aby zapobiec wibracjom i niewspółosiowości. Cienkie szkło wymaga precyzyjnej kontroli ciśnienia, dokładnych ściernic i stabilnego transportu, aby zminimalizować pękanie i odpryski krawędzi.
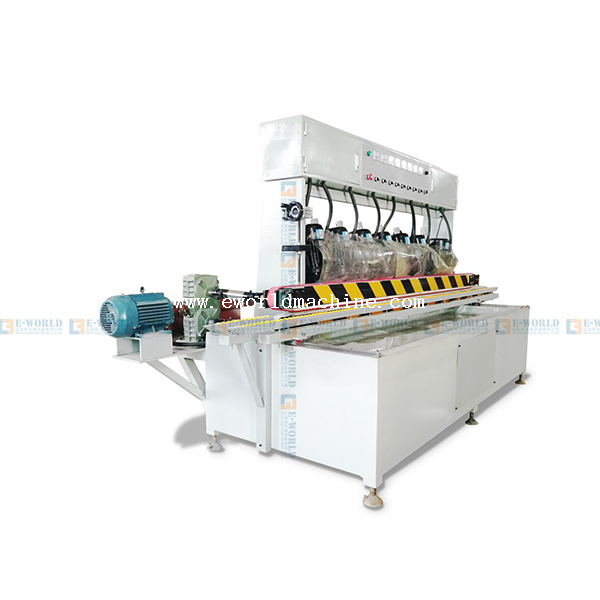
Obrzynarki proste stanowią podstawę przemysłu szkła płaskiego. Ich głównym zastosowaniem jest szybkie, wysokonakładowe, płaskie obrzeża i wykończenia. Panele szklane ładowane są pionowo na przenośnik podający i przechodzą przez szereg stacjonarnych wrzecion szlifierskich i polerskich. Oceniając tę kategorię, operatorzy muszą dokładnie przeanalizować trwałość torów i zmienność prędkości przenośnika. Podkładki transportowe muszą bezpiecznie trzymać szkło, nie powodując uszkodzeń powierzchni. Nowoczesne jednostki wykorzystują zmotoryzowaną regulację grubości sterowaną za pomocą sterownika PLC, eliminując żmudną ręczną kręcenie korbą wymaganą w starszych modelach mechanicznych.
Maszyny do krawędziowania obrabiają jednocześnie dwie równoległe krawędzie, co czyni je optymalnym rozwiązaniem do zastosowań o maksymalnej przepustowości, takich jak drzwi prysznicowe, ścianki działowe w obiektach komercyjnych i szkło do urządzeń. Ponieważ szkło porusza się poziomo przez dwa przeciwległe rzędy wrzecion, najważniejsza jest dokładność synchronizacji pomiędzy obiema stronami. Jeżeli tory poruszają się z nieco różnymi prędkościami, szyba będzie się przekrzywiać, co spowoduje powstanie paneli o nieregularnych kształtach. Kupujący muszą ocenić wymagania dotyczące powierzchni, ponieważ maszyny te wymagają znacznej powierzchni, a także ocenić ich zdolność do bezproblemowej integracji z w pełni zautomatyzowanymi liniami produkcyjnymi wyposażonymi w zrobotyzowane systemy załadunku i rozładunku.
Produkcja na zamówienie, gięte szkło i skomplikowane fazowanie wymagają maszyn do krawędziowania kształtowego. Jednostki te wykorzystują obrotowy stół podciśnieniowy lub wieloosiowe ramię do manewrowania szkłem względem głowicy szlifierskiej. Ocena skupia się na artykulacji głowicy szlifierskiej i dokładności śledzenia szablonu. Modele półautomatyczne opierają się na fizycznych szablonach wyznaczających ścieżkę szlifowania, natomiast zaawansowane wersje wykorzystują śledzenie cyfrowe. Producenci muszą rozważyć kompromis między sterowaniem ręcznym, które zapewnia dotykową informację zwrotną w przypadku delikatnych niestandardowych elementów, a sterowaniem półautomatycznym, które zapewnia lepszą spójność w przypadku małych serii produkcyjnych.
Centra obróbki szkła CNC obsługują złożoną, wieloetapową produkcję wymagającą frezowania, wiercenia, frezowania i krawędziowania na jednym poziomym łożu. Maszyny te eliminują potrzebę przenoszenia szkła pomiędzy różnymi stanowiskami pracy, drastycznie zmniejszając uszkodzenia podczas przenoszenia i koszty pracy. Podczas oceny centrum CNC główną kwestią jest kompatybilność oprogramowania. Maszyna musi płynnie integrować się ze standardowym oprogramowaniem CAD/CAM, aby szybko tłumaczyć rysunki architektoniczne na kod maszynowy. Kupujący muszą ocenić szybkość wymiany narzędzia i niezawodność systemu kapsuły podciśnieniowej, który musi utrzymywać szkło absolutnie stabilnie w obliczu agresywnego momentu obrotowego narzędzi do frezowania.
Wybór niezawodnej maszyny do krawędziowania szkła wymaga oceny konfiguracji wrzeciona, systemów polerowania, automatyzacji i zabezpieczeń. Czynniki te bezpośrednio wpływają na jakość krawędzi szkła, wydajność produkcji i długoterminowe koszty eksploatacji. Poznaj Eworld maszyny do obrzeża i polerowania szkła dla różnych wymagań przetwórczych.
Liczba wrzecion maszyny do obrzeży szkła określa możliwości szlifowania i polerowania. Podstawowe maszyny 4-wrzecionowe nadają się do prostej obróbki krawędzi, natomiast konfiguracje z 8–11 wrzecionami umożliwiają progresywne szlifowanie, fazowanie i polerowanie na wysoki połysk. Więcej wrzecion umożliwia różnym ściernicom dzielenie obciążenia, poprawiając spójność krawędzi i wydajność produkcji.
Kompatybilność tarczy polerskiej do szkła wpływa na jakość krawędzi i koszty materiałów eksploatacyjnych. Pneumatyczne systemy ciśnieniowe zapewniają regulowaną siłę polerowania, podczas gdy systemy mechaniczne mogą wymagać częstszej regulacji. Maszyny obsługujące szeroko dostępne tarcze diamentowe, żywiczne i polerskie zapewniają większą elastyczność i mogą uprościć wymianę i konserwację.
Zautomatyzowane maszyny do krawędziowania szkła wykorzystują sterowanie PLC, interfejsy ekranu dotykowego i regulowane parametry przetwarzania w celu poprawy spójności. W zależności od modelu zaawansowane funkcje mogą obejmować kompensację zużycia kół, monitorowanie produkcji i integrację z systemami fabrycznymi. Funkcje te pomagają ograniczyć ręczne regulacje, poprawić produktywność i wspierać konserwację zapobiegawczą.
Elementy zabezpieczające maszyny do obrzeży szkła powinny obejmować wyłączniki awaryjne, obudowy ochronne, odpowiednie zabezpieczenia elektryczne i, w stosownych przypadkach, blokowane drzwi dostępowe. Efektywne zarządzanie chłodziwem i bezpieczne obchodzenie się ze szkłem również zmniejszają ryzyko w miejscu pracy. Kupujący powinni zweryfikować odpowiednie certyfikaty bezpieczeństwa i wymogi zgodności dla swojego rynku docelowego.
Instalacja maszyny do obrzeża i polerowania szkła wymaga planowania przestrzeni produkcyjnej, gospodarki wodnej, energii elektrycznej i przeszkolenia operatorów. Właściwe przygotowanie obiektu zapewnia bezpieczną obsługę materiałów, stabilną wydajność maszyn i efektywną integrację przepływu pracy.
Instalacja maszyny do obrzeży szkła wymaga odpowiedniej przestrzeni na sprzęt, załadunek i rozładunek szkła oraz konserwację. Planując rozmieszczenie, fabryki powinny wziąć pod uwagę maksymalne wymiary szkła, długość przenośnika i sprzęt do transportu materiałów. Wystarczający prześwit poprawia efektywność przepływu pracy i zmniejsza ryzyko związane z obsługą.
Systemy filtracji wody do obrzeży szklanych usuwają cząstki szkła ściernego i pozostałości po polerowaniu z krążącego chłodziwa. Skuteczna filtracja pomaga zapobiegać zatykaniu przewodów wodnych, przedwczesnemu zużyciu podzespołów i słabemu wykończeniu krawędzi. Uzdatnianie wody w obiegu zamkniętym może również zmniejszyć zużycie wody i wspierać odpowiedzialne usuwanie gnojowicy.
Zużycie energii przez maszynę do obrzeży szkła zależy od ilości wrzeciona, mocy silnika i warunków pracy. Energooszczędne silniki i przetwornice częstotliwości (VFD), jeśli są dostępne, mogą pomóc w optymalizacji zużycia energii elektrycznej. Kupujący powinni zweryfikować wymagania dotyczące zasilania i ocenić systemy recyklingu wody w celu zmniejszenia kosztów operacyjnych.
Szkolenie operatora maszyny do krawędziowania szkła powinno obejmować ustawienia sprzętu, regulację tarczy polerskiej, procedury bezpieczeństwa i rutynową konserwację. Sprzęt CNC może również wymagać wiedzy programistycznej. Jasne instrukcje obsługi i szkolenia wspierane przez producenta pomagają ograniczyć błędy, poprawić produktywność i utrzymać stałą jakość krawędzi szkła.
Zakup maszyny do krawędziowania szkła wymaga zrównoważenia możliwości sprzętu, zapotrzebowania produkcyjnego, kosztów materiałów eksploatacyjnych i wsparcia technicznego. Kupujący powinni ocenić długoterminowe koszty operacyjne, a nie skupiać się wyłącznie na początkowej cenie maszyny.
Materiały eksploatacyjne do obrzeży szkła, w tym ściernice diamentowe, tarcze żywiczne i materiały polerskie, przyczyniają się do bieżących kosztów operacyjnych. Częstotliwość ich wymiany zależy od grubości szkła, objętości obróbki i ustawień maszyny. Szacowanie kosztów materiałów eksploatacyjnych pomaga producentom obliczyć realistyczne wydatki na produkcję.
Obrabiarki CNC do krawędziowania szkła oferują zaawansowaną elastyczność przetwarzania, ale mogą nie być konieczne w każdej fabryce. Mniejsze warsztaty zajmujące się głównie szkłem o prostych krawędziach często mogą skorzystać na prostszym sprzęcie wielowrzecionowym do obróbki krawędzi. Wybór maszyn w oparciu o rzeczywiste potrzeby produkcyjne pozwala uniknąć niepotrzebnych inwestycji.
Wsparcie posprzedażowe maszyny do obrzeży szkła jest niezbędne, aby zminimalizować przestoje. Przed zakupem kupujący powinni potwierdzić dostępność części zamiennych, dokumentację konserwacyjną, pomoc zdalną i wsparcie techniczne. Niezawodny dostęp serwisowy pomaga ograniczyć opóźnienia w naprawach i zachować ciągłość produkcji.
Konserwacja zapobiegawcza maszyn do krawędziowania szkła obejmuje codzienne czyszczenie przenośników i dysz wodnych, cotygodniową kontrolę ściernic i systemów smarowania oraz okresowe kontrole współosiowości wrzecion, łożysk i elementów filtrujących. Przestrzeganie harmonogramów konserwacji zalecanych przez producenta pomaga zapobiegać nieoczekiwanym awariom i utrzymywać stałą jakość krawędzi.
Mapuj codzienną wydajność licznika liniowego i najczęstsze profile krawędzi, aby określić dokładną liczbę wrzecion i wymaganą architekturę maszyny.
Poproś o demonstrację na żywo lub wyślij próbkę szkła do producenta, aby zweryfikować jakość krawędzi i stabilność maszyny w rzeczywistych warunkach.
Przed złożeniem zamówienia sprawdź gwarancję producenta, lokalne zapasy części zamiennych i dostępność technika terenowego.
Zaprojektuj plan piętra obiektu tak, aby uwzględnić całą powierzchnię dopływu i odpływu, łącznie z miejscem na systemy filtracji wody w obiegu zamkniętym.
Odp.: Uzyskanie najwyższej jakości płaskiej krawędzi o wysokim połysku zazwyczaj wymaga konfiguracji od 8 do 11 wrzecion. Pozwala to na odpowiednie przejście od zgrubnej obróbki diamentowej do drobnego szlifowania żywicą, a następnie wykończenia za pomocą tarcz filcowych i tlenku ceru dla maksymalnej przejrzystości optycznej.
Odp.: Standardowe obrzynarki proste są zaprojektowane specjalnie do płaskich krawędzi i obramowań. Produkcja profili ołówkowych lub typu bullnose wymaga specjalistycznych kół peryferyjnych i architektury maszyny zaprojektowanej z myślą o specyficznym procesie szlifowania okrężnego, takiej jak dedykowana obrzynarka kształtowa lub centrum CNC.
Odp.: Tarcze diamentowe radzą sobie z agresywnym usuwaniem naddatku i zgrubnym kształtowaniem. Koła żywiczne wykorzystują drobniejsze materiały ścierne, aby usunąć rysy diamentowe i wygładzić krawędź. Filcowe koła stosowane w połączeniu z zawiesiną tlenku ceru zapewniają końcowe polerowanie chemiczno-mechaniczne w celu uzyskania przezroczystego, błyszczącego wykończenia.
Odp.: Chociaż sama maszyna może mieć 6 metrów długości, należy uwzględnić strefy podawania i odbierania. Obróbka 3-metrowych paneli szklanych wymaga co najmniej 3 metrów prześwitu na obu końcach, co daje minimalny całkowity ślad liniowy wynoszący 12 metrów.
Odp.: Żywotność kół różni się znacznie w zależności od grubości szkła i jakości koła. Segmentowe tarcze diamentowe przerabiają dziesiątki tysięcy metrów bieżących, podczas gdy bardziej miękkie żywice polerskie wymagają wymiany co 2000 do 5000 metrów bieżących. Śledzenie wskaźników zużycia jest niezbędne przy planowaniu budżetu.
Odp.: Tak, w przypadku operacji o dużej objętości. Układ o zamkniętym obiegu z wirówką usuwa ścierny pył szklany z chłodziwa. Bez tego recyrkulujące cząstki szkła niszczą łożyska wrzecion, zatykają przewody wodne i poważnie pogarszają jakość końcowego polerowania krawędzi.